Des améliorations vérifiables à partir des écarts entre prévu et réel
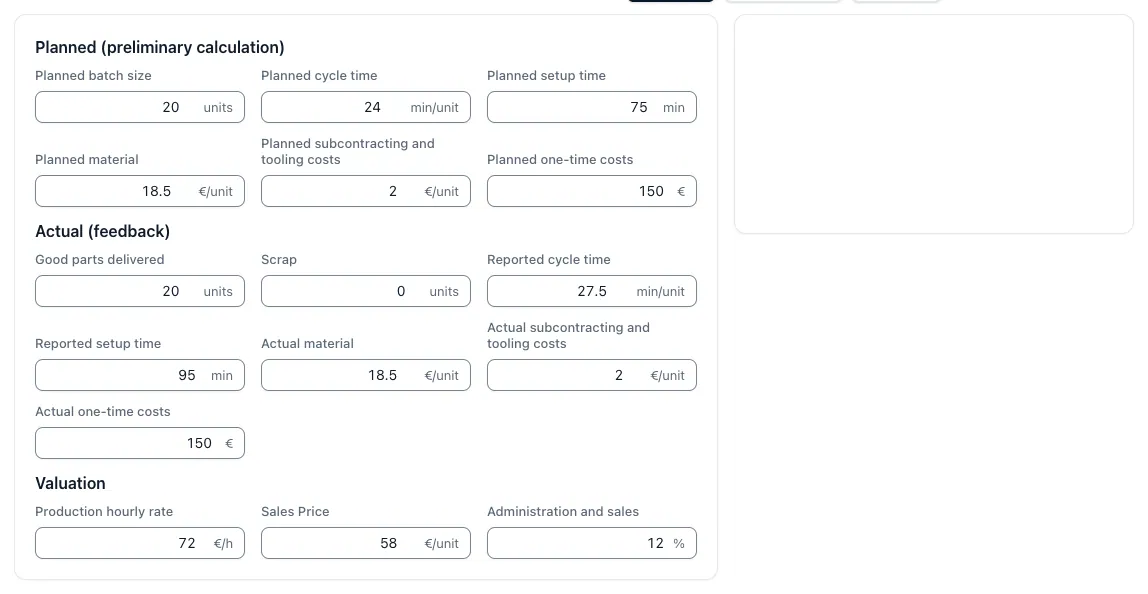
La comparaison des temps CNC prévus et réels commence par une correspondance sans ambiguïté. Le temps calculé doit correspondre à la commande fabriquée, au bon indice de la pièce, à la taille du lot, à la machine et à la gamme. La définition du temps mesuré compte aussi. Les saisies de l’atelier peuvent délimiter différemment le réglage, l’usinage, le contrôle, l’attente ou les incidents. Si l’on rapproche ces notions sans les vérifier, l’écart obtenu renseigne peu sur la fiabilité du chiffrage.
La version du chiffrage et les données réelles sont reliées par des identifiants communs. Le système compare des types de temps équivalents et signale les informations manquantes ou incohérentes. L’équipe technique évalue ensuite la cause. La matière était-elle différente, l’outil usé, la machine occupée, le plan ambigu ou la quantité différente ? Un arrêt isolé doit peser moins qu’un temps auxiliaire sous-estimé de façon récurrente. Les commentaires et les validations conservent cette analyse pour les évaluations ultérieures.
Le résultat est une analyse traçable des écarts pour chaque cas de référence. Elle indique le poste concerné, la source de la valeur réelle et si une correction est recommandée, écartée ou mise sous observation. Plusieurs cas techniquement comparables peuvent montrer que des paramètres machine, des données d’outils ou une règle de chiffrage doivent être corrigés. Après une modification validée, mesurez à nouveau. La version précédente reste disponible pour comparer ou revenir en arrière.
Un temps réel isolé ne suffit pas pour juger un modèle de temps. Les saisies d’atelier incomplètes, les commandes groupées, les reprises et les interruptions non documentées limitent les conclusions. Vérifiez également l’applicabilité de l’étalonnage avant de le transposer à d’autres machines, matières ou classes de pièces. Un premier entretien clarifie les définitions des temps, les sources et les responsabilités. On peut ensuite déterminer le périmètre de procédé qui se prête à une comparaison fiable entre prévu et réel.
Résultat du cas d’usage
Le cas « Comparer les temps de fabrication estimés et réels » associe les données disponibles à une décision claire et à un résultat visible.
Utiliser les mêmes définitions de temps
Séparez les temps de réglage, de coupe, auxiliaires et d’interruption.
Expliquer les écarts sur le plan technique
Distinguez les incidents, les erreurs de données de référence et les écarts systématiques du modèle.
Vérifier l’étalonnage
Les modifications s’appliquent uniquement aux pièces et aux procédés vérifiés.