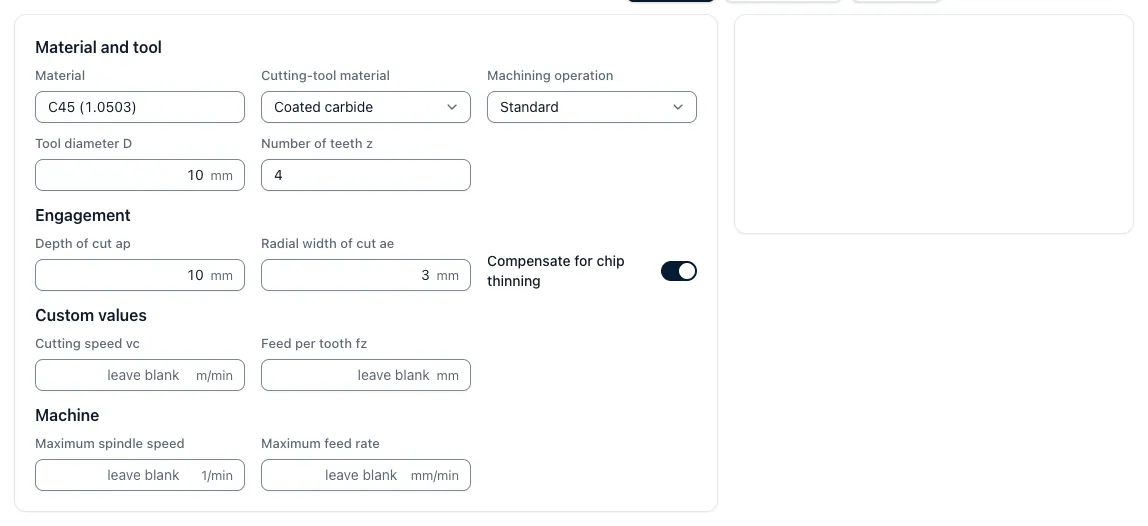
Le diamètre de l’outil, le nombre de dents, la vitesse de coupe et l’avance par dent déterminent le régime et la vitesse d’avance. Avec ae et ap, ils permettent de calculer le débit d’enlèvement et les puissances de coupe et d’entraînement nécessaires.
Formules
n = (vc × 1000) ÷ (π × d)Vitesse de rotation
À partir de la vitesse de coupe et du diamètre de l’outil.
vf = n × z × fzVitesse d’avance
Le régime, le nombre de dents et l’avance par dent déterminent la vitesse d’avance sur la trajectoire.
Q = (ae × ap × vf) ÷ 1000Débit d’enlèvement de matière
Volume de matière enlevé par minute en cm³.
Pc = (Q × kc) ÷ 60 000Puissance de coupe
Divisez par le rendement pour obtenir la puissance d’entraînement.
Fraise à queue de Ø 12 mm à quatre dents, acier de construction
vc 150 m/min, fz 0,06 mm, ae 8 mm, ap 3 mm, kc 1 700 N/mm², rendement 85 %.
- Vitesse de rotation n = 150 × 1000 ÷ (π × 12)3 979 1/min
- Avance vf = 3 979 × 4 × 0,06955 mm/min
- Débit d’enlèvement Q = 8 × 3 × 955 ÷ 100022,9 cm³/min
- Puissance de coupe Pc = 22,9 × 1 700 ÷ 60 0000,65 kW
- Puissance d’entraînement = 0,65 ÷ 0,850,76 kW
RésultatEnviron 3 980 1/min à 955 mm/min d’avance, sans difficulté de puissance.
La puissance disponible suffit. Avec ae = 8 mm et un outil de 12 mm, l’engagement dépasse la moitié du diamètre. Il n’est pas nécessaire de corriger l’épaisseur de copeau.
Vitesse de coupe en fraisage par matière
Plages de départ de vitesse de coupe en m/min issues de la base matières de l’application, à raison d’une matière par ligne, pour le carbure monobloc revêtu (HM) et le HSS. Le tableau donne aussi la valeur de base de Kienzle kc1.1 pour calculer la puissance.
| Matière | vc HM (m/min) | vc HSS (m/min) | kc1.1 (N/mm²) |
|---|---|---|---|
| Aluminium EN AW-6082 | 300–800 | 90–240 | 830 |
| Acier de construction S235JR | 150–250 | 45–75 | 1.780 |
| Acier de construction S355J2 | 140–230 | 42–69 | 1.990 |
| Acier pour trempe et revenu C45 | 120–200 | 36–60 | 2.220 |
| Acier pour trempe et revenu 42CrMo4 | 100–160 | 30–48 | 2.500 |
| Acier inoxydable 1.4301 | 80–140 | 24–42 | 2.350 |
| Acier inoxydable 1.4404 | 70–130 | 21–39 | 2.400 |
| Fonte grise EN-GJL-250 | 100–180 | 30–54 | 1.160 |
| Titane Ti-6Al-4V | 40–80 | 12–24 | 1.450 |
| Laiton CuZn39Pb3 | 200–400 | 60–120 | 780 |
| Acier trempé 45–55 HRC | 50–120 | 15–36 | 3.600 |
| Plastique POM-C | 300–600 | 90–180 | 300 |
| Plastique PEEK | 200–400 | 60–120 | 350 |
kc1.1 correspond à une épaisseur de copeau de 1 mm. Pour des copeaux plus fins, kc augmente. Les recommandations de coupe du fabricant font foi. L’outil de recherche couvre le carbure revêtu avec les valeurs du tableau et l’acier rapide (HSS) avec environ 0,3 × vc, à avance inchangée.
Vitesse de rotation, avance, enlèvement de matière et coût unitaire
Le tableau de Calcul du régime de la fraise donne la vitesse de rotation selon le diamètre et la matière. Calcul de l’avance convertit l’avance par dent en vitesse d’avance. Calcul du débit d’enlèvement indique la quantité de matière enlevée par minute et la puissance requise.
Pour déterminer le prix, le temps et le taux horaire servent au chiffrage des pièces fraisées et au coût unitaire. Le chiffrage entièrement automatique à partir du plan et du modèle CAO (Pro) rassemble ces étapes dans un projet de chiffrage à partir du plan et du modèle. Vous pouvez vérifier chaque valeur et valider le projet.
Origine des paramètres de coupe
Les valeurs proviennent du tableau de cette page et de la base matières de l’application. Les données du fabricant font foi.
Questions et réponses
Le calculateur de conditions de coupe en fraisage est-il gratuit ?
Oui. L’outil « Conditions de coupe en fraisage » de CNC Calculator calcule la vitesse de rotation, la vitesse d’avance, le débit d’enlèvement et la puissance gratuitement dans le navigateur, sans compte. Pour enregistrer les résultats, inscrivez-vous gratuitement.
Comment calculer les conditions de coupe en fraisage ?
En trois étapes : vitesse de rotation n = (vc × 1000) ÷ (π × d), vitesse d’avance vf = n × z × fz et débit d’enlèvement Q = (ae × ap × vf) ÷ 1000. Q et l’effort de coupe spécifique donnent la puissance de coupe nécessaire Pc = (Q × kc) ÷ 60 000.
Quelles valeurs saisir en premier ?
Relevez la vitesse de coupe et l’avance par dent préconisées par le fabricant de l’outil pour le groupe de matières et la matière de coupe. Le diamètre et le nombre de dents sont des données de l’outil. La stratégie détermine ae et ap. Ces données permettent de calculer le régime, l’avance et la puissance nécessaire.
Quelle est la différence entre ae et ap ?
ae est l’engagement radial, soit la largeur engagée perpendiculairement à l’avance. ap est la profondeur de passe axiale. L’ébauche à grande avance combine souvent un ae faible avec un ap important. Dans le rainurage classique, ae est égal au diamètre de l’outil.
Quand faut-il corriger l’avance par dent ?
Lorsque ae est inférieur à la moitié du diamètre de l’outil, l’épaisseur moyenne du copeau est inférieure à l’avance par dent. Sans correction, l’outil coupe trop fin, frotte et s’use plus vite. Consultez les facteurs de correction du fabricant.
La puissance de la broche suffit-elle pour les valeurs calculées ?
L’application affiche la puissance de coupe et la puissance d’entraînement. En pratique, d’autres limites apparaissent souvent en premier : stabilité du serrage, porte-à-faux, évacuation des copeaux, broutement et durée de vie de l’outil. La puissance calculée donne une limite supérieure. Contrôlez aussi ces conditions.
Sources
- Base matières et outil de recherche des conditions de coupe de CNC Calculator, données du 28.10.2026. Plages de départ pour le carbure revêtu et kc1.1. Pour le HSS, l’application utilise un facteur empirique de 0,3.