Medida nominal, desviación, medida límite y tolerancia
La medida nominal es la que figura en el plano, por ejemplo Ø 40. Las desviaciones indican cuánto puede apartarse de ella la medida real. La desviación superior indica el límite por arriba y la inferior, por abajo, cada una con su signo. Para agujeros se designan ES y EI, y para ejes, es y ei.
La medida nominal y las desviaciones dan las medidas límite, es decir, la máxima y la mínima. La tolerancia es la anchura entre ellas y, por tanto, siempre es positiva. Esto se cumple si el campo está por encima, por debajo o a ambos lados de la medida nominal.
Medida máxima = medida nominal + desviación superior Medida mínima = medida nominal + desviación inferior T = medida máxima − medida mínima
Tolerancia a partir de una designación ISO o de las desviaciones
El método de cálculo y la herramienta de la aplicación dependen de cómo figure la tolerancia en el plano.
Método de cálculo para cada indicación de tolerancia
| Indicación en el plano | Ejemplo | Cálculo | Herramienta de la aplicación |
|---|---|---|---|
| Desviaciones indicadas directamente | Ø 40 +0,05/−0,02 | Medida nominal más desviación superior e inferior | Cotas límite |
| Campo de tolerancia ISO | Ø 25 H7, Ø 25 h9 | Tolerancia fundamental IT y desviación fundamental según ISO 286 | Ajuste, grado IT |
| Cota sin tolerancia indicada | Ø 60 con ISO 2768-m en el cajetín | Tolerancia general según ISO 2768-1 | Tolerancia general en este sitio |
Los valores tabulados ISO están en la tabla de tolerancias ISO. Las tolerancias generales están en la página Tolerancias generales según ISO 2768.
Ejemplo de cálculo con desviaciones
En el plano figura Ø 40 +0,05/−0,02. La medida máxima es 40 + 0,05 = 40,05 mm y la mínima, 40 − 0,02 = 39,98 mm. La tolerancia es 40,05 − 39,98 = 0,07 mm.
Para el programa CNC y la corrección de herramienta, el centro de la tolerancia a menudo es un objetivo más adecuado que la medida nominal. Aquí es 40,015 mm, que en notación simétrica queda 40,015 ± 0,035 mm. Al mecanizar hacia el centro, queda margen a ambos lados para el desgaste de la herramienta y la incertidumbre de medida.
Centro de la tolerancia = (medida máxima + medida mínima) ÷ 2
Tolerancia a partir de un campo ISO como H7
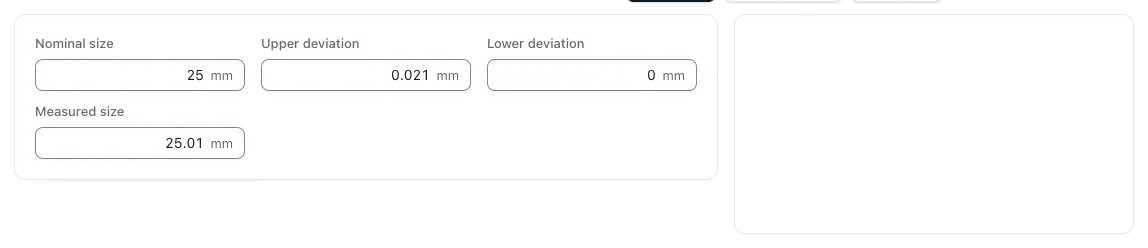
En un campo de tolerancia según ISO 286, el número fija la anchura, que corresponde al grado IT, y la letra, su posición respecto a la medida nominal. Para Ø 25 H7, IT7 tiene una anchura de 21 µm en el intervalo de más de 18 hasta 30 mm, y H indica que la desviación inferior es cero. El agujero puede medir entre 25,000 y 25,021 mm.
Para un eje de Ø 25 g6, IT6 tiene una anchura de 13 µm y la desviación superior de g en este intervalo es de −7 µm. Así, la desviación inferior es de −20 µm y el eje mide entre 24,980 y 24,993 mm. La calculadora de ajustes determina el juego o el apriete entre el agujero y el eje.
T = ES − EI (agujero) T = es − ei (eje)
Tolerancias de eje h9 y h11
Con h, la desviación superior es cero, así que el eje puede medir como máximo lo que indica la medida nominal. El número determina la anchura. Para Ø 25 h9 son 52 µm, con una medida entre 24,948 y 25,000 mm. Para Ø 25 h11 son 130 µm, con una medida entre 24,870 y 25,000 mm.
h9 y h11 suelen figurar en cotas de elementos que quedan sin ensamblar o encajan holgadamente. Son habituales para el acero calibrado por estirado. Para saber si un semiproducto cumple una cota sin mecanizarlo, consulte el estado de suministro indicado en el pedido.
Cotas sin tolerancia indicada
Cuando una cota no indica tolerancia, se aplica la tolerancia general del cajetín, normalmente según ISO 2768-1. En la clase de tolerancia m, una medida de 40 mm admite ±0,3 mm de desviación, así que las medidas límite son 39,7 y 40,3 mm. Si el cajetín tampoco indica la tolerancia general, solicite aclaraciones al preparar el presupuesto.
Ejercicios con solución
Tres ejercicios sobre las situaciones más habituales en los planos. Cada uno lleva su solución a continuación.
- Agujero Ø 30 H7. Según ISO 286, IT7 tiene una anchura de 21 µm en el intervalo de más de 18 hasta 30 mm. H indica que la desviación inferior es cero. Solución: medidas límite de 30,000 y 30,021 mm, tolerancia de 21 µm.
- Eje Ø 50 −0,025/−0,050. Medida máxima: 50 − 0,025 = 49,975 mm. Medida mínima: 50 − 0,050 = 49,950 mm. Solución: tolerancia de 0,025 mm, centro de tolerancia en 49,9625 mm.
- Cota de 60 mm sin tolerancia, cajetín con ISO 2768-m. Para más de 30 y hasta 120 mm se aplica ±0,3 mm en la clase m. Solución: medidas límite de 59,7 y 60,3 mm, tolerancia de 0,6 mm.
Tolerancias en una cadena de cotas
Si hay varias cotas con tolerancia en serie, en el peor caso sus tolerancias se suman íntegramente. Tres cotas de ±0,1 mm dan ±0,3 mm para la medida total. Si las cotas individuales varían de forma independiente, el total estadístico es menor. La raíz de la suma de los cuadrados da aquí unos ±0,17 mm.
La función de la pieza determina qué método es admisible. La calculadora de cadenas de cotas de la aplicación muestra ambos valores en paralelo.
T_worst = T₁ + T₂ + … T_stat = √(T₁² + T₂² + …)
Qué supone una tolerancia estrecha para la fabricación
Una tolerancia más estrecha rara vez alarga el tiempo de corte propiamente dicho, pero sí las operaciones que lo rodean. Puede exigir una pasada adicional de acabado con sobremetal definido, medición y corrección, control a temperatura estable o, a veces, un procedimiento diferente. A grandes rasgos, el taladrado con broca helicoidal se sitúa entre IT10 e IT12, el torneado y fresado de acabado entre IT7 e IT9, y el escariado suele estar en IT7. Para IT6 y tolerancias más estrechas se recurre a menudo al torneado de precisión o al rectificado.
Preguntas y respuestas
¿Cómo se calcula una tolerancia?
La tolerancia es la medida máxima menos la mínima, lo que equivale a la desviación superior menos la inferior. Para Ø 40 +0,05/−0,02, el cálculo es 40,05 − 39,98 = 0,07 mm.
¿Qué diferencia hay entre tolerancia y desviación?
Una desviación es la diferencia admisible con respecto a la medida nominal en un sentido, con su signo. La tolerancia es la anchura del intervalo admisible entre ambas medidas límite y es siempre positiva.
¿Qué significa ±0,1 en una cota?
La medida puede ser 0,1 mm mayor o menor que la nominal. La tolerancia es, por tanto, de 0,2 mm, y su centro coincide con la medida nominal.
¿Qué tolerancia tiene Ø 25 H7?
Según ISO 286, la desviación inferior es 0 y la superior es +21 µm. Por tanto, el agujero puede medir entre 25,000 y 25,021 mm, con una tolerancia de 21 µm.
¿Qué significa h9 en un eje?
h9 es un campo de tolerancia según ISO 286: desviación superior cero y anchura IT9. Para Ø 25 mm, el eje puede medir entre 24,948 y 25,000 mm. Con h11, entre 24,870 y 25,000 mm.
¿Qué se aplica si una cota no lleva tolerancia?
Se aplica la tolerancia general del cajetín, normalmente ISO 2768-1. En la clase m, por ejemplo, es de ±0,3 mm para cotas mayores de 30 y hasta 120 mm.
¿Cómo se calculan las tolerancias en una cadena de cotas?
En el peor caso se suman las tolerancias individuales. Si las medidas varían de forma independiente, la suma estadística, que es la raíz de la suma de los cuadrados, es menor. Para tres medidas de ±0,1 mm cada una, son ±0,3 mm en el peor caso y unos ±0,17 mm por el método estadístico.