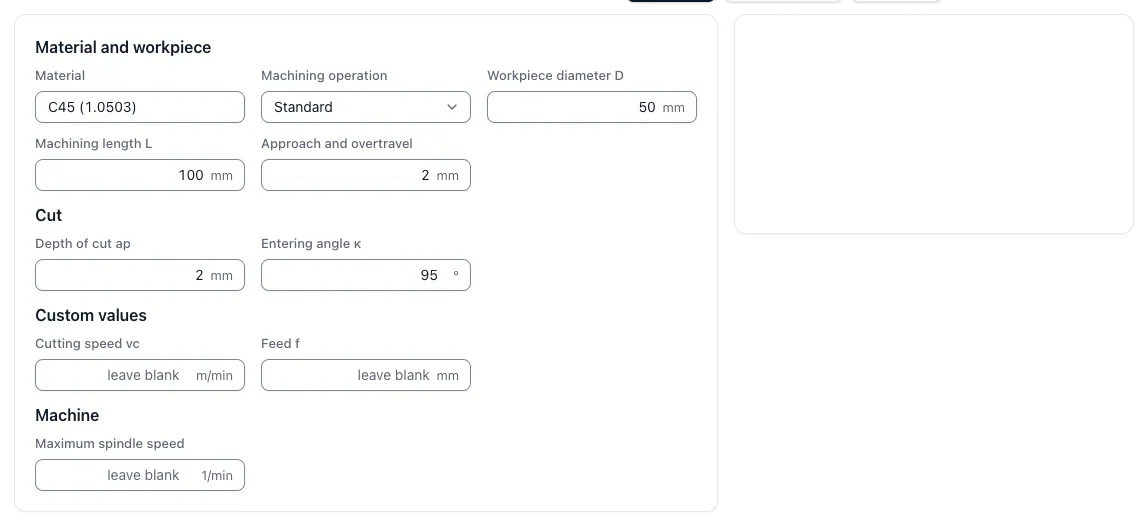
En torneado se obtienen las revoluciones con el diámetro en el filo: n = (vc × 1000) ÷ (π × d). La velocidad de avance, la tasa de arranque, la potencia necesaria y el tiempo de corte por pasada se derivan de ese valor y tienen en cuenta el límite de revoluciones del husillo.
Fórmulas
n = (vc × 1000) ÷ (π × d)Revoluciones al diámetro indicado
d corresponde al diámetro en el filo, que puede diferir del diámetro final.
vf = n × fVelocidad de avance
Multiplique el avance por revolución por las revoluciones.
Q = vc × ap × fTasa de arranque de material
En torneado, se obtiene directamente en cm³/min a partir de la velocidad de corte, la profundidad de corte y el avance.
t = L ÷ vfTiempo de corte por pasada
Divida la longitud de torneado entre la velocidad de avance.
Torneado longitudinal de Ø 60 mm en acero estructural
vc 220 m/min, f 0,25 mm/vuelta, ap 2,5 mm, longitud de torneado 120 mm, kc 1.700 N/mm², límite 4.000 1/min.
- Revoluciones n = 220 × 1000 ÷ (π × 60)1.167 1/min
- Velocidad de avance vf = 1.167 × 0,25292 mm/min
- Tiempo de corte por pasada = 120 ÷ 2920,41 min
- Tasa de arranque Q = 220 × 2,5 × 0,25137,5 cm³/min
- Potencia motriz = 137,5 × 1.700 ÷ 60.000 ÷ 0,854,58 kW
ResultadoUnos 0,4 minutos por pasada con una potencia necesaria de 4,6 kW.
El torneado retira material con mucha más rapidez que el fresado. La potencia del husillo adquiere aquí importancia.
Velocidad de corte en torneado por material
Intervalos iniciales de velocidad de corte en m/min de la base de datos de materiales de la aplicación, con un material por fila, para plaquitas de carburo recubierto (HM) y para HSS.
| Material | vc HM (m/min) | vc HSS (m/min) | Valor inicial HM (m/min) |
|---|---|---|---|
| Aluminio EN AW-6082 | 400–1.000 | 120–300 | 700 |
| Acero estructural S235JR | 180–300 | 54–90 | 240 |
| Acero estructural S355J2 | 170–280 | 51–84 | 225 |
| Acero para temple y revenido C45 | 150–260 | 45–78 | 205 |
| Acero para temple y revenido 42CrMo4 | 120–220 | 36–66 | 170 |
| Acero inoxidable 1.4301 | 120–200 | 36–60 | 160 |
| Acero inoxidable 1.4404 | 110–180 | 33–54 | 145 |
| Fundición gris EN-GJL-250 | 150–250 | 45–75 | 200 |
| Titanio Ti-6Al-4V | 50–90 | 15–27 | 70 |
| Latón CuZn39Pb3 | 250–500 | 75–150 | 375 |
| Acero templado 45–55 HRC | 60–140 | 18–42 | 100 |
| Plástico POM-C | 300–600 | 90–180 | 450 |
| Plástico PEEK | 200–400 | 60–120 | 300 |
El valor inicial corresponde al punto medio del intervalo. Aplique los datos de corte del fabricante. En acabado, la superficie limita el avance según Rz ≈ f² ÷ (8 × radio de punta). La herramienta Datos de corte de la aplicación contempla carburo recubierto con los valores de la tabla y acero rápido (HSS) con aproximadamente 0,3 × vc, manteniendo el avance.
Revoluciones, avance y precio de la pieza torneada
Cada pasada cambia el diámetro de referencia y con él las revoluciones. Consulte la fórmula, la tabla por material y el efecto del límite de revoluciones en Calcular las revoluciones en torneado. Calcular el avance muestra cómo pasar del avance por revolución a la velocidad de avance, incluido el refrentado con G96. A partir del tiempo de corte, calcule el tiempo de torneado y después el coste de las piezas torneadas.
En la aplicación, la herramienta «Velocidad de corte constante» ajusta las revoluciones a medida que cambia el diámetro. El cálculo automático a partir del plano y el modelo CAD (Pro) reúne los datos de corte, los tiempos y los costes de una pieza torneada en un borrador de cálculo. Puede comprobar cada valor y aprobar el borrador.
Origen de los parámetros de corte
Los valores de las respuestas proceden de la tabla de esta página y, por tanto, de la base de datos de materiales de la aplicación.
Preguntas y respuestas
¿Qué velocidad de corte se usa para tornear acero, acero inoxidable y aluminio?
Valores iniciales de la base de datos de materiales de la aplicación para carburo recubierto: acero estructural S235JR de 180 a 300 m/min, acero de bonificación C45 de 150 a 260 m/min, acero inoxidable 1.4301 de 120 a 200 m/min y aluminio EN AW-6082 de 400 a 1.000 m/min. Para HSS, la aplicación utiliza 0,3 × vc. Use como referencia definitiva las indicaciones del fabricante de la herramienta.
¿Cómo se calculan los datos de corte en torneado?
Calcule las revoluciones con n = (vc × 1000) ÷ (π × d), donde d es el diámetro de la pieza en la zona mecanizada. La velocidad de avance es vf = n × f, con f como avance por revolución. En torneado, la tasa de arranque se obtiene directamente de Q = vc × ap × f.
¿Qué diámetro se utiliza?
Utilice siempre el diámetro en el punto donde trabaja el filo. Al desbastar de 60 a 50 mm con velocidad de corte constante, las revoluciones suben porque disminuye el diámetro.
¿Qué diferencia hay entre G96 y G97?
G96 mantiene constante la velocidad de corte y ajusta continuamente las revoluciones al diámetro. G97 trabaja con revoluciones fijas. Al refrentar hasta el centro en G96, es obligatorio limitar las revoluciones para que el husillo no alcance el máximo de la máquina.
¿Qué relación hay entre el avance y el acabado superficial?
En torneado, la altura teórica de rugosidad se aproxima mediante Rz ≈ f² ÷ (8 × r), donde r es el radio de punta del filo. Reducir el avance o aumentar el radio mejora el acabado. Un radio mayor aumenta además la fuerza radial y, por tanto, la flexión de piezas esbeltas.
¿Cómo se calcula el tiempo de torneado a partir de los datos de corte?
El tiempo de corte por pasada es la longitud de torneado dividida entre la velocidad de avance. Para obtener el tiempo por pieza, sume todas las pasadas, penetraciones, cambios de herramienta, avances de barra, tronzados y mediciones, y reparta la preparación entre las piezas del lote.
Fuentes
- Base de datos de materiales y herramienta de datos de corte de CNC Calculator, actualizadas el 28.10.2026. Intervalos iniciales para carburo recubierto. Para HSS, la aplicación usa un factor empírico de 0,3.