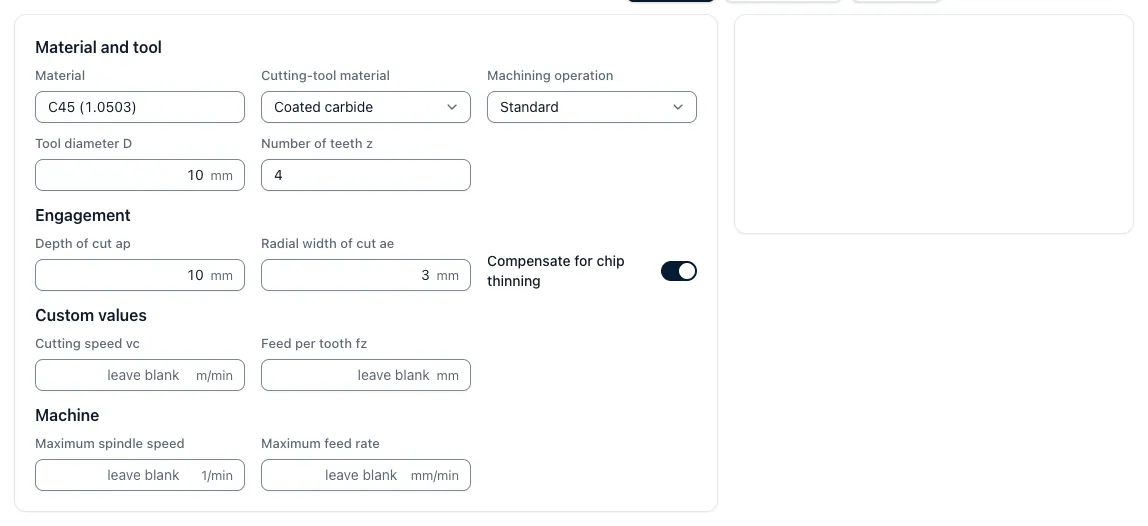
El diámetro de la herramienta, el número de dientes, la velocidad de corte y el avance por diente determinan las revoluciones y la velocidad de avance. Junto con ae y ap, permiten calcular la tasa de arranque y las potencias de corte y motriz necesarias.
Fórmulas
n = (vc × 1000) ÷ (π × d)Revoluciones
A partir de la velocidad de corte y el diámetro de la herramienta.
vf = n × z × fzVelocidad de avance
Las revoluciones, el número de dientes y el avance por diente determinan la velocidad de avance de la trayectoria.
Q = (ae × ap × vf) ÷ 1000Tasa de arranque de material
Cantidad de material retirada por minuto en cm³.
Pc = (Q × kc) ÷ 60 000Potencia de corte
Divida por el rendimiento para obtener la potencia motriz.
Fresa de mango de Ø 12 mm con cuatro filos, acero estructural
vc 150 m/min, fz 0,06 mm, ae 8 mm, ap 3 mm, kc 1.700 N/mm², rendimiento 85 %.
- Revoluciones n = 150 × 1000 ÷ (π × 12)3.979 1/min
- Avance vf = 3.979 × 4 × 0,06955 mm/min
- Tasa de arranque Q = 8 × 3 × 955 ÷ 100022,9 cm³/min
- Potencia de corte Pc = 22,9 × 1.700 ÷ 60.0000,65 kW
- Potencia motriz = 0,65 ÷ 0,850,76 kW
ResultadoUnas 3.980 1/min con un avance de 955 mm/min, sin problemas de potencia.
La potencia disponible es suficiente. Con ae = 8 mm y una herramienta de 12 mm, el contacto supera la mitad del diámetro. No hace falta corregir el espesor de viruta.
Velocidad de corte en fresado por material
Intervalos iniciales de velocidad de corte en m/min de la base de datos de materiales de la aplicación, con un material por fila, para carburo integral recubierto (HM) y HSS. Incluye el valor de base de Kienzle kc1.1 para calcular la potencia.
| Material | vc HM (m/min) | vc HSS (m/min) | kc1.1 (N/mm²) |
|---|---|---|---|
| Aluminio EN AW-6082 | 300–800 | 90–240 | 830 |
| Acero estructural S235JR | 150–250 | 45–75 | 1.780 |
| Acero estructural S355J2 | 140–230 | 42–69 | 1.990 |
| Acero para temple y revenido C45 | 120–200 | 36–60 | 2.220 |
| Acero para temple y revenido 42CrMo4 | 100–160 | 30–48 | 2.500 |
| Acero inoxidable 1.4301 | 80–140 | 24–42 | 2.350 |
| Acero inoxidable 1.4404 | 70–130 | 21–39 | 2.400 |
| Fundición gris EN-GJL-250 | 100–180 | 30–54 | 1.160 |
| Titanio Ti-6Al-4V | 40–80 | 12–24 | 1.450 |
| Latón CuZn39Pb3 | 200–400 | 60–120 | 780 |
| Acero templado 45–55 HRC | 50–120 | 15–36 | 3.600 |
| Plástico POM-C | 300–600 | 90–180 | 300 |
| Plástico PEEK | 200–400 | 60–120 | 350 |
kc1.1 corresponde a un espesor de viruta de 1 mm. Con virutas más finas, kc aumenta. Use como referencia definitiva las recomendaciones del fabricante. La herramienta de datos de corte contempla carburo recubierto con los valores de la tabla y acero rápido (HSS) con aproximadamente 0,3 × vc, manteniendo el avance.
Revoluciones, avance, arranque de material y coste unitario
La tabla de Calcular las revoluciones de la fresa muestra las revoluciones según el diámetro y el material. Calcular el avance convierte el avance por diente en velocidad de avance. Calcular la tasa de arranque indica cuánto material se retira por minuto y qué potencia requiere.
Para obtener el precio, el tiempo y la tarifa horaria sirven de base al cálculo de piezas fresadas y al coste unitario. El cálculo automático a partir del plano y el modelo CAD (Pro) reúne estos pasos en un borrador de cálculo a partir del plano y el modelo. Puede comprobar cada valor y aprobar el borrador.
Origen de los parámetros de corte
Los valores proceden de la tabla de esta página y de la base de datos de materiales de la aplicación. Los datos del fabricante son la referencia definitiva.
Preguntas y respuestas
¿La calculadora de datos de corte en fresado es gratuita?
Sí. La herramienta «Datos de corte en fresado» de CNC Calculator calcula las revoluciones, la velocidad de avance, la tasa de arranque y la potencia gratuitamente en el navegador y sin cuenta. Para guardar los resultados, regístrese gratis.
¿Cómo se calculan los datos de corte en fresado?
En tres pasos: revoluciones n = (vc × 1000) ÷ (π × d), velocidad de avance vf = n × z × fz y tasa de arranque Q = (ae × ap × vf) ÷ 1000. A partir de Q y la fuerza específica de corte se obtiene la potencia de corte necesaria Pc = (Q × kc) ÷ 60.000.
¿Qué valores se introducen primero?
Utilice la velocidad de corte y el avance por diente que recomienda el fabricante para el grupo de materiales y el material del filo. El diámetro y el número de dientes son datos de la herramienta. La estrategia determina ae y ap. Con estos datos puede calcular las revoluciones, el avance y la potencia necesaria.
¿Qué diferencia hay entre ae y ap?
ae es el ancho de contacto radial, medido en dirección transversal al avance. ap es la profundidad de corte axial. En desbaste con avance elevado se suele combinar un ae pequeño con un ap grande. En fresado convencional de ranuras, ae es igual al diámetro de la herramienta.
¿Cuándo se debe corregir el avance por diente?
Cuando ae cae por debajo de la mitad del diámetro de la herramienta, el espesor medio de viruta queda por debajo del avance por diente. Si no se compensa, la herramienta corta demasiado fino, roza y se desgasta antes. Consulte los factores de corrección del fabricante.
¿Es suficiente la potencia del husillo para los valores calculados?
La aplicación muestra la potencia de corte y la motriz. En la práctica, suelen aparecer primero otros límites: estabilidad del amarre, voladizo, evacuación de viruta, traqueteo y vida útil de la herramienta. La potencia calculada sirve como límite superior. Compruebe también esas condiciones.
Fuentes
- Base de datos de materiales y herramienta de datos de corte de CNC Calculator, datos del 28.10.2026. Intervalos iniciales para carburo recubierto y kc1.1. Para HSS, la aplicación usa un factor empírico de 0,3.