Qué comprueba el procedimiento 1
En el procedimiento 1, también llamado estudio de tipo 1, un inspector mide varias veces la misma pieza de referencia calibrada en condiciones idénticas. Las mediciones repetidas dan la dispersión de repetibilidad como desviación típica muestral s y la desviación sistemática como diferencia entre la media y el valor de referencia.
Ambos valores se comparan con la tolerancia de la característica que se inspeccionará con el instrumento. Así se determina si el instrumento es apto para esa tolerancia concreta. Para evaluar la influencia de los operarios y las piezas y sus interacciones, se necesitan estudios más amplios que el procedimiento 1.
Fórmulas de Cg y Cgk
La aplicación calcula con una proporción de tolerancia del 20 por ciento. Cg relaciona el 20 por ciento de la tolerancia T de la característica con seis veces la dispersión de repetibilidad. Cgk resta el valor absoluto de la desviación sistemática al 10 por ciento de la tolerancia y divide el resultado entre tres veces la dispersión de repetibilidad. Si la media coincide exactamente con el valor de referencia, Cg y Cgk son iguales.
Las directrices de empresa o de cliente pueden usar otras proporciones de tolerancia, otros factores u otro número mínimo de mediciones. Siga el requisito del cliente o la instrucción de inspección de su empresa para fijar el límite.
Cg = 0,2 × T ÷ (6 × s) Cgk = (0,1 × T − |x̄ − x_m|) ÷ (3 × s)
Ejemplo de cálculo con los valores iniciales de la aplicación
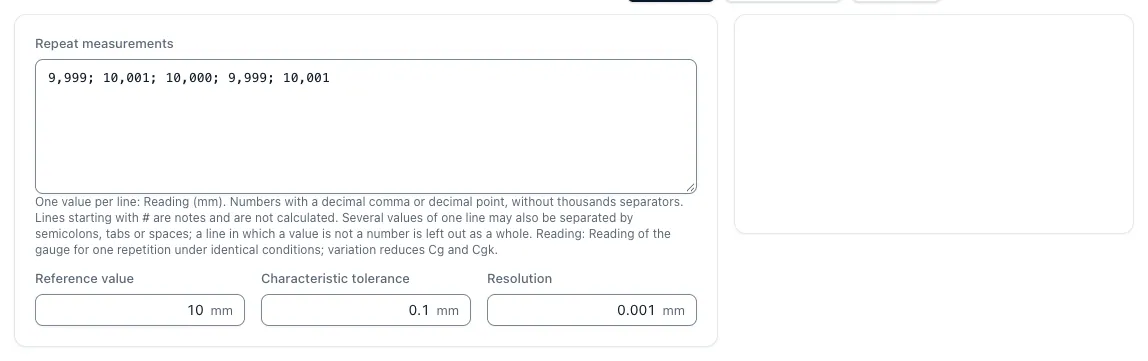
Cinco mediciones repetidas de una pieza de referencia de 10,000 mm dan 9,999 / 10,001 / 10,000 / 9,999 / 10,001 mm. La media es de 10,000 mm, así que la desviación sistemática es nula. La desviación típica muestral es de 0,001 mm.
Con una tolerancia de 0,1 mm, se obtiene Cg = 0,2 × 0,1 ÷ (6 × 0,001) = 3,333 y Cgk = (0,01 − 0) ÷ (3 × 0,001) = 3,333. La resolución de 0,001 mm equivale al 1 por ciento de la tolerancia. Cinco valores bastan para mostrar el cálculo. Para demostrar la capacidad, las directrices exigen muchas más repeticiones.
Resolución, incertidumbre de medición y capacidad de proceso
La aplicación indica también qué proporción de la tolerancia representa el incremento mínimo de la pantalla. Si la resolución del instrumento ocupa gran parte de la tolerancia, el instrumento no permite apreciar la dispersión del proceso aunque el cálculo dé un Cg bueno.
La incertidumbre de medición describe la precisión de un resultado individual y reúne varias contribuciones en un balance. La capacidad de proceso Cp y Cpk evalúa la dispersión de las piezas fabricadas. Cada uno de los tres indicadores responde a una pregunta distinta y debe calcularse por separado.
Fuentes y contexto
- NIST/SEMATECH e-Handbook: Gauge R & R studies
Repetibilidad, reproducibilidad y sesgo de instrumentos de medición en producción. Las fórmulas de Cg y Cgk con una proporción de tolerancia del 20 por ciento corresponden a la calculadora de la aplicación.
- Aplicación CNC Calculator. Capacidad del instrumento de medición de tipo 1
Fórmulas, valores iniciales y notas de la calculadora en que se basa el ejemplo.
Preguntas y respuestas
¿Qué diferencia hay entre Cg y Cgk?
Cg evalúa la dispersión de repetibilidad del instrumento en relación con la tolerancia. Cgk también tiene en cuenta cuánto se desvía la media de las mediciones del valor de referencia calibrado. Sin desviación sistemática, ambos índices son iguales.
¿Qué valor de Cg es suficiente?
Lo determina el requisito del cliente o su propia instrucción de inspección, junto con la proporción de tolerancia y el número de mediciones. La aplicación calcula Cg y Cgk. El valor límite se toma de la instrucción aplicable.
¿Por qué se calcula con el 20 por ciento de la tolerancia?
Es la convención que usa la calculadora de la aplicación para el procedimiento 1. El instrumento de medición solo debe consumir una parte pequeña de la tolerancia. Otras directrices usan proporciones diferentes y dan resultados que no se pueden comparar directamente.
¿Sustituye el procedimiento 1 a un análisis completo del sistema de medición?
No. Considera una pieza de referencia y un operario. Para estudiar el efecto de distintos inspectores y piezas, así como sus interacciones, hace falta un análisis más amplio.