Usar las mediciones en orden cronológico
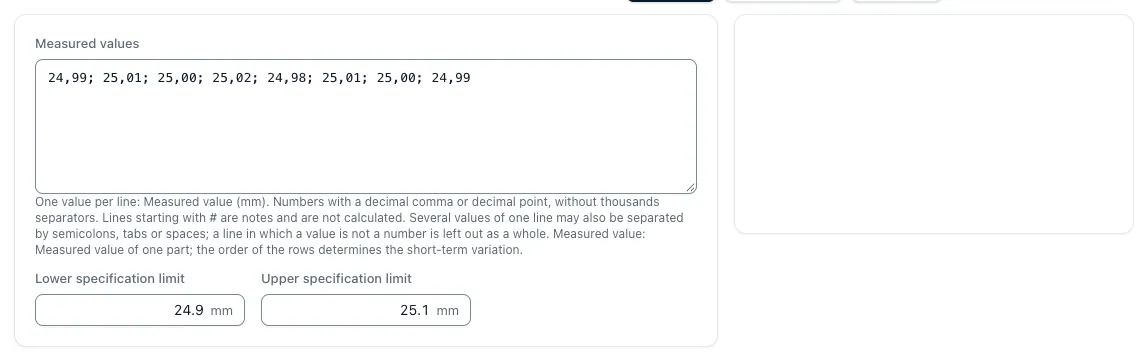
El orden determina los rangos móviles entre mediciones consecutivas. Si ordena los valores por magnitud, cambia esa estructura y puede subestimar la dispersión a corto plazo. Todos los valores deben corresponder a la misma magnitud medida y a condiciones de proceso comparables.
Los límites inferior y superior de especificación son requisitos del producto. Se fijan independientemente del mayor y el menor valor medidos.
Distinguir la dispersión a corto plazo de la total
Para Cp y Cpk, la aplicación estima la desviación típica a corto plazo dividiendo la media de los rangos móviles entre 1,128. Para Pp y Ppk utiliza la desviación típica muestral de toda la serie introducida. Las dos estimaciones pueden dar valores distintos.
Cp por sí solo no evalúa el centrado. Cpk utiliza la distancia más pequeña entre la media y uno de los límites de especificación. Por eso, un proceso cercano a un límite puede tener un Cpk desfavorable pese a una tolerancia amplia.
σ_corto = MR̄ ÷ 1,128 · Cp = (USL − LSL) ÷ (6 × σ_corto) · Cpk = min(USL − media, media − LSL) ÷ (3 × σ_corto)
Ejemplo breve de aplicación de la fórmula
La serie 24,99 / 25,01 / 25,00 / 25,02 / 24,98 / 25,01 / 25,00 / 24,99 mm tiene una media de 25,00 mm. La media de los rangos móviles es de 0,02 mm. Por tanto, σ_corto ≈ 0,017730 mm.
Con límites de especificación de 24,90 y 25,10 mm se obtiene Cp = Cpk = 1,880. La desviación típica total es de unos 0,013093 mm, por lo que Pp = Ppk ≈ 2,546. Los ocho valores solo ilustran el cálculo y no bastan para demostrar la capacidad del proceso.
La capacidad requiere un proceso y unos datos adecuados
Fuera de este cálculo sencillo hay que comprobar la estabilidad del proceso, la forma de la distribución, la idoneidad de la medición y que la muestra sea representativa y suficiente. La calculadora no realiza una prueba completa de estabilidad o normalidad.
Unas mediciones idénticas no demuestran una capacidad ilimitada. Si la dispersión que se usa es cero, el índice correspondiente queda indeterminado. Las ppm fuera de los límites que estima el modelo no equivalen a un recuento real de piezas defectuosas.
Fuentes y contexto
- NIST: Process Capability
Definición y condiciones de aplicación de Cp y Cpk.
- NIST: Individuals Control Charts
Estimación de la dispersión a corto plazo con valores individuales sucesivos y rangos móviles.
Preguntas y respuestas
¿Puedo ordenar las mediciones antes de introducirlas?
No, si va a estimar la dispersión a corto plazo con rangos móviles. En ese caso necesita el orden cronológico de las mediciones.
¿Qué valor de Cpk es suficiente?
El valor requerido se obtiene del acuerdo vigente y del método de verificación aplicable. Un límite genérico no sustituye ese requisito ni la evaluación de la estabilidad y los datos de partida.