Équation de Kienzle
Kienzle exprime l’effort de coupe spécifique kc en fonction de l’épaisseur de copeau h. La valeur de base kc1.1 correspond à un copeau de 1 mm d’épaisseur et 1 mm de largeur. L’exposant mc indique de combien kc augmente lorsque l’épaisseur diminue. Multipliez kc par la section b × h pour obtenir l’effort principal. Kγ et Kver corrigent l’angle de coupe et l’usure.
L’exposant distingue ce calcul de celui avec un kc fixe. Lorsque l’épaisseur du copeau est divisée par deux, kc augmente d’un facteur 2^mc, soit d’environ 19 % pour mc = 0,25. Les faibles avances et les faibles engagements produisent moins d’effort total, mais davantage d’effort par millimètre cube enlevé.
Fc = b × h × kc1.1 × h^−mc × Kγ × Kver
Effort de coupe spécifique kc
L’effort de coupe spécifique kc est l’effort par millimètre carré de section de copeau, exprimé en N/mm². Pour une même matière, il varie avec l’épaisseur du copeau. Plus le copeau est fin, plus kc augmente, car le frottement et la déformation à l’arête prennent une part plus importante dans la coupe.
kc1.1 correspond au cas d’un copeau de 1 mm d’épaisseur et de 1 mm de largeur. C’est la valeur de départ pour calculer kc à l’épaisseur réelle. Un kc fixe sous-estime l’effort à faible avance et le surestime à forte avance.
kc = kc1.1 × h^−mc
Épaisseur et largeur de copeau en tournage et en fraisage
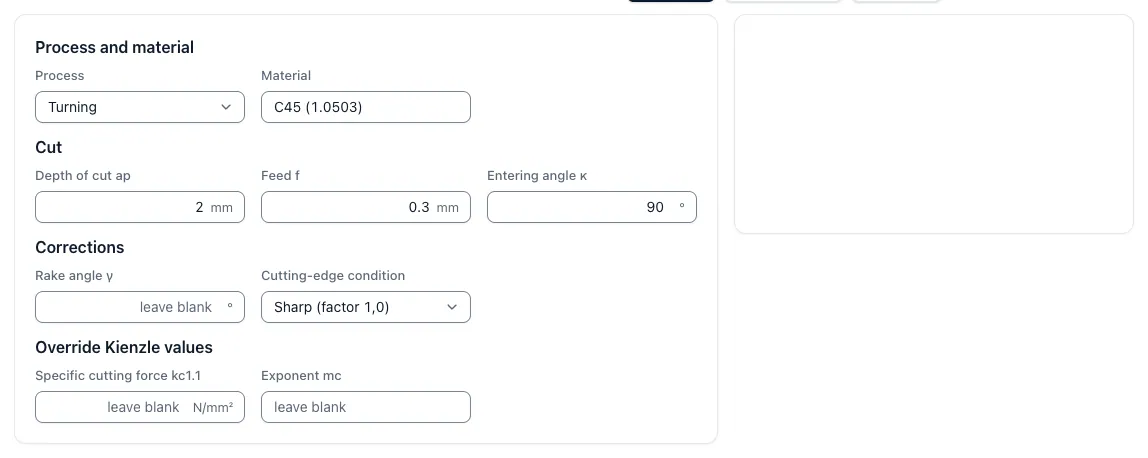
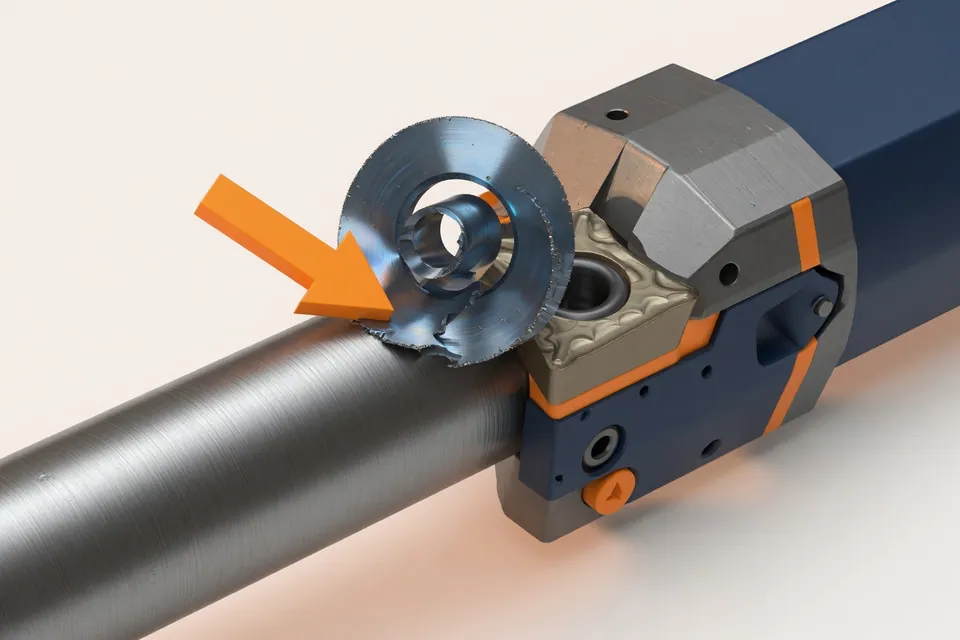
En tournage, une arête coupe en continu. Avec l’avance f, la profondeur de passe ap et l’angle de direction d’arête κ, on a h = f × sin κ et b = ap ÷ sin κ. Un angle plus faible donne un copeau plus fin et plus large.
En fraisage, les dents coupent successivement et l’épaisseur de copeau varie pendant l’engagement. Le calculateur détermine l’épaisseur moyenne hm à partir de l’avance par dent fz, de la largeur de coupe ae et du diamètre de fraise D. L’effort par dent engagée et le nombre moyen de dents coupant simultanément donnent l’effort tangentiel moyen Fc,mittel = Fc,Zahn × z × φs ÷ 360°, ainsi que l’angle d’engagement et le couple à la fraise. Si moins d’une dent coupe en moyenne, l’outil signale la charge intermittente, qui favorise les vibrations et l’usure.
hm = fz × sin κ × 2 × (ae ÷ D) ÷ φs avec cos φs = 1 − 2 × ae ÷ D (φs en radians)
Valeurs de départ de kc1.1 et mc
Si vous ne saisissez pas vos propres valeurs, le calculateur prend kc1.1 et mc dans la base matières de l’application. Ces valeurs valent pour des arêtes affûtées et un angle de coupe de référence de 6° pour l’acier et de 2° pour la fonte. Chaque degré supplémentaire réduit l’effort d’environ 1 %. Le calculateur applique un facteur de 1,3 pour une usure normale et de 1,5 pour une usure forte. Pour dimensionner la machine et le serrage, partez de préférence d’une arête usée.
Les données de la base sont des valeurs de départ. L’état de livraison et le traitement thermique les modifient. Vos essais ou les données du fabricant font foi.
kc1.1 et mc par matière
Valeurs de Kienzle pour l’effort principal de coupe avec une arête affûtée et un angle de coupe de référence de 6° dans l’acier et de 2° dans la fonte.
| Matière | kc1.1 (N/mm²) | mc | Source |
|---|---|---|---|
| Acier de construction S235JR | 1.780 | 0,17 | Base matières de CNC Calculator |
| Acier pour trempe et revenu C45 | 2.220 | 0,14 | Base matières de CNC Calculator |
| Acier pour trempe et revenu 42CrMo4 | 2.500 | 0,26 | Base matières de CNC Calculator |
| Inox X5CrNi18-10 (1.4301) | 2.350 | 0,21 | Base matières de CNC Calculator |
| Fonte grise EN-GJL-250 | 1.160 | 0,26 | Base matières de CNC Calculator |
| Aluminium EN AW-6082 | 830 | 0,23 | Base matières de CNC Calculator |
| Titane Ti-6Al-4V | 1.450 | 0,23 | Base matières de CNC Calculator |
| Alliage de nickel NiCr19Fe19Nb5Mo3 (2.4668) | 2.900 | 0,25 | Base matières de CNC Calculator |
Valeurs de départ pour la préparation, sans mesures sur un outil défini. L’effort d’avance et l’effort radial nécessitent des valeurs propres que la base de l’application ne contient pas.
Exemple de calcul : chariotage et fraisage dans du C45
Chariotage avec une profondeur de passe de 3 mm, une avance de 0,25 mm, un angle de direction d’arête de 95° et une arête affûtée. Utilisez les valeurs matière de la base. L’épaisseur du copeau est de 0,25 × sin 95° = 0,249 mm et sa largeur de 3 ÷ sin 95° = 3,01 mm. On en déduit kc = 2 220 × 0,249^−0,14 ≈ 2 697 N/mm² et Fc ≈ 3,01 × 0,249 × 2 697 ≈ 2 023 N.
Avec une usure normale, l’effort monte à environ 2 630 N. Dans le 42CrMo4, toutes choses égales par ailleurs, il monte à environ 2 690 N. Pour vc = 200 m/min, cela correspond à des puissances de coupe d’environ 6,7 kW avec une arête affûtée et de 8,8 kW avec une arête usée, avant prise en compte du rendement d’entraînement.
À titre de comparaison, fraisage de C45 avec une fraise de 16 mm de diamètre, quatre dents, ae = 4 mm, ap = 12 mm et fz = 0,06 mm. L’épaisseur moyenne de copeau est de 0,029 mm, ce qui fait monter kc à environ 3 650 N/mm². Une dent en prise reçoit environ 1 255 N. En moyenne, 0,67 dent coupe, l’effort tangentiel moyen atteint environ 840 N et le couple à la fraise est de 6,7 Nm.
Pc = Fc × vc ÷ 60 000
Effort d’avance en fraisage et effort radial
Outre l’effort principal Fc, l’effort d’avance Ff agit dans la direction de l’avance et l’effort radial Fp perpendiculairement à celle-ci. Le même modèle de Kienzle s’applique aux deux, avec leurs valeurs matière propres, respectivement kf1.1 et mf ou kp1.1 et mp. Consultez les tables techniques et la documentation des fabricants. La base de l’application contient uniquement kc1.1 et mc pour l’effort principal.
En fraisage, l’effort d’avance dépend également du travail en avalant ou en opposition et de l’angle d’engagement. Son intensité et sa direction changent pendant l’engagement. Une proportion fixe de Fc donne seulement une indication. Dimensionnez le serrage et le montage pour l’effort maximal.
Mesurer ou calculer l’effort de coupe
L’effort de coupe se mesure avec une plateforme dynamométrique sous la pièce ou un système de mesure rotatif dans la broche, généralement en recherche, développement d’outils ou optimisation de procédé. La mesure donne les trois composantes de l’effort et leur évolution pendant l’engagement. Elle nécessite des instruments et du temps d’essai.
On peut aussi estimer indirectement l’effort à partir de la puissance absorbée par la broche. Divisez la puissance de coupe par la vitesse de coupe pour obtenir l’effort moyen, après déduction de la puissance à vide. Pour chiffrer et préparer, le calcul de Kienzle avec les valeurs de la base suffit. Il indique tôt si la broche, le serrage et l’outil supportent les paramètres de coupe prévus.
Fc ≈ Pc × 60 000 ÷ vc
Ce que l’effort de coupe détermine dans le procédé et le chiffrage
L’effort de coupe détermine la puissance et le couple à la broche, l’effort de serrage nécessaire pour empêcher le déplacement de la pièce et la flexion de l’outil et de la pièce. Le calculateur de serrage de l’application multiplie l’effort par un coefficient de sécurité et divise par le coefficient de frottement et le nombre de surfaces de contact. Les efforts d’avance et radial dépendent de la matière et de la géométrie d’arête. Ils sont généralement bien inférieurs à l’effort principal.
L’effort de coupe permet de vérifier la faisabilité du chiffrage. Si la broche, le serrage ou la stabilité limitent les paramètres prévus, réduisez la profondeur de passe ou l’avance. Il faut alors davantage de passes et de temps principal. Vérifiez l’effort avant le devis pour chiffrer un temps réalisable sur la machine.
F_N = S × F ÷ (μ × n_Kontakt)
Questions et réponses
Comment calculer l’effort de coupe en tournage ?
Utilisez Fc = b × h × kc1.1 × h^−mc, avec h = f × sin κ et b = ap ÷ sin κ. Pour du C45 avec ap = 3 mm, f = 0,25 mm et κ = 95°, les données de l’application donnent environ 2 020 N.
Qu’est-ce que l’effort de coupe spécifique ?
C’est l’effort de coupe par millimètre carré de section de copeau, en N/mm². Il augmente lorsque les copeaux sont plus fins. Selon Kienzle, il se calcule à partir de kc1.1 et mc pour l’épaisseur réelle : kc = kc1.1 × h^−mc.
Que signifie kc1.1 ?
kc1.1 est l’effort de coupe spécifique pour un copeau de 1 mm d’épaisseur et 1 mm de largeur, exprimé en N/mm². Avec l’exposant mc, il caractérise la matière dans l’équation de Kienzle.
Pourquoi l’effort de coupe spécifique augmente-t-il quand l’avance est faible ?
kc augmente selon h^−mc. Plus le copeau est fin, plus l’effort par millimètre carré de section est élevé. Avec mc = 0,25, diviser l’épaisseur par deux augmente kc d’environ 19 %. L’effort total baisse quand même, car la section diminue.
Quel est l’effort de coupe en fraisage ?
En fraisage, on distingue l’effort sur une dent engagée de l’effort moyen sur la fraise pendant un tour. Le calculateur affiche les deux, avec l’angle d’engagement, le nombre moyen de dents en prise et le couple. L’effort moyen sert à calculer la puissance. L’effort par dent compte aussi pour le serrage et la charge de l’outil.
Quel est l’effort d’avance en fraisage ?
L’effort d’avance ne représente pas une proportion fixe de l’effort de coupe. Il dépend du fraisage en avalant ou en opposition, de l’angle d’engagement et de la géométrie de l’arête. Son intensité et sa direction changent pendant l’engagement. Il se calcule avec le même modèle de Kienzle et les valeurs spécifiques kf1.1 et mf des tables techniques ou du fabricant. Le calculateur Kienzle de l’application calcule l’effort principal de coupe.
Où calculer la puissance de coupe ?
La page de calcul de la puissance détermine la puissance de coupe, la puissance d’entraînement et le couple à partir du débit d’enlèvement et de l’effort de coupe spécifique. À partir de l’effort calculé ici, appliquez Pc = Fc × vc ÷ 60 000.