Diámetro del taladro previo a partir de la cota final y el sobremetal de escariado
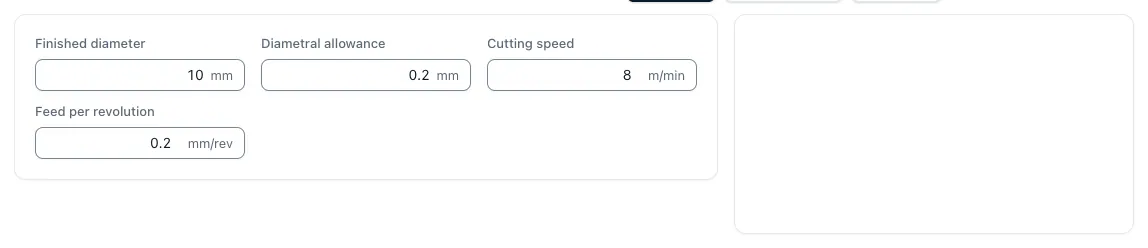
El escariador retira poco material y proporciona la dimensión y el acabado del agujero. La calculadora de escariado utiliza el diámetro final y el sobremetal sobre el diámetro total. El taladro previo es la diferencia entre ambos: para Ø 12 mm con 0,2 mm de sobremetal, resulta 11,8 mm.
El fabricante del escariador especifica el sobremetal admisible según el diámetro, el material y el tipo de escariador. Con un sobremetal insuficiente, los filos presionan la pieza con poco arranque. Con un exceso, se sobrecargan. El ajuste de 0,2 mm para 10 mm de la aplicación sirve de ejemplo de cálculo.
D_vor = D_fertig − sobremetal
Diámetro de broca para el taladro previo
El diámetro calculado del taladro previo debe corresponder a una broca disponible. La herramienta Tamaños de broca busca la medida inmediatamente inferior y superior entre las de su juego. Con un paso de 0,1 mm hay una broca de 11,8 mm. Con un paso de 0,5 mm, los valores contiguos son 11,5 y 12,0 mm. El valor más cercano es 12,0 mm, que coincide con la cota final.
En ese caso, utilice la medida inferior. Con 11,5 mm el sobremetal aumenta a 0,5 mm, un valor que debe autorizar el fabricante del escariador. Considere también la tolerancia y el diámetro real de la broca: si esta produce un agujero mayor que su diámetro nominal, queda menos sobremetal.
Revoluciones, avance y tiempo de escariado
Las revoluciones se obtienen del diámetro final y de la velocidad de corte indicada por el fabricante. La velocidad de avance se calcula a partir del avance por revolución. Con los valores del ejemplo de la aplicación, 8 m/min y 0,2 mm/vuelta, un escariador de 12 mm trabaja a 212 1/min y 42 mm/min. Los valores para su escariador dependen en gran medida del material del filo, del material de la pieza y de la refrigeración. Consulte el catálogo.
El avance lento alarga el escariado. Un agujero pasante de 20 mm, con 2 mm tanto en la entrada como en la salida, requiere unos 0,57 minutos a 42 mm/min. Si el escariador se retira a velocidad de avance, el tiempo se duplica. Con 16 agujeros de ajuste por pieza, el escariado dura entre 9 y 18 minutos, sin contar el taladrado previo ni la medición.
n = 1000 × vc ÷ (π × D) · vf = n × f · t = L ÷ vf
Escariado H7: cotas límite y calidad
Para un agujero Ø 12 H7, la calculadora de ajustes según ISO 286 da las cotas límite de 12,000 a 12,018 mm, una tolerancia de 18 µm. Con un eje g6 se obtiene un ajuste con juego de 6 a 35 µm. IT7 es la calidad habitual del escariado. Un agujero H7 suele requerir escariado o mandrinado de precisión con medición, y un H6 suele requerir bruñido o rectificado.
El escariado mejora la cota y el acabado. El escariador sigue en gran medida el taladro previo y apenas modifica su posición, por lo que esta debe ser correcta desde el taladrado. La página sobre Ra y Rz indica un intervalo de rugosidad de aproximadamente Ra 0,8 a 1,6 µm para el escariado y el mandrinado de precisión.
Agujeros de ajuste en el cálculo de costes
Un agujero H7 cuesta bastante más que un agujero taladrado. Hay que contar el taladrado previo, un cambio de herramienta adicional, el escariado lento y la comprobación con un calibre tampón o un instrumento de medición. Incluya estos tiempos por cada agujero de ajuste en el tiempo por pieza. Los datos de corte para taladrar, la calculadora de escariado y el tiempo de cambio de herramienta permiten calcular cada agujero por separado.
En el ejemplo con 16 agujeros de ajuste, solo los aproximadamente 9 minutos de escariado cuestan unos 12,80 € por pieza a una tarifa de máquina de 85 €/h. La retirada a velocidad de avance duplica ese importe. Antes de cerrar el presupuesto, conviene confirmar si el ajuste debe ser H7 o si una tolerancia más amplia también satisface la función.
Preguntas y respuestas
¿Qué sobremetal debo dejar para escariar?
El fabricante del escariador especifica el valor según el diámetro, el material y el tipo de escariador. La aplicación calcula con el valor que introduzca. El ajuste predeterminado de 0,2 mm para 10 mm es un ejemplo.
¿El sobremetal se refiere al diámetro o a cada lado?
La calculadora de escariado aplica el sobremetal al diámetro. Un sobremetal de 0,2 mm corresponde a 0,1 mm por lado y a un taladro previo cuyo diámetro es 0,2 mm menor que el diámetro final.
¿Qué revoluciones y qué avance debo utilizar para escariar?
Consulte la velocidad de corte y el avance por revolución en el catálogo del fabricante del escariador. Calcule las revoluciones con n = 1000 × vc ÷ (π × D), donde D es el diámetro final. La velocidad de avance se obtiene con vf = n × f.
¿Basta con escariar para obtener un agujero H7?
Normalmente sí. IT7 es el grado habitual para el escariado. Tolerancias más estrechas, como H6, suelen requerir bruñido o rectificado. El escariador apenas corrige los errores de posición y rectitud del taladro previo.