Revoluciones de la broca a partir de la velocidad de corte y el diámetro
La velocidad de corte vc se mide en las esquinas del filo, al diámetro completo de la broca. Disminuye hacia el centro y es casi nula en el filo transversal. Las revoluciones se obtienen de vc y del diámetro D. La velocidad de avance se obtiene del avance por revolución f. Una broca helicoidal tiene dos filos principales. Cada uno corta la mitad de f.
Si la máquina limita las revoluciones, la calculadora aplica su máximo y muestra la velocidad de corte efectiva. Esto afecta sobre todo a las brocas pequeñas. Una broca de carburo integral de 3 mm necesitaría unas 8.490 1/min en 42CrMo4 con el valor inicial. En un husillo a 8.000 1/min, vc baja a 75 m/min y la velocidad de avance disminuye en consecuencia.
n = vc × 1000 ÷ (π × D) · vf = f × n
Tabla de revoluciones de taladrado por diámetro de broca
La tabla calcula las revoluciones con el punto medio del intervalo inicial «vc en taladrado» de la base de datos de materiales de la aplicación, para brocas de carburo integral recubierto con refrigeración interna. Cuanto mayor es la broca, menos revoluciones necesita, porque el diámetro está en el denominador de la fórmula.
Tabla de revoluciones de taladrado por diámetro de broca (carburo)
Revoluciones de la broca n en 1/min. Entre paréntesis, la velocidad de corte utilizada.
| Ø de broca | S235JR (105 m/min) | C45 (95 m/min) | 1.4301 (70 m/min) | EN AW-6082 (250 m/min) | CuZn39Pb3 (175 m/min) |
|---|---|---|---|---|---|
| 2 mm | 16.711 | 15.120 | 11.141 | 39.789 | 27.852 |
| 3 mm | 11.141 | 10.080 | 7.427 | 26.526 | 18.568 |
| 4 mm | 8.356 | 7.560 | 5.570 | 19.894 | 13.926 |
| 5 mm | 6.685 | 6.048 | 4.456 | 15.915 | 11.141 |
| 6 mm | 5.570 | 5.040 | 3.714 | 13.263 | 9.284 |
| 8 mm | 4.178 | 3.780 | 2.785 | 9.947 | 6.963 |
| 10 mm | 3.342 | 3.024 | 2.228 | 7.958 | 5.570 |
| 12 mm | 2.785 | 2.520 | 1.857 | 6.631 | 4.642 |
| 16 mm | 2.089 | 1.890 | 1.393 | 4.974 | 3.482 |
| 20 mm | 1.671 | 1.512 | 1.114 | 3.979 | 2.785 |
Valores iniciales para la planificación. Use como referencia definitiva los datos del fabricante de la broca. Sin refrigeración interna y en agujeros profundos, los valores son menores. Respete las revoluciones máximas del husillo.
Tabla de revoluciones para brocas HSS
Para brocas de acero rápido, la calculadora de la aplicación reduce la velocidad de corte al 30 % de la del carburo y mantiene el avance. Las revoluciones disminuyen en la misma proporción.
Tabla de revoluciones de taladrado por diámetro de broca (HSS)
Revoluciones n de brocas HSS en 1/min. Entre paréntesis, la velocidad de corte.
| Ø de broca | S235JR (31,5 m/min) | C45 (28,5 m/min) | 1.4301 (21 m/min) | EN AW-6082 (75 m/min) | CuZn39Pb3 (52,5 m/min) |
|---|---|---|---|---|---|
| 2 mm | 5.013 | 4.536 | 3.342 | 11.937 | 8.356 |
| 3 mm | 3.342 | 3.024 | 2.228 | 7.958 | 5.570 |
| 4 mm | 2.507 | 2.268 | 1.671 | 5.968 | 4.178 |
| 5 mm | 2.005 | 1.814 | 1.337 | 4.775 | 3.342 |
| 6 mm | 1.671 | 1.512 | 1.114 | 3.979 | 2.785 |
| 8 mm | 1.253 | 1.134 | 836 | 2.984 | 2.089 |
| 10 mm | 1.003 | 907 | 668 | 2.387 | 1.671 |
| 12 mm | 836 | 756 | 557 | 1.989 | 1.393 |
| 16 mm | 627 | 567 | 418 | 1.492 | 1.044 |
| 20 mm | 501 | 454 | 334 | 1.194 | 836 |
La aplicación aplica un factor empírico, sin una serie de mediciones propia. Los datos del fabricante de la broca son la referencia definitiva.
Calcular las revoluciones de las brocas de centrar y los avellanadores planos
Se aplica la misma fórmula. El diámetro es la variable decisiva. La velocidad de corte es máxima donde la herramienta corta con su mayor diámetro. En una broca de centrar, utilice el mayor diámetro que alcanza el cono al centrar y descarte el del pivote. En un avellanador plano, utilice el diámetro del avellanador.
Ejemplo con un valor supuesto de 25 m/min para una broca de centrar A 2,5 con un pivote de 2,5 mm y un cono de 6,3 mm. Con el diámetro del cono se obtienen unas 1.263 1/min. Si usa el diámetro del pivote, obtendrá 3.183 1/min. En el cono, la velocidad de corte sería entonces de unos 63 m/min, muy por encima del valor adoptado.
Un avellanador plano de 11 mm de diámetro, por ejemplo para alojar la cabeza de un tornillo cilíndrico M6, trabaja a unas 1.157 1/min con una velocidad supuesta de 40 m/min. Avellanadores y brocas de centrar tienen sus propios datos de fabricante. Estos valores solo ilustran el cálculo. Para la profundidad, consulte la página de cálculo de avellanados.
n = vc × 1000 ÷ (π × D_max)
Valores iniciales según el material de la pieza y del filo
Si deja en blanco la velocidad de corte y el avance, la calculadora toma el punto medio del intervalo de la base de datos de materiales de la aplicación. Los valores corresponden a brocas de carburo integral recubierto con refrigeración interna. El avance de referencia corresponde a un diámetro de 10 mm y se ajusta al diámetro elegido con (D ÷ 10)^0,75. Para las brocas HSS, la calculadora reduce la velocidad de corte al 30 % porque el acero rápido soporta bastante menos calor.
Estos valores orientan la planificación. Aplique los datos del fabricante de la broca según el estado del material, el tipo de broca, la refrigeración y la profundidad. Sin refrigeración interna y en agujeros profundos, reduzca aún más la velocidad de corte y el avance. Algunos intervalos de la base de datos, con velocidad de corte y avance por revolución a 10 mm:
- S235JR: de 80 a 130 m/min, de 0,15 a 0,30 mm
- C45: de 70 a 120 m/min, de 0,12 a 0,25 mm
- 42CrMo4: de 60 a 100 m/min, de 0,10 a 0,22 mm
- X5CrNi18-10 (1.4301): de 50 a 90 m/min, de 0,08 a 0,18 mm
- EN-GJL-250: de 80 a 140 m/min, de 0,15 a 0,30 mm
- EN AW-6082: de 150 a 350 m/min, de 0,12 a 0,30 mm
- Ti-6Al-4V: de 25 a 50 m/min, de 0,06 a 0,12 mm
Espesor de viruta, par y fuerza axial
Con el cálculo de carga activado, la herramienta obtiene el espesor de viruta por filo h = f ÷ 2 × sin(σ ÷ 2) a partir del avance y del ángulo de punta σ. El modelo de Kienzle da la fuerza específica de corte kc y, con la tasa de arranque, la potencia de corte en el filo. El husillo debe poder suministrar el par a esas revoluciones. Por debajo del régimen base dispone de menos potencia que la nominal.
La calculadora estima la fuerza axial con Ff ≈ kc × f × D ÷ 2. Es un valor orientativo que incluye el filo transversal y se ve muy afectado por el afilado y el desgaste. Permite anticipar si una pieza de pared delgada o un dispositivo de amarre con poco apoyo resiste la fuerza de taladrado.
Q = π × D² ÷ 4 × vf ÷ 1000 · Pc = Q × kc ÷ 60 000 · Mc = Pc × 30 000 ÷ (π × n)
Ejemplo de cálculo: agujero Ø 10 mm en 42CrMo4
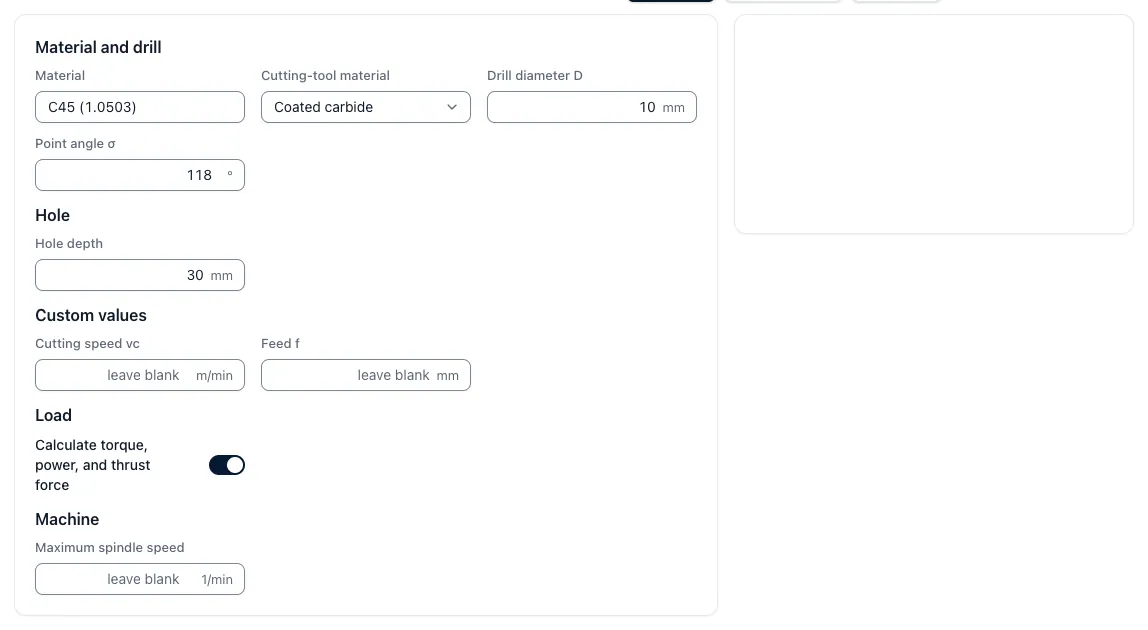
Broca de carburo integral de 10 mm de diámetro y 140° de ángulo de punta, profundidad cilíndrica de 30 mm y valores iniciales de la base de datos. Como comparación, entre paréntesis, una broca HSS del mismo diámetro con un ángulo de punta de 118° y el mismo avance:
- Velocidad de corte de 80 m/min, avance de 0,16 mm (HSS: 24 m/min, 0,16 mm)
- Revoluciones de 2.546 1/min, velocidad de avance de 407 mm/min (HSS: 764 1/min, 122 mm/min)
- Tasa de arranque de 32,0 cm³/min (HSS: 9,6 cm³/min)
- Par de 9,8 Nm, potencia de corte de 2,6 kW y fuerza axial aproximada de 3.900 N
- Tiempo de taladrado con punta: 0,078 min o 4,7 s (HSS: 0,27 min o 16,2 s)
De los datos de corte al tiempo y coste de taladrado
En el ejemplo, la broca HSS tarda unas tres veces y media más por agujero. Con 24 agujeros por pieza, son 6,5 minutos frente a 1,9 minutos netos de taladrado. A una tarifa horaria de máquina de 85 €/h, la diferencia ronda 6,50 € por pieza antes de comparar el coste de las herramientas.
Esta calculadora solo incluye el avance a lo largo de la profundidad del agujero y la punta. La herramienta Tiempo principal de taladrado calcula las retiradas de evacuación de viruta con G73 o G83, la distancia de seguridad, los desplazamientos rápidos entre agujeros y las pausas. A partir de unas cinco veces el diámetro, se necesita evacuar la viruta o utilizar refrigeración interna para evitar que la broca se atasque. La página de cálculo del tiempo de taladrado muestra cómo el número de agujeros influye en el tiempo por pieza.
Preguntas y respuestas
¿Cómo calculo las revoluciones al taladrar?
Use n = vc × 1000 ÷ (π × D). Para una broca de 10 mm a 80 m/min, da 80.000 ÷ (π × 10) ≈ 2.546 1/min. Si supera las revoluciones máximas de la máquina, aplique el límite de la máquina. La velocidad de corte efectiva disminuye en consecuencia.
¿Qué revoluciones se necesitan para una broca de 8 mm en acero?
Para el acero de bonificación C45, la base de datos de materiales de la aplicación indica un valor medio de 95 m/min con carburo. El resultado es 95 × 1000 ÷ (π × 8) ≈ 3.780 1/min. Una broca HSS trabaja al 30 % de ese valor, unas 1.134 1/min. Ambos valores son orientativos. Use como referencia definitiva las indicaciones del fabricante de la broca.
¿Por qué una broca mayor necesita menos revoluciones?
La velocidad de corte en las esquinas del filo debe mantenerse constante. Una broca mayor recorre un perímetro más largo en cada revolución. En n = vc × 1000 ÷ (π × D), el diámetro está en el denominador: al duplicar el diámetro de la broca, las revoluciones se reducen a la mitad.
¿Qué avance utilizo al taladrar?
Utilice el avance por revolución del catálogo del fabricante de la broca. Si el catálogo no ofrece un valor, la aplicación emplea el valor medio inicial de su base de datos, de unos 0,185 mm para C45 a 10 mm. Las brocas mayores admiten más avance por revolución. La aplicación ajusta el valor al diámetro.
¿Por qué trabaja a muchas menos revoluciones una broca HSS?
El acero rápido soporta bastante menos calor que el carburo recubierto. La aplicación reduce por ello la velocidad de corte del HSS al 30 % de la del carburo. A igual avance por vuelta, cada agujero tarda más.
¿En qué se diferencia esta página de «Calcular el tiempo de taladrado»?
Aquí se calculan los datos de corte y la carga de una broca. La página de cálculo del tiempo de taladrado obtiene el tiempo por agujero y pieza, incluida la longitud de punta, la aproximación y el posicionamiento.
¿La calculadora sirve para taladrado profundo, escariado y avellanado?
La calculadora de datos de corte se aplica al taladrado en macizo con broca helicoidal. Para agujeros profundos, la aplicación dispone de una calculadora de taladrado profundo que indica el número de carreras. El escariado y el avellanado tienen sus propias herramientas.