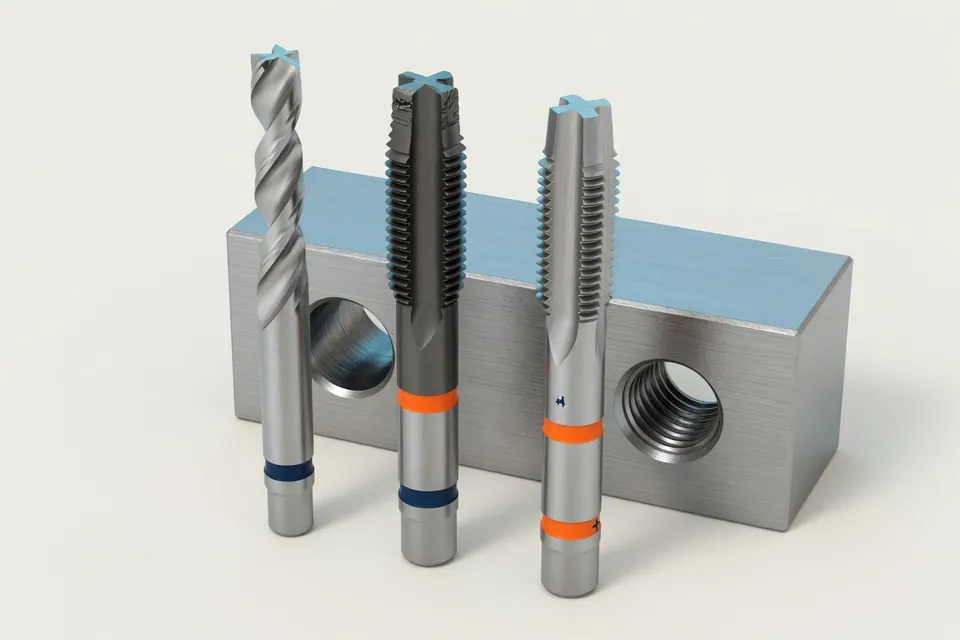
M24 requiere un diámetro previo de 21 mm y M8, de 6,8 mm. Para roscas métricas de paso normal, el diámetro previo es aproximadamente el diámetro nominal menos el paso, redondeado a un diámetro de broca habitual según DIN 336. Para roscas conformadas, el diámetro es mayor, con el valor orientativo d − 0,5 × P. La calculadora de la aplicación muestra también el diámetro previo para la profundidad efectiva deseada, el régimen de giro y el avance del macho.
Fórmulas
Kernloch ≈ d − PFórmula aproximada para rosca de paso normal
Diámetro nominal menos paso. La tabla de la norma redondea a diámetros de broca habituales.
Kernloch = d − T × 1,0825 × PDiámetro previo según la profundidad efectiva de rosca
T es el porcentaje de profundidad efectiva de rosca deseado. 1,0825 × P corresponde a la altura total de la rosca.
Kernloch ≈ d − 0,5 × PDiámetro previo para roscado por conformado
Valor orientativo de la aplicación para roscas conformadas. Siga la ficha técnica de la herramienta.
n = (vc × 1000) ÷ (π × d)Régimen de giro del macho
Se calcula como en cualquier herramienta rotativa, con velocidades de corte mucho más bajas.
vf = n × PAvance de roscado con macho
El paso determina el avance y no permite elegirlo libremente.
Tabla de diámetros previos al roscado
Tabla de diámetros previos de M3 a M24 para roscado por corte y conformado
Diámetro previo para machos según DIN 336, valor orientativo para conformado según d − 0,5 × P, diámetro de paso de serie media según ISO 273 y régimen de giro del macho con vc de 15 m/min. Todas las medidas se indican en mm.
| Rosca | Paso P | Diámetro previo para corte | Diámetro previo para conformado (orientativo) | Orificio de paso, serie media | Régimen con vc de 15 m/min |
|---|---|---|---|---|---|
| M3 | 0,5 | 2,5 | 2,75 | 3,4 | ≈ 1.592 1/min |
| M4 | 0,7 | 3,3 | 3,65 | 4,5 | ≈ 1.194 1/min |
| M5 | 0,8 | 4,2 | 4,6 | 5,5 | ≈ 955 1/min |
| M6 | 1,0 | 5,0 | 5,5 | 6,6 | ≈ 796 1/min |
| M8 | 1,25 | 6,8 | 7,375 | 9,0 | ≈ 597 1/min |
| M10 | 1,5 | 8,5 | 9,25 | 11,0 | ≈ 477 1/min |
| M12 | 1,75 | 10,2 | 11,125 | 13,5 | ≈ 398 1/min |
| M14 | 2,0 | 12,0 | 13,0 | 15,5 | ≈ 341 1/min |
| M16 | 2,0 | 14,0 | 15,0 | 17,5 | ≈ 298 1/min |
| M20 | 2,5 | 17,5 | 18,75 | 22,0 | ≈ 239 1/min |
| M24 | 3,0 | 21,0 | 22,5 | 26,0 | ≈ 199 1/min |
Para el roscado por conformado, la ficha técnica de la herramienta fija el diámetro previo. El valor orientativo sirve para el cálculo preliminar. Para una rosca de paso fino, el diámetro previo cambia con el paso.
Dimensiones de rosca
Calcular las dimensiones de rosca a partir del diámetro y el paso
El diámetro nominal d y el paso P definen por completo cada rosca métrica ISO. El diámetro de flancos d₂, el diámetro menor D₁ de la rosca interior y el diámetro menor d₃ del tornillo se obtienen restando múltiplos fijos del paso al diámetro nominal. Para M8 × 1,25, se obtienen d₂ = 7,188 mm, D₁ = 6,647 mm y d₃ = 6,466 mm.
d₂ = d − 0,6495 × P D₁ = d − 1,0825 × P d₃ = d − 1,2269 × P
Son dimensiones básicas sin tolerancia. La aplicación no calcula las dimensiones límite para clases de tolerancia como 6H en roscas interiores o 6g en exteriores. Para ello, consulte la norma de tolerancias de rosca. Todos los valores de M3 a M24 en la tabla de roscas, con paso y sección resistente a tracción por tamaño.
El roscado requiere su propia partida de tiempo
Los tiempos de centrado, taladrado, avellanado, roscado y desbarbado se acumulan. En piezas con muchas roscas, estas operaciones suelen pesar más en el tiempo por pieza que el mecanizado del contorno.
Preguntas y respuestas
¿Qué diámetro previo necesita una rosca M24?
La rosca M24 de paso normal tiene un paso de 3 mm. El diámetro previo para una rosca por corte es de 21 mm (24 − 3). Para una rosca conformada, la aplicación usa el valor orientativo d − 0,5 × P, es decir, 22,5 mm. Consulte la ficha técnica del macho de conformar para obtener el diámetro definitivo.
¿Cómo se calcula el diámetro previo al roscado?
Para roscas métricas ISO de paso normal, la fórmula aproximada es diámetro previo = diámetro nominal − paso. Una rosca M8 con paso de 1,25 mm da 6,75 mm. El diámetro normalizado según DIN 336 es de 6,8 mm. Para calcular el diámetro con más precisión, use el porcentaje de profundidad efectiva de rosca deseado, d − profundidad efectiva × 1,0825 × P.
¿Qué diámetro previo necesitan las roscas M3, M6, M8, M10, M12 y M24?
M3 (P 0,5) necesita 2,5 mm, M6 (P 1,0) 5,0 mm, M8 (P 1,25) 6,8 mm, M10 (P 1,5) 8,5 mm, M12 (P 1,75) 10,2 mm y M24 (P 3,0) 21,0 mm. Estos valores se aplican a roscas de paso normal obtenidas por corte y machos habituales según DIN 336. Las roscas conformadas requieren un diámetro previo mayor. La calculadora de diámetro previo de la aplicación calcula ambos casos.
¿Por qué no conviene buscar un 100 por ciento de profundidad efectiva de rosca?
Con una profundidad efectiva de entre el 60 y el 75 por ciento ya se obtiene casi toda la resistencia al arrancamiento, mientras que el par de corte, la carga de la herramienta y el riesgo de romper el macho disminuyen considerablemente. Aumentar la profundidad efectiva acorta la vida de la herramienta y apenas refuerza la unión.
¿Cómo se calcula el régimen de giro del macho?
Como en cualquier herramienta rotativa, n = (vc × 1000) ÷ (π × d). Las velocidades de corte habituales con machos HSS en acero van de 5 a 15 m/min. Con metal duro integral son mucho mayores. En roscado con macho, el paso determina el avance, vf = n × paso.
¿Qué hay que tener en cuenta al presupuestar roscas?
Cada rosca requiere varias operaciones. Incluya el centrado o punteado, el taladrado previo, el avellanado, el roscado y el desbarbado. Cuando una pieza lleva muchas roscas, esta suele ser la partida de tiempo más importante y supera ampliamente el arranque de material en el mecanizado del contorno.
¿Roscado con macho, fresado de roscas o roscado por conformado?
El roscado con macho es rápido y sencillo, aunque la herramienta puede romperse dentro del orificio. El fresado de roscas es fiable, permite corregir dimensiones y resulta adecuado para materiales difíciles de mecanizar o piezas caras. El conformado produce sin viruta una rosca más resistente, pero necesita un diámetro previo mayor y un material dúctil.