Cómo elegir el método de roscado según el material, el valor de la pieza y el tamaño del lote
Tres métodos para mecanizar una rosca interior
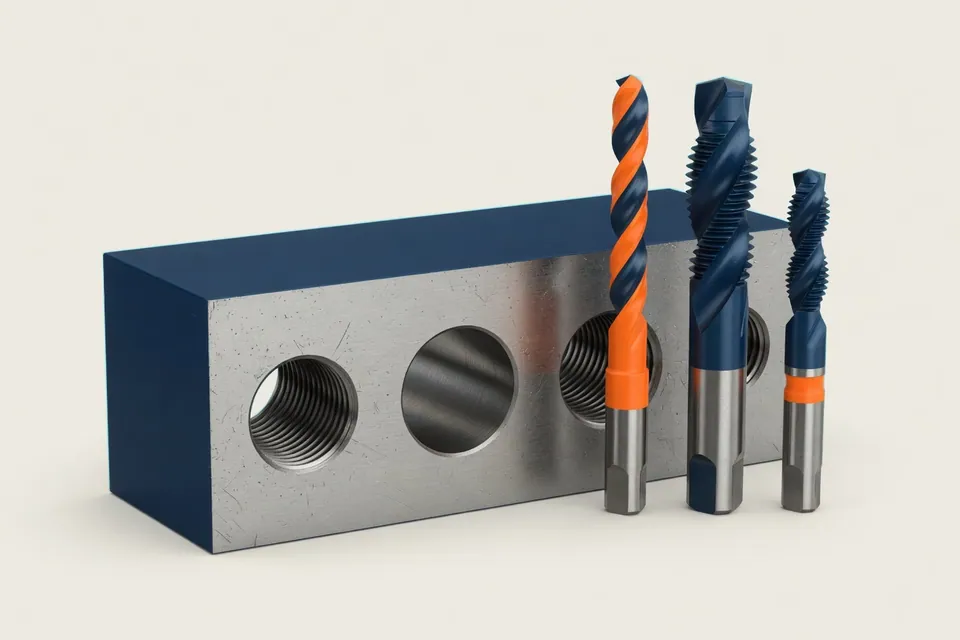
Las roscas interiores pueden mecanizarse con macho de corte, macho de laminación o fresa. Los tres métodos generan el mismo perfil de rosca. Cambian la forma de cortar o desplazar el material, el diámetro del agujero previo y las consecuencias de un fallo de la herramienta.
El roscado con macho de corte corta la rosca con una herramienta que tiene el mismo perfil. El paso fija el avance (vf = n × P) y la rosca se obtiene con un movimiento de ida y vuelta. Es rápido y requiere poca programación. El macho reproduce directamente la forma de la rosca y puede romperse dentro del agujero, sobre todo en agujeros ciegos con mala evacuación de virutas y en materiales tenaces.
El roscado por laminación desplaza el material por deformación. No genera virutas, endurece el filete y es muy estable con materiales adecuados. Requiere un agujero previo más grande y de diámetro más preciso que en el mecanizado por corte, un material suficientemente dúctil y un par de husillo mayor.
El fresado de roscas genera el filete en una trayectoria helicoidal con una fresa de diámetro inferior al de la rosca. El avance se elige libremente y se convierte al avance en el centro de la herramienta mediante la corrección circular. La compensación de radio permite ajustar la cota. Una fresa cubre varios diámetros del mismo paso y rara vez queda atascada en la pieza si se rompe. Suele tardar más por rosca y requiere un programa NC con hélice y movimiento de aproximación.
Elección según el material, el agujero y la pieza
| Criterio | Roscado con macho | Roscado por laminación | Fresado de roscas |
|---|---|---|---|
| Material | La mayoría de los materiales mecanizables | Solo materiales suficientemente dúctiles | También materiales frágiles y difíciles de mecanizar |
| Virutas | Sí, con evacuación delicada en agujeros ciegos | Ninguna | Sí, virutas cortas |
| Diámetro previo | Diámetro de broca según DIN 336 | Mayor, según la ficha del macho de laminación | Igual que en el roscado por corte |
| Tiempo por rosca | Corto | Corto | Más largo |
| Consecuencia de una rotura de herramienta | La herramienta suele quedarse dentro de la pieza | La herramienta suele quedarse dentro de la pieza | La fresa rara vez se queda dentro de la pieza |
| Corrección de la cota | No, la cota depende de la herramienta | No, la cota depende de la herramienta | Sí, mediante compensación de radio |
La tabla muestra tendencias. Para determinar qué herramienta funciona con fiabilidad en cada material, consulte los datos del fabricante y la experiencia de su taller.
Cómo afecta la elección al cálculo de costes
Para presupuestar, incluya toda la secuencia por rosca. Cuente el centrado o punteado, el taladrado previo, el avellanado, el roscado y el desbarbado, con los cambios de herramienta y los recorridos de posicionamiento de cada operación. En una pieza con veinte roscas, estos pasos pueden superar el tiempo de todo el mecanizado del contorno aunque el volumen arrancado sea mínimo. Una estimación basada solo en el volumen será sistemáticamente baja en piezas con muchos agujeros.
Cada método tiene compromisos distintos. El macho de corte reduce el tiempo, pero puede perderse una pieza casi terminada si se rompe. Tenga en cuenta ese riesgo al elegir el proceso, sin cubrirlo con un recargo general. El fresado tarda más por rosca, pero reduce la variedad de herramientas para pasos poco habituales y el riesgo de rechazo en piezas caras. La laminación evita las virutas, aunque exige un material adecuado y un agujero previo preciso.
Consulte los diámetros por medida de rosca en Calcular el taladro previo y el paso y la sección resistente en la tabla de roscas M3 a M24. En Calcular el fresado de roscas puede obtener la velocidad de giro y el avance de trayectoria corregido.
Puntos importantes
La guía explica el roscado, los datos necesarios, el método, sus efectos y sus límites en el cálculo de costes CNC.
- Primero, el material. La laminación requiere un material dúctil. El fresado suele ser más adecuado para materiales frágiles y difíciles de mecanizar.
- Valor de la pieza. Cuanto más valor tenga la pieza al llegar al roscado, más importa la fiabilidad del proceso frente al ahorro de segundos.
- Coste de toda la secuencia. Incluya el centrado, el taladrado previo, el avellanado, el roscado y el desbarbado de cada rosca.