Qué calcula el análisis de código G
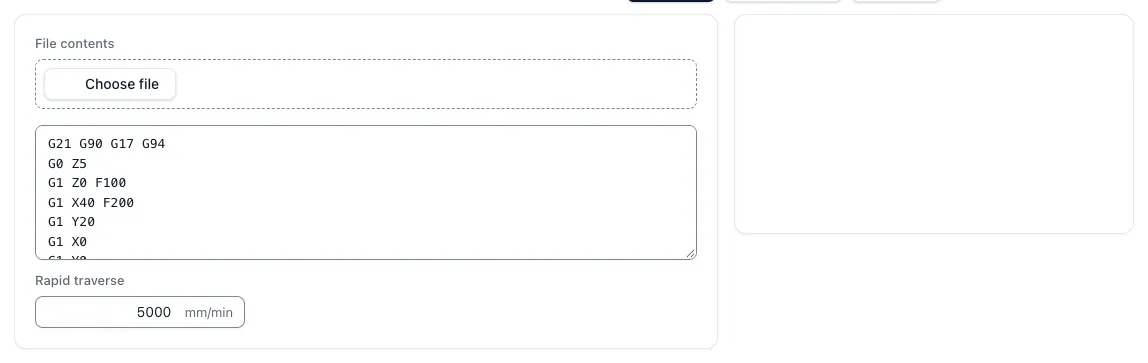
La herramienta «Analizar código G» lee un programa NC como texto, desde un archivo .nc, .tap, .gcode o .txt, o pegado directamente. Sigue el estado modal bloque a bloque, con milímetros o pulgadas (G21, G20), coordenadas absolutas o incrementales (G90, G91), plano de trabajo (G17, G18, G19) y tipo de avance (G94, G95). Para cada bloque G0 suma la distancia al recorrido rápido. Para G1 suma el tramo recto al recorrido en avance, y para G2 y G3, la longitud del arco. En las hélices incluye el desplazamiento en el tercer eje. Los comentarios entre paréntesis o después de un punto y coma no interfieren.
La herramienta muestra los recorridos en avance y en rápido, el tiempo nominal de movimiento y el número de movimientos analizados. La proyección esquemática en XY de los primeros 500 bloques legibles ayuda a detectar anomalías, como un origen incorrecto. Para simular el arranque de material, comprobar colisiones o generar programas, hacen falta herramientas específicas.
t_nom = Σ L_G1,G2,G3 ÷ vf + Σ L_G0 ÷ v_Eilgang
Avance por minuto, avance por revolución y movimiento rápido
Con G94, la dirección F indica la velocidad de avance en mm/min. Con G95, F es el avance por revolución y el análisis lo multiplica por el último régimen S programado. Así, un bloque de taladrado con G95, F0.15 y S2000 se ejecuta a 300 mm/min. Si falta un avance positivo o el régimen para un movimiento en avance, el tiempo queda sin calcular.
La velocidad de movimiento rápido no figura en el programa. Introduzca el valor de su máquina. El valor inicial es de 5.000 mm/min. El punto de partida es X, Y y Z iguales a cero hasta que el programa alcanza una posición. El análisis interpreta los enteros sin punto decimal como milímetros enteros. Algunos controles los interpretan de otra manera según sus parámetros, así que conviene comprobar la notación de los programas antiguos.
vf = F (G94) · vf = F × S (G95)
Cuándo queda sin calcular el tiempo de movimiento
El análisis calcula solo lo que puede determinar con certeza sin conocer el control y la máquina. Para obtener un tiempo completo, use tramos formados solo por bloques de movimiento, como el contorno que recorre una sola herramienta. Incluso sin tiempo total, los recorridos acumulados son útiles. Dividir el recorrido en avance entre el avance programado permite comprobar rápidamente el tiempo principal. El análisis también avisa de movimientos rápidos que empiezan o terminan por debajo de Z = 0, para que pueda revisar el origen y el espacio libre de la máquina.
Si el programa incluye instrucciones que el análisis no reproduce, se muestran los recorridos acumulados de los bloques legibles con un aviso y el tiempo total queda sin calcular. Esto afecta principalmente a los siguientes casos.
- Ciclos de taladrado y roscado de G81 a G89 con sus bloques de posicionamiento hasta G80
- Pausas G04, compensaciones de longitud y radio como G43, G41 y G42, y desplazamientos del origen distintos de G54
- Variables, condiciones, saltos y llamadas a subprogramas con M98 y M99
- Ejes rotativos y adicionales A, B, C, U, V y W
- Arcos cuyo centro o radio no coincide con los puntos inicial y final
Del tiempo de movimiento al tiempo de ejecución del programa
El tiempo nominal de movimiento es un límite inferior. La máquina acelera y frena en cada cambio de dirección, reduce el avance de trayectoria cuando hay muchos bloques cortos y necesita tiempo para acelerar el husillo, cambiar herramientas, medir y ejecutar pausas programadas. Los recorridos no incluyen esos tiempos. Añádalos por separado al calcular el tiempo por pieza y preparar el presupuesto.
Otras dos herramientas de la aplicación cubren los casos más frecuentes. La de tiempo de cambio de herramienta multiplica los cambios programados por pieza por el tiempo de viruta a viruta de su máquina y añade los cambios por desgaste, calculados a partir del tiempo de corte y la vida de la herramienta para las piezas de toda la orden. La calculadora de pausas convierte los segundos de cada G04 para todas las piezas en minutos y costes. El manual de programación indica la unidad que el control utiliza para la dirección que sigue a G04.
t_Programm ≈ t_nom + n_WZW × t_Span-Span + n_G04 × t_Verweil + t_sonst
Ejemplo de cálculo para 250 carcasas con ocho herramientas
Supongamos que el análisis de un programa da un tiempo nominal de movimiento de 6,2 minutos y que el equipo de métodos estima que 4,5 minutos son de corte. El programa cambia ocho herramientas con un tiempo de viruta a viruta de 6 segundos e incluye doce pausas de 1,5 segundos cada una. Los filos duran 45 minutos, un cambio por desgaste lleva 3 minutos y la tarifa horaria de máquina es de 85 €/h. Todas las cifras son de ejemplo.
El tiempo de máquina cuesta así unos 10,75 € por pieza, frente a los 8,78 € del tiempo de movimiento por sí solo. Para 250 piezas, la diferencia se acerca a 500 € antes de tener en cuenta la aceleración, la preparación y la medición. Después, mida el tiempo de ejecución de la primera pieza para saber cuánto difiere del nominal. El cálculo se desglosa a continuación.
- Cambios programados. 8 × 6 s = 48 s, es decir, 0,8 min por pieza
- Cambios por desgaste. 250 × 4,5 min ÷ 45 min da 24 cambios después del primer filo, 72 min para la orden o unos 0,29 min por pieza
- Pausas. 12 × 1,5 s = 18 s, es decir, 0,3 min por pieza, 75 min o 106,25 € para la orden
- Tiempo por pieza. 6,2 + 0,8 + 0,29 + 0,3 ≈ 7,6 min frente a 6,2 min
Preguntas y respuestas
¿La herramienta permite visualizar o simular el código G?
No. Suma los recorridos y el tiempo nominal de movimiento. La proyección esquemática en XY de los primeros 500 bloques legibles muestra los movimientos rápidos con líneas discontinuas y los arcos como cuerdas. Solo sirve para comprobar que el resultado sea razonable. El arranque de material, la vista en 3D y la detección de colisiones corresponden al sistema CAM y a la simulación de máquina.
¿Por qué la aplicación no muestra un tiempo de ejecución para mi programa?
Porque el programa incluye instrucciones que el análisis no reproduce, como ciclos de taladrado, G04, compensación de longitud de herramienta, subprogramas o ejes rotativos. En ese caso se muestran los recorridos acumulados de los bloques legibles con un aviso y el tiempo total queda sin calcular. Los tramos formados únicamente por bloques G0, G1, G2 y G3 con indicaciones de unidades, plano y avance se calculan por completo.
¿Qué precisión tiene el tiempo nominal de movimiento?
Es el límite inferior teórico con avance y velocidad de movimiento rápido constantes. El tiempo real es mayor porque la máquina acelera, reduce el avance de trayectoria en los bloques cortos y necesita tiempos auxiliares. La mejor referencia es el tiempo medido en la primera pieza.
¿Cómo se suman las pausas G04?
Cuente los bloques G04 por pieza y consulte la duración. El control determina si la dirección indica segundos o milisegundos. La calculadora de pausas de la aplicación multiplica los segundos por el número de pausas y la cantidad de piezas y valora el resultado con su tarifa de coste.
¿Se guarda mi programa NC?
El texto del programa se envía al servidor para el cálculo y no se guarda como archivo. Para guardar el cálculo con sus datos de entrada, necesita una cuenta gratuita.