Ce que calcule l’analyse du code G
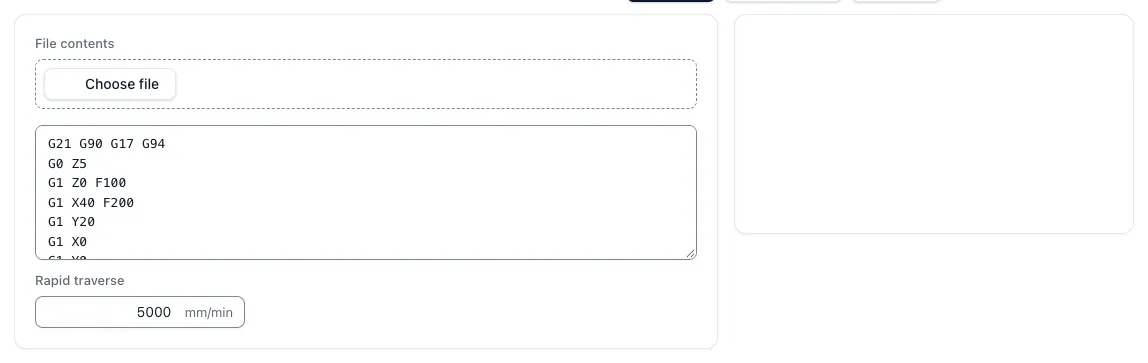
L’outil « Analyser le code G » lit un programme CN sous forme de texte, depuis un fichier .nc, .tap, .gcode ou .txt ou par collage direct. Il suit l’état modal bloc par bloc, avec les millimètres ou les pouces (G21, G20), les cotes absolues ou incrémentales (G90, G91), le plan de travail (G17, G18, G19) et le mode d’avance (G94, G95). Pour chaque bloc G0, il ajoute la distance à la course en rapide. Pour G1, il ajoute le segment droit à la course en avance, et pour G2 et G3, la longueur de l’arc. Sur les hélices, il tient compte du déplacement sur le troisième axe. Les commentaires entre parenthèses ou après un point-virgule sont acceptés.
L’outil affiche les courses en avance et en rapide, le temps nominal de mouvement et le nombre de mouvements analysés. La projection schématique en XY des 500 premiers blocs lisibles aide à détecter les anomalies, par exemple une origine incorrecte. La simulation de l’enlèvement de matière, le contrôle des collisions et la génération de programmes nécessitent des outils dédiés.
t_nom = Σ L_G1,G2,G3 ÷ vf + Σ L_G0 ÷ v_Eilgang
Avance par minute, avance par tour et déplacement rapide
Avec G94, l’adresse F indique la vitesse d’avance en mm/min. Avec G95, F représente l’avance par tour et l’analyse la multiplie par la dernière vitesse S programmée. Un bloc de perçage avec G95, F0.15 et S2000 s’exécute donc à 300 mm/min. Si un mouvement en avance manque d’une valeur d’avance positive ou d’une vitesse de rotation, son temps reste indéterminé.
La vitesse de déplacement rapide ne figure pas dans le programme. Saisissez la valeur de votre machine. La valeur par défaut est de 5 000 mm/min. Le point de départ est X, Y et Z à zéro jusqu’au premier déplacement vers une position programmée. L’analyse lit les nombres entiers sans point décimal comme des millimètres entiers. Certaines commandes peuvent les interpréter différemment selon leur paramétrage. Vérifiez donc la notation des anciens programmes.
vf = F (G94) · vf = F × S (G95)
Quand le temps de mouvement reste indéterminé
L’analyse calcule uniquement ce qui peut être déterminé sans ambiguïté sans connaître la commande ni la machine. Pour obtenir un temps complet, utilisez des sections composées uniquement de blocs de déplacement, par exemple un contour parcouru par un seul outil. Même sans temps total, les sommes de courses sont utiles. Diviser la course en avance par l’avance programmée permet de vérifier rapidement le temps principal. L’analyse signale aussi les déplacements rapides qui commencent ou se terminent sous Z = 0 pour vous permettre de vérifier l’origine et le dégagement sur la machine.
Si le programme contient des instructions que l’analyse ne reproduit pas, les sommes des courses des blocs lisibles s’affichent avec un avertissement et le temps total reste indéterminé. Cela concerne surtout les cas suivants.
- Cycles de perçage et de taraudage de G81 à G89 avec leurs blocs de positionnement jusqu’à G80
- Temporisations G04, corrections de longueur et de rayon comme G43, G41 et G42, et décalages d’origine autres que G54
- Variables, conditions, sauts et appels de sous-programmes avec M98 et M99
- Axes rotatifs et supplémentaires A, B, C, U, V et W
- Arcs dont le centre ou le rayon est incompatible avec les points de départ et d’arrivée
Du temps de mouvement au temps d’exécution du programme
Le temps nominal de mouvement constitue une limite inférieure. La machine accélère et freine à chaque changement de direction, réduit l’avance sur la trajectoire lorsque les blocs courts se multiplient et demande du temps pour lancer la broche, changer les outils, mesurer et exécuter les pauses programmées. Les courses ne comprennent pas ces temps. Ajoutez-les séparément au calcul du temps par pièce et au devis.
Deux autres outils de l’application couvrent les cas les plus courants. Le calculateur de temps de changement d’outil multiplie les changements programmés par pièce par le temps copeau à copeau de votre machine, puis ajoute les remplacements dus à l’usure en fonction du temps de coupe et de la durée de vie de l’outil pour toute la quantité de l’ordre. Le calculateur de temporisation convertit en minutes et en coûts les secondes de chaque événement G04 pour l’ensemble des pièces. Le manuel de programmation indique l’unité utilisée par la commande pour l’adresse qui suit G04.
t_Programm ≈ t_nom + n_WZW × t_Span-Span + n_G04 × t_Verweil + t_sonst
Exemple de calcul pour 250 boîtiers avec huit outils
Supposons que l’analyse d’un programme donne un temps nominal de mouvement de 6,2 minutes, dont 4,5 minutes de coupe selon l’estimation du bureau des méthodes. Le programme change huit outils avec un temps copeau à copeau de 6 secondes et comprend douze temporisations de 1,5 seconde chacune. Les arêtes ont une durée de vie de 45 minutes, un remplacement pour usure dure 3 minutes et le taux horaire machine est de 85 €/h. Tous ces chiffres sont donnés à titre d’exemple.
Le temps machine coûte ainsi environ 10,75 € par pièce, contre 8,78 € avec le seul temps de mouvement. Sur 250 pièces, l’écart approche 500 € avant même de compter l’accélération, le réglage et la mesure. Mesurez ensuite le temps d’exécution de la première pièce pour connaître l’écart avec le temps nominal. Le calcul se décompose comme suit.
- Changements programmés. 8 × 6 s = 48 s, soit 0,8 min par pièce
- Remplacements pour usure. 250 × 4,5 min ÷ 45 min donne 24 remplacements après la première arête, soit 72 min pour l’ordre ou environ 0,29 min par pièce
- Temporisations. 12 × 1,5 s = 18 s, soit 0,3 min par pièce, 75 min ou 106,25 € pour l’ordre
- Temps par pièce. 6,2 + 0,8 + 0,29 + 0,3 ≈ 7,6 min contre 6,2 min
Questions et réponses
L’outil permet-il de visualiser ou de simuler le code G ?
Non. Il additionne les courses et le temps nominal de mouvement. La projection schématique en XY des 500 premiers blocs lisibles indique les déplacements rapides en pointillés et représente les arcs par leurs cordes. Elle sert uniquement à vérifier la cohérence du résultat. L’enlèvement de matière, la vue 3D et le contrôle des collisions relèvent de la FAO et de la simulation machine.
Pourquoi l’application n’affiche-t-elle aucun temps d’exécution pour mon programme ?
Parce que le programme contient des instructions que l’analyse ne reproduit pas, par exemple des cycles de perçage, G04, la correction de longueur d’outil, des sous-programmes ou des axes rotatifs. Les sommes des courses des blocs lisibles s’affichent alors avec un avertissement et le temps total reste indéterminé. Une section composée uniquement de blocs G0, G1, G2 et G3 qui indiquent les unités, le plan et l’avance est calculée intégralement.
Quelle précision a le temps nominal de mouvement ?
C’est la limite inférieure théorique à avance et vitesse de déplacement rapide constantes. Le temps réel est plus long, car la machine accélère, réduit l’avance sur les blocs courts et nécessite des temps auxiliaires. Le temps mesuré sur la première pièce offre la meilleure référence.
Comment intégrer les temporisations G04 ?
Comptez les blocs G04 par pièce et relevez la durée. La commande détermine si l’adresse indique des secondes ou des millisecondes. Le calculateur de temporisation de l’application multiplie les secondes par le nombre de temporisations et par la quantité de pièces, puis valorise le résultat à votre taux de coût.
Mon programme CN est-il enregistré ?
Le texte du programme est transmis au serveur pour le calcul et n’est pas enregistré sous forme de fichier. Pour sauvegarder le calcul et les données saisies, il vous faut un compte gratuit.