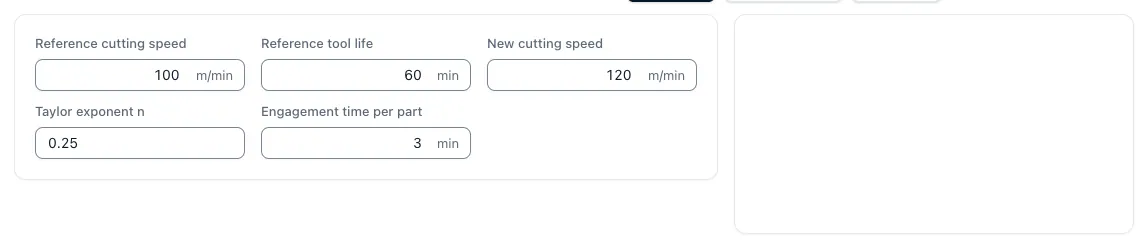
La vida de la herramienta sigue la recta de Taylor vc × T^m = constante. Con un par de valores conocido, puede estimar la vida para otra velocidad de corte. Al dividirla entre el tiempo de corte por pieza se obtiene el número de piezas por filo y, con él, el coste de herramienta por pieza.
Fórmulas
vc × T^m = konstantRecta de Taylor
La relación clásica entre velocidad de corte y vida de la herramienta.
T = T₀ × (vc₀ ÷ vc)^(1/m)Despeje de la vida de la herramienta
Un par de valores conocido permite calcular la vida de la herramienta a una nueva velocidad.
Teile je Schneide = T ÷ t_EingriffPiezas por filo
Vida de la herramienta dividida entre el tiempo de corte por pieza.
k_WZ = (Werkzeugkosten + Wechselkosten) ÷ StandmengeCoste de herramienta por pieza
Este dato permite comparar económicamente distintas opciones de datos de corte.
Ejemplo: aumentar vc de 150 a 180 m/min
Referencia: 45 minutos de vida a 150 m/min, carburo recubierto (m = 0,25), 2,5 minutos de corte por pieza, 18 € de coste de herramienta por vida útil y 4 minutos de cambio a 72 €/h.
- Vida a 180 m/min = 45 × (150 ÷ 180)⁴21,7 min
- Pérdida de vida útil−51,8 %
- Piezas por filo antes = 45 ÷ 2,518 piezas
- Tiempo de corte después = 2,5 × 150 ÷ 1802,08 min
- Piezas por filo después = 21,7 ÷ 2,0810,4 piezas
- Coste del cambio de herramienta = 4 ÷ 60 × 724,80 €
- Coste de herramienta por pieza después = 22,80 ÷ 10,42,19 €
ResultadoEl coste de herramienta por pieza sube de 1,27 € a 2,19 €. El tiempo de corte baja solo alrededor de un 17 por ciento.
A 72 €/h, la velocidad mayor ahorra 0,50 € de tiempo de máquina por pieza, pero añade 0,92 € de coste de herramienta. En este caso, la opción más rápida es más cara.
Vida de la herramienta, recorrido y piezas por filo
La vida de la herramienta T es el tiempo efectivo de corte de un filo hasta que alcanza un criterio de fin de vida establecido. Suelen utilizarse marcas de desgaste, como la anchura de la marca en la cara de incidencia (VB) o la profundidad del cráter en la cara de desprendimiento (KT). En el taller a menudo cuentan también la precisión dimensional, el acabado o la formación de rebabas.
- Vida de la herramienta T: tiempo de corte en minutos hasta alcanzar el criterio
- Recorrido por filo L: distancia recorrida en avance durante ese tiempo, L = T × vf
- Piezas por filo N: número de piezas que se mecanizan con un filo, N = T ÷ tiempo de corte por pieza
El taller define el criterio aplicable. Las vidas indicadas por distintas fuentes solo son comparables si coinciden el criterio, el material y las condiciones de corte.
Calcular la vida de la herramienta en fresado
En fresado solo cuenta el tiempo de corte efectivo de la herramienta. Se excluyen los avances rápidos, el posicionamiento y los cambios de herramienta. Para obtener las piezas por filo, divida la vida de la herramienta entre el tiempo principal por pieza. Para el recorrido por filo, multiplique la vida por la velocidad de avance.
En el ejemplo de esta página, con 45 minutos de vida a 150 m/min y 2,5 minutos de corte por pieza, un filo permite mecanizar 18 piezas. Con una velocidad de avance supuesta de 800 mm/min, recorre 36,0 m. A 180 m/min y con el mismo avance por diente, la velocidad de avance sube a 960 mm/min y la vida baja a 21,7 minutos. El recorrido se reduce a 20,8 m.
N = T ÷ t_h · L = T × vf
En Calcular el coste de herramienta por pieza se explica cómo calcular ese coste a partir del número de piezas por filo, incluido el tiempo de cambio y el reafilado. En la aplicación lo calcula la herramienta «Coste de herramienta por pieza».
Vida de la herramienta y costes por pieza según la velocidad de corte
Al aumentar la velocidad de corte, el tiempo de corte por pieza disminuye solo en la proporción 150 ÷ vc, mientras que la vida de la herramienta según Taylor disminuye con la cuarta potencia. La tabla desarrolla el ejemplo de esta página para seis velocidades de corte. Con estos supuestos, la suma del coste de herramienta y el tiempo de máquina es mínima a 135 m/min: 4,26 € por pieza.
Vida de la herramienta, piezas por filo y costes por pieza según la velocidad de corte
Ejemplo de cálculo de esta página: 45 minutos de vida a 150 m/min, m = 0,25, 2,5 minutos de corte a 150 m/min, 18 € de coste de herramienta por vida útil, 4 minutos de cambio y 72 €/h.
| vc en m/min | Vida de la herramienta T | Tiempo de corte por pieza | Piezas por filo | Coste de herramienta por pieza | Tiempo de máquina por pieza | Total por pieza |
|---|---|---|---|---|---|---|
| 120 | 109,9 min | 3,13 min | 35,2 | 0,65 € | 3,75 € | 4,40 € |
| 135 | 68,6 min | 2,78 min | 24,7 | 0,92 € | 3,33 € | 4,26 € |
| 150 | 45,0 min | 2,50 min | 18,0 | 1,27 € | 3,00 € | 4,27 € |
| 165 | 30,7 min | 2,27 min | 13,5 | 1,69 € | 2,73 € | 4,41 € |
| 180 | 21,7 min | 2,08 min | 10,4 | 2,19 € | 2,50 € | 4,69 € |
| 200 | 14,2 min | 1,88 min | 7,6 | 3,00 € | 2,25 € | 5,25 € |
El tiempo de corte se reduce al aumentar la velocidad de corte porque el mismo recorrido se completa antes con el mismo avance por diente. Los valores solo sirven con estos supuestos. El exponente de Taylor y la vida de referencia de su taller desplazan el mínimo.
De la vida de la herramienta al presupuesto
La ecuación de Taylor relaciona la velocidad de corte con la vida de la herramienta. Consulte la fórmula y los valores orientativos de velocidad en Calcular la velocidad de corte. El coste de herramienta y los tiempos de cambio se incluyen en los costes unitarios.
El Presupuesto totalmente automático a partir del plano y el CAD (Pro) reúne los tiempos y costes de una pieza a partir del plano y el modelo CAD para elaborar un borrador. Puede rastrear cada valor y aprobar el borrador.
El ajuste más rápido rara vez es el más económico
El ajuste más rápido rara vez es el más económico. Compare el tiempo de máquina, el coste de herramienta y los tiempos de cambio para averiguar cuál resulta más económico.
Preguntas y respuestas
¿Qué es la vida de la herramienta?
La vida de la herramienta es el tiempo efectivo de corte de un filo hasta que se alcanza un criterio definido, como una anchura determinada de la marca de desgaste en la cara de incidencia, una desviación dimensional o el deterioro del acabado. Se excluyen los avances rápidos, el posicionamiento y los cambios de herramienta.
¿En qué se distinguen la vida de la herramienta, el recorrido y el número de piezas por filo?
La vida de la herramienta mide el tiempo de corte en minutos. El recorrido por filo es la distancia de avance durante ese tiempo (L = T × vf). Las piezas por filo indican cuántas piezas puede mecanizar cada filo (N = T ÷ tiempo de corte por pieza). La cantidad de piezas por filo es el dato más útil para el presupuesto, porque permite calcular directamente el coste de herramienta por pieza.
¿Cómo se calcula la vida de la herramienta en fresado?
Solo cuenta el tiempo durante el que corta la fresa. La vida de la herramienta y el tiempo principal por pieza dan el número de piezas por filo. Con una vida de 45 minutos y 2,5 minutos de corte por pieza, un filo basta para 18 piezas. Si cambia la velocidad de corte, recalcule antes la vida con la ecuación de Taylor.
¿Cómo se calcula la vida de una herramienta?
Con la recta de Taylor: vc × T^m = constante. A partir de un par de valores de referencia, como 45 minutos de vida a 150 m/min, puede estimar la vida para otra velocidad de corte con T = T₀ × (vc₀ ÷ vc)^(1/m). El exponente m depende del material del filo.
¿Qué exponente de Taylor se usa?
Como referencia, m ≈ 0,125 para HSS, 0,25 para carburo recubierto, 0,35 para cermet y carburo de grano fino, y 0,45 para cerámica de corte. Cuanto mayor sea m, menos sensible será la vida de la herramienta a las variaciones de velocidad de corte.
¿Por qué una velocidad mayor reduce tanto la vida de la herramienta?
Porque la relación sigue una ley de potencias. Con m = 0,25, aumentar la velocidad de corte un 20 por ciento reduce la vida de la herramienta aproximadamente a la mitad. Por eso, el ajuste más rápido rara vez es el más económico.
¿Cuándo compensa aun así aumentar la velocidad de corte?
Cuando el ahorro en tiempo de máquina vale más que los costes adicionales de herramientas y cambios. La calculadora de vida de la herramienta de la aplicación hace ese cálculo. Puede comparar directamente el coste de herramienta por pieza y el número de cambios cada 100 piezas con la tarifa horaria de máquina.
¿De dónde sale el valor de referencia?
Lo ideal es obtenerlo de su propio taller mediante un registro de vida de herramienta, la gestión de herramientas o experiencia documentada con una pieza de referencia. Los datos del fabricante son un buen punto de partida y se aplican a condiciones concretas de contacto, refrigeración y estabilidad.