Material, condiciones de corte y estructura de costes
La maquinabilidad evalúa varias propiedades: velocidad de corte alcanzable, vida útil de las herramientas, formación y evacuación de viruta, acabado superficial alcanzable y necesidades de fuerza y potencia. Un material puede admitir condiciones de corte altas y aun así resultar difícil si las virutas no se rompen o el acabado no se mantiene estable. La evaluación siempre depende del proceso, la herramienta y la máquina.
Las diferencias prácticas son considerables. En fresado con metal duro integral recubierto, los valores iniciales habituales están entre 300 y 800 m/min para aluminio, entre 150 y 250 m/min para acero de construcción S235JR, entre 100 y 200 m/min para aceros bonificables como C45 y 42CrMo4, entre 80 y 140 m/min para inoxidable austenítico y solo entre 40 y 80 m/min para titanio Ti-6Al-4V. También cambia la fuerza necesaria. La fuerza específica de corte está entre unos 500 y 900 N/mm² para aluminio y entre 1.900 y 2.400 N/mm² para inoxidable. Una misma pieza puede requerir varias veces más tiempo de mecanizado.
Las causas dependen del material. El inoxidable austenítico se endurece por deformación bajo el filo y forma virutas tenaces y largas. Un avance demasiado pequeño agrava el problema. El titanio conduce mal el calor, que se acumula en el filo, y reacciona químicamente con el material de corte. Las aleaciones de base níquel conservan su resistencia a alta temperatura. Los aceros templados por encima de unos 45 HRC requieren materiales de herramienta especiales y procesos muy estables. En cambio, la fundición gris y el latón producen virutas cortas y se mecanizan con facilidad, aunque pueden aumentar el desgaste abrasivo.
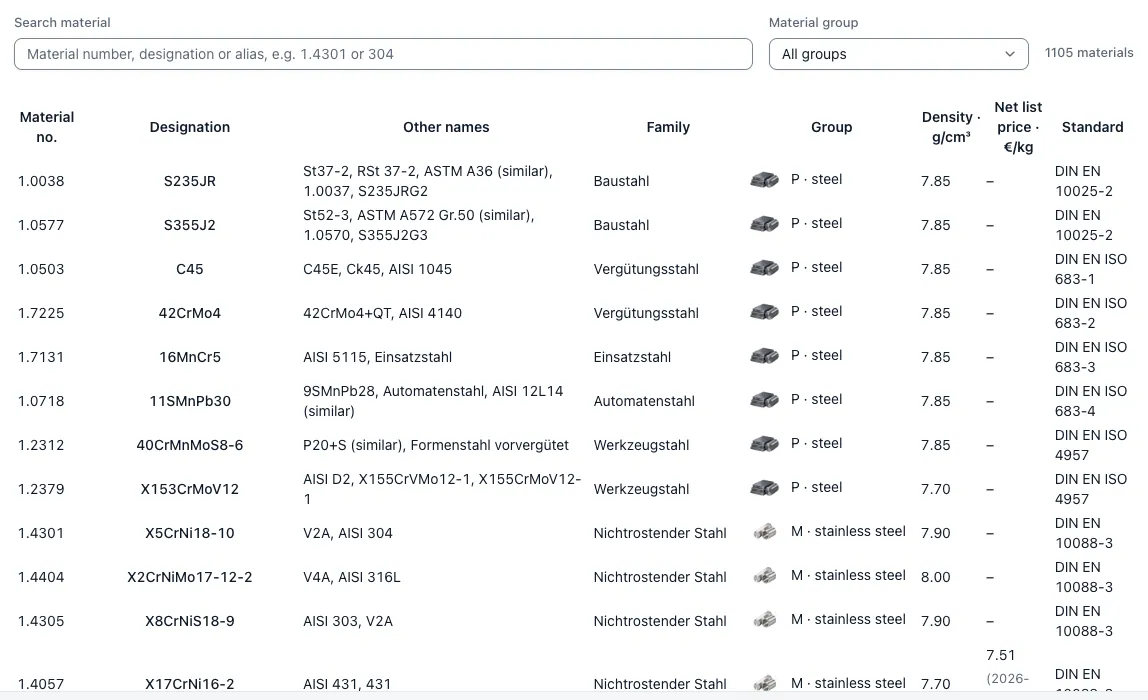
El material afecta a los costes de tres maneras. Unas condiciones de corte más bajas alargan el tiempo de corte. Una vida útil más corta aumenta el coste de herramienta y los tiempos de cambio. Una fiabilidad inferior exige inspecciones adicionales o un recargo de riesgo documentado. Muestre cada efecto por separado para poder identificar más adelante si una desviación se debió al tiempo, a la herramienta o a una hipótesis. La referencia más fiable es una pieza validada del mismo material y estado de suministro. Compruebe el orden de magnitud con la calculadora de tasa de arranque y la calculadora de revoluciones. Consulte la designación numérica, el nombre abreviado y la densidad en la base de datos de materiales.
Puntos importantes
La guía explica los materiales, los datos necesarios, el método, sus efectos y sus límites en el cálculo de costes CNC.
- Tres efectos en el precio. Las condiciones de corte más bajas, la menor vida útil y el mayor riesgo del proceso influyen por separado.
- Estado de suministro. Para una misma designación numérica, el laminado, el temple y revenido, el recocido y el endurecimiento cambian considerablemente las propiedades.
- Pieza de referencia. Una pieza de referencia del mismo material es más fiable que cualquier recargo general.