Coûts ponctuels de réglage par commande
Les coûts de réglage sont engagés une fois par commande, lorsque la machine est réglée pour ce travail puis libérée. Ils dépendent du temps et du taux de réglage, soit le coût de la machine et du régleur par heure de réglage.
Le réglage recouvre l’ensemble des opérations de préparation de la machine pour une commande, puis de libération du poste : charger le programme, monter les dispositifs de serrage, définir les origines, mesurer les outils, produire et valider la première pièce, démonter et nettoyer. Ce travail s’effectue une fois par commande, pour cinq ou cinq cents pièces. Divisez son coût total par la taille du lot pour obtenir le coût de réglage par pièce.
Il en découle une règle pour les devis : le prix unitaire s’applique toujours à une quantité définie. Si le client commande une quantité inférieure à celle chiffrée, une partie des coûts de réglage reste à couvrir.
Le devis peut intégrer les coûts de réglage au prix unitaire de la quantité proposée ou les présenter sur une ligne ponctuelle séparée. La seconde option facilite l’évaluation des livraisons partielles et des commandes complémentaires, car le client voit le montant dû par commande. L’outil de chiffrage de l’application enregistre le réglage et la programmation comme coûts ponctuels par poste.
Coût de réglage par pièce = temps de réglage ÷ 60 × taux de réglage ÷ taille du lot
Temps de réglage par opération
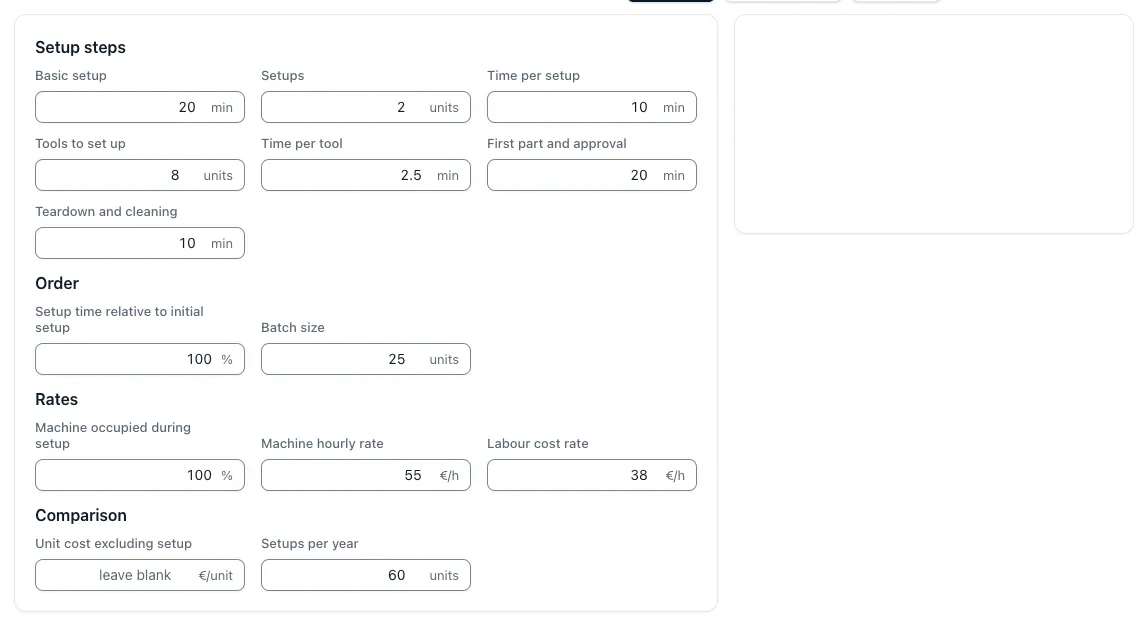
Un forfait comme « une heure de réglage » masque le temps consacré à chaque opération. Le calculateur de coûts de réglage de l’application additionne le réglage de base, le temps de chaque mise en position, le temps par outil à régler, la réalisation et la validation de la première pièce, le démontage et le nettoyage. Les outils déjà mesurés et chargés dans le magasin sont exclus du calcul.
Pour les pièces récurrentes dont la fiche de réglage et les données d’outils sont disponibles, certaines opérations sont évitées. Le calculateur applique une fraction du réglage initial. L’application indique 50 à 70 % pour ces commandes à titre indicatif. Vos données issues du calcul des coûts réels sont plus fiables.
Taux de réglage selon le coût machine et celui du régleur
Le régleur est entièrement mobilisé pendant le réglage. Si le réglage se fait sur la machine, celle-ci est arrêtée et son taux horaire s’applique intégralement. Si des travaux se font en dehors, par exemple en préréglant les outils ou en préparant les serrages sur palettes, la machine n’est occupée qu’en partie. Le calculateur demande cette part séparément pour déterminer le taux de réglage.
Exemple avec des valeurs rondes : 20 minutes de réglage de base, deux mises en position de 10 minutes chacune, huit outils à 2,5 minutes chacun, 20 minutes pour la première pièce et 10 minutes de démontage donnent 90 minutes. Avec un taux horaire machine de 50 €/h, un coût horaire de main-d’œuvre de 40 €/h et une machine entièrement occupée, le taux de réglage est de 90 €/h et le coût de réglage de 135 €. Cela représente 5,40 € par pièce pour 25 pièces et 1,35 € pour 100 pièces.
Taux de réglage = taux horaire machine × part d’occupation + coût horaire de main-d’œuvre
Coût de réglage par pièce selon la taille du lot
Exemple précédent : 135 € de réglage par commande et 20 € de coût unitaire hors réglage.
| Taille du lot | Coût de réglage par pièce | Coût unitaire avec réglage | Part du réglage dans le coût unitaire |
|---|---|---|---|
| 1 pièce | 135,00 € | 155,00 € | 87,1 % |
| 10 pièces | 13,50 € | 33,50 € | 40,3 % |
| 50 pièces | 2,70 € | 22,70 € | 11,9 % |
| 100 pièces | 1,35 € | 21,35 € | 6,3 % |
| 500 pièces | 0,27 € | 20,27 € | 1,3 % |
Exemple avec des valeurs rondes, à titre d’illustration. La part du réglage est rapportée au coût unitaire qui inclut ce réglage.
Part du réglage et taille économique de lot
Indiquez aussi le coût unitaire hors réglage pour afficher la part du réglage en pourcentage et la taille du lot à partir de laquelle le réglage représente au plus 5 % du coût unitaire. Dans l’exemple à 20 € de coût unitaire hors réglage, le seuil est de 129 pièces. Un tableau indique le coût de réglage par pièce pour des quantités de 1 à 500.
Utilisez les prix dégressifs pour répartir ensemble les coûts de réglage, de programmation et d’outillage sur plusieurs tailles de lot. Pour les pièces à demande annuelle régulière, le calculateur de taille économique de lot selon Andler détermine la quantité qui équilibre les coûts de réglage et de stockage.
Taille du lot pour 5 % de réglage = 19 × coût de réglage ÷ coût unitaire hors réglage
Temps de réglage : définition, réglage interne et externe
Le temps de réglage est le temps consacré à préparer un poste pour une commande, puis à lui rendre son état initial après celle-ci. Il intervient une fois par commande, quelle que soit la quantité, et se distingue du temps d’exécution, qui se répète pour chaque pièce. En droit du travail allemand, le terme Rüstzeit désigne aussi le temps consacré par les salariés à se changer et à se préparer. Ici, il s’emploie au sens de la production.
Le réglage interne couvre les opérations qui nécessitent l’arrêt de la machine, comme l’alignement des dispositifs de serrage sur la table ou la fabrication de la première pièce. Le réglage externe peut se faire pendant la commande précédente, par exemple pour mesurer des outils sur le banc de préréglage, préparer les serrages ou vérifier le programme. Le réglage interne pèse le plus sur les coûts, car il immobilise la machine. La part d’occupation machine dans le calculateur traduit cette différence.
Distinguer le temps de réglage du changement d’outil
Le réglage et la mesure des outils neufs avant la commande entrent dans le temps de réglage. Les changements programmés en cours d’usinage se répètent sur chaque pièce et relèvent du temps auxiliaire. Les changements liés à l’usure se répartissent sur la commande selon la durée de vie de l’outil. Le calculateur de temps de changement d’outil de l’application détermine les deux à partir du nombre de changements, du temps copeau à copeau, du temps de coupe, de la durée de vie et de la quantité. Les intégrer aussi au réglage revient à les compter deux fois.
Réduire le temps de réglage et évaluer le gain
Le découpage en opérations sert aussi de point de départ pour réduire le temps de réglage selon la méthode SMED. La démarche est toujours la même : relever les étapes d’une commande en cours, classer chacune comme interne ou externe, déplacer en externe les étapes internes qui peuvent l’être et simplifier les étapes internes restantes, par exemple avec un serrage à point zéro, des brides rapides ou des outils mesurés à l’avance. Les mesures font généralement ressortir une ou deux étapes dominantes, comme l’alignement de chaque mise en position ou la mesure des outils sur la machine.
À partir du nombre annuel de réglages, le calculateur affiche leur coût annuel et simule l’économie obtenue en diminuant le temps de réglage de 10 %. Dans l’exemple de 60 réglages, le coût et l’économie s’élèvent à 8 100 € et 810 € par an. Prenez cette économie comme référence pour évaluer un investissement dans le serrage ou le préréglage. Calculez l’amortissement avec le calculateur du même nom dans l’application.
Dans le chiffrage entièrement automatique de Pro, les temps de réglage et de programmation par mise en position figurent dans la gamme de fabrication du projet de chiffrage et se répartissent sur les pièces de chaque palier de quantité. Vous contrôlez et validez le résultat.
Questions et réponses
Que sont les coûts de réglage ?
Ce sont les coûts engagés une fois par commande pour régler la machine puis libérer le poste : charger le programme, monter les dispositifs de serrage, mesurer les outils, produire et valider la première pièce, puis démonter le montage. Ils se calculent à partir du temps et du taux horaire de réglage, puis se répartissent sur les pièces du lot.
Quelle est la différence entre le temps de réglage interne et externe ?
Le réglage interne exige l’arrêt de la machine, par exemple pour aligner les dispositifs de serrage ou produire la première pièce. Le réglage externe peut s’effectuer pendant une commande en cours, par exemple pour prérégler des outils ou préparer des dispositifs de serrage. Seul le réglage interne immobilise la machine.
Comment réduire le temps de réglage ?
Relevez les opérations de réglage d’une commande, externalisez les tâches internes qui peuvent l’être et simplifiez les autres, par exemple avec un système de serrage à point zéro, des brides rapides, un banc de préréglage et une fiche de réglage. C’est le principe de la méthode SMED. Le calculateur de coûts de réglage de l’application indique l’économie annuelle liée à ce gain de temps.
Comment calculer le coût de réglage par pièce ?
Multipliez le temps de réglage en heures par le taux de réglage pour obtenir le coût par commande. Divisez-le par la taille du lot pour connaître le coût par pièce. Le taux de réglage additionne la part du taux horaire machine correspondant à son occupation et le coût horaire complet de la main-d’œuvre du régleur.
Quel temps de réglage prévoir pour les pièces récurrentes ?
Prévoyez une fraction du temps de réglage initial, puisque le programme, la fiche de réglage et les données des outils existent déjà. L’application donne une indication de 50 à 70 %. Les valeurs issues de votre calcul des coûts réels sont plus fiables.
Les coûts de programmation font-ils partie des coûts de réglage ?
Ce sont également des coûts ponctuels par commande, mais ils s’évaluent au taux du programmeur et se répartissent autrement dans les commandes récurrentes. L’application dispose d’un calculateur dédié à la programmation. Les calculateurs de coût unitaire et de prix dégressifs présentent séparément les coûts ponctuels de réglage et de programmation.
Le changement d’outil compte-t-il dans le temps de réglage ?
Seuls le réglage et la mesure des outils en amont de la commande entrent dans le temps de réglage. Les changements programmés par pièce relèvent du temps auxiliaire. Les changements dus à l’usure se répartissent sur la commande selon la durée de vie de l’outil.