Temps de commande à partir du réglage et du temps unitaire
Formule du temps de commande
Le temps d’une commande de fabrication comprend une part fixe et une part qui dépend de la quantité. Le temps de réglage t_r intervient une seule fois par commande et le temps unitaire t_e pour chacune des m pièces. Le produit m × t_e est le temps d’exécution.
T = t_r + m × t_e
Le temps unitaire comprend le temps de base, soit le temps de coupe et le temps auxiliaire par pièce, et une majoration pour aléas. Il s’agit d’interruptions non imputables à une seule pièce, comme des demandes de précisions, de petits incidents ou des déplacements. Elles sont généralement comptées en pourcentage du temps de base, à partir des relevés de l’entreprise. Pour une opération principalement manuelle, ajoutez un temps de repos. Les symboles de la formule varient selon la source. Utilisez la même ventilation pour le chiffrage et le calcul a posteriori.
t_e = (t_Haupt + t_Neben) × (1 + majoration pour aléas)
Exemple de calcul du temps de commande à partir du temps de base
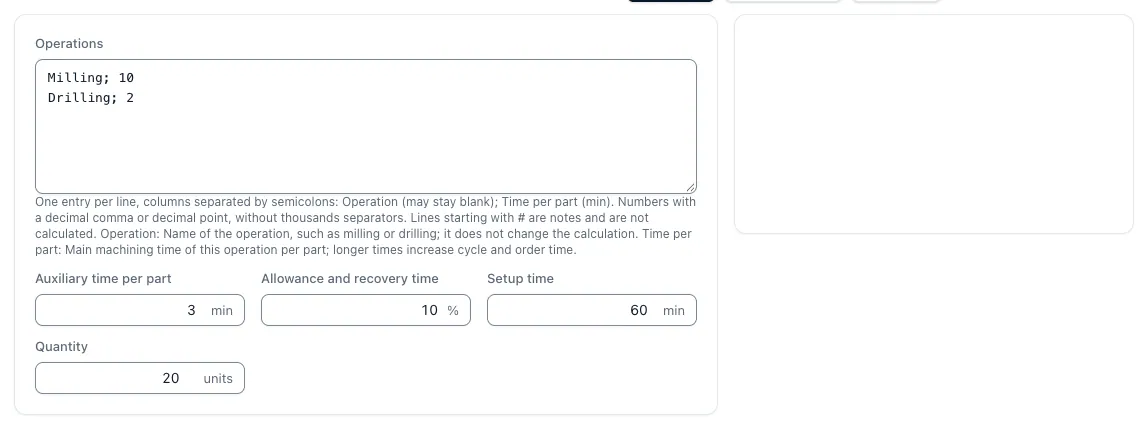
Supposons 60 minutes de réglage, 40 pièces, 6,5 minutes de coupe et 2,5 minutes de temps auxiliaire par pièce, avec une majoration pour aléas de 10 pour cent. Le temps de base est de 9,0 minutes et le temps unitaire de 9,0 × 1,10 = 9,9 minutes. Le temps d’exécution pour 40 pièces est de 40 × 9,9 = 396 minutes et le temps de commande de 60 + 396 = 456 minutes, soit 7,6 heures.
Par pièce, cela représente 456 ÷ 40 = 11,4 minutes, dont 1,5 minute de réglage. Avec 400 pièces, la part du réglage tomberait à 0,15 minute. Cet effet renchérit les petits lots. Utilisez vos propres valeurs dans les calculateurs de temps de commande et de temps par pièce de l’application.
Le même exemple montre combien la taille du lot influe sur le temps par pièce. Cinq quantités sont comparées avec 60 minutes de réglage et 9,9 minutes par unité.
| Quantité m | Temps d’exécution m × t_e | Temps de commande T | Temps par pièce T ÷ m | Dont part de réglage t_r ÷ m |
|---|---|---|---|---|
| 1 | 9,9 min | 69,9 min | 69,9 min | 60 min |
| 10 | 99 min | 159 min | 15,9 min | 6 min |
| 40 | 396 min | 456 min | 11,4 min | 1,5 min |
| 100 | 990 min | 1 050 min | 10,5 min | 0,6 min |
| 400 | 3 960 min | 4 020 min | 10,05 min | 0,15 min |
Types de temps de fabrication
| Type de temps | Symbole dans la formule | Moment de l’imputation | Exemples |
|---|---|---|---|
| Temps de réglage | t_r | Une fois par commande | Installer les dispositifs de bridage et les outils, charger le programme, contrôler la première pièce et démonter |
| Temps principal de coupe | t_h | Par pièce | L’outil enlève de la matière en avance de travail |
| Temps auxiliaire | t_n | Par pièce | Bridage, changement d’outil, déplacement rapide et mesure |
| Temps d’aléas | Majoration du temps de base | Par pièce, au prorata | Demandes de précisions, petits incidents et déplacements |
| Temps unitaire | t_e | Par pièce | Temps de base composé du temps de coupe et du temps auxiliaire, plus la majoration pour aléas |
| Temps de commande | T | Par commande | Temps de réglage plus la quantité multipliée par le temps unitaire |
Temps de coupe et temps d’utilisation principale
Dans le chiffrage CNC, le temps principal désigne généralement le temps de coupe d’une opération. Il s’obtient en divisant le parcours par la vitesse d’avance. Pour le calcul par opération, consultez Calcul du temps d’usinage CNC, Calcul du temps de tournage et Calcul du temps de fraisage.
Le temps d’utilisation principale se mesure du point de vue de la machine. Il correspond au temps pendant lequel l’équipement travaille directement pour la commande. Il existe aussi des temps d’utilisation auxiliaire, notamment les changements d’outil, le chargement et le déchargement et les cycles de mesure, ainsi que des temps d’arrêt. Cette perspective sert à mesurer la disponibilité et les indicateurs de la machine, comme le taux de rendement synthétique. Pour le prix de la pièce, on utilise le temps unitaire et la part de réglage.
Distinguer le temps auxiliaire du temps de réglage
Le temps auxiliaire se répète à chaque pièce. Il comprend le bridage et le retrait de la pièce, le positionnement, les déplacements rapides, le palpage, la mesure et l’évacuation des copeaux. Le réglage intervient une fois par commande. Il comprend le chargement du programme, la mise en place des dispositifs de bridage et des outils, le réglage de l’origine, puis la fabrication et le contrôle de la première pièce. Le changement d’outil à chaque pièce relève donc du temps auxiliaire. La mesure initiale des outils relève du réglage. Le calculateur de coûts de réglage indique le coût du réglage et sa répartition sur le lot.
Points importants
Le guide explique les types de temps, les données nécessaires, la méthode, ses effets et ses limites dans le chiffrage CNC.
- Temps de coupe. Temps consacré à l’usinage direct et planifié de la pièce. Il correspond au temps principal dans le chiffrage CNC.
- Temps auxiliaire. Opérations récurrentes nécessaires par pièce sans enlèvement de matière, comme le bridage, le positionnement et la mesure.
- Temps de réglage. Il intervient une seule fois par commande et se répartit entre les pièces du lot.