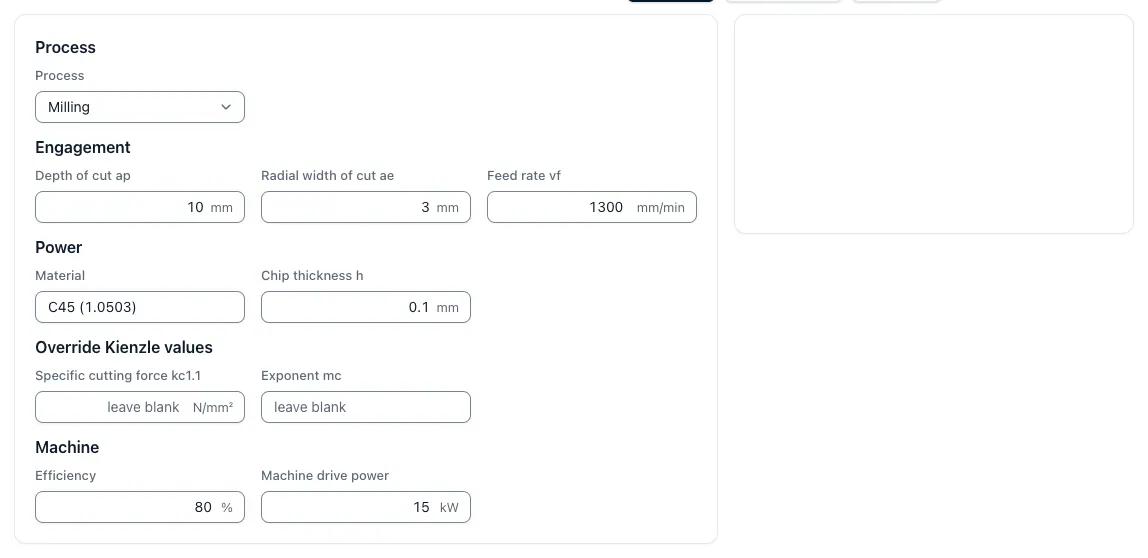
Le débit d’enlèvement, aussi appelé débit de copeaux, est le volume de matière enlevé par minute. En fraisage, on le calcule avec Q = (ae × ap × vf) ÷ 1000 en cm³/min. Avec l’effort de coupe spécifique, on en déduit la puissance de coupe. Avec le volume à enlever, on obtient un temps de coupe approximatif.
Formules du débit d’enlèvement
Q = (ae × ap × vf) ÷ 1000Débit d’enlèvement en fraisage
Q en cm³/min, ae et ap en mm et vf en mm/min.
Q = vc × ap × fDébit d’enlèvement en tournage
vc en m/min, ap en mm et avance par tour f en mm.
Pc = (Q × kc) ÷ 60 000Puissance de coupe nécessaire
Pc en kW. La puissance d’entraînement s’en déduit à partir du rendement.
Q = (π × d² ÷ 4) × vf ÷ 1000Débit d’enlèvement en perçage en pleine matière
Section du foret multipliée par la vitesse d’avance. d en mm, vf en mm/min et Q en cm³/min.
t = V ÷ QTemps de coupe approximatif
Divisez le volume V à enlever en cm³ par Q pour obtenir le temps de coupe effectif en minutes.
Valeurs indicatives de l’effort de coupe spécifique kc
Valeurs moyennes constatées en pratique pour des épaisseurs de copeau intermédiaires. Pour calculer précisément la puissance, utilisez l’équation de Kienzle avec kc1.1 et l’exposant de la matière.
| Matière | kc (N/mm²) | Remarque |
|---|---|---|
| Aluminium AlMgSi / AlCuMg | 500–900 | Faible effort nécessaire. L’avance est généralement le facteur limitant. |
| Acier de construction S235 / S355 | 1.400–1.700 | Plage favorable aux stratégies d’ébauche |
| Acier pour trempe et revenu C45 / 42CrMo4 | 1.700–2.100 | Augmente avec la résistance et la dureté |
| Acier inoxydable 1.4301 / 1.4404 | 1.900–2.400 | Copeaux tenaces et apport thermique élevé |
| Fonte grise EN-GJL-250 | 900–1.200 | Copeaux courts et faible effort nécessaire |
| Titane Ti-6Al-4V | 1.300–1.700 | La chaleur est généralement plus limitante que la puissance |
| Laiton CuZn | 700–1.000 | Des débits d’enlèvement très élevés sont possibles |
Le débit d’enlèvement réel est souvent limité par la stabilité, le dispositif de serrage, l’évacuation des copeaux et la durée de vie de l’outil avant que la puissance de la broche soit atteinte.
Débit d’enlèvement en perçage
En perçage en pleine matière, toute la section du foret enlève de la matière. Le débit d’enlèvement est donc l’aire du disque du foret multipliée par la vitesse d’avance. Un foret en carbure monobloc de 10 mm de diamètre à 80 m/min tourne à 2 546 1/min. Avec une avance par tour de 0,16 mm, il avance à 407 mm/min. On obtient (π × 10² ÷ 4) × 407 ÷ 1000 = 32,0 cm³/min, comme dans l’exemple de la page Conditions de coupe en perçage.
Q = (π × d² ÷ 4) × vf ÷ 1000
Les limites d’un débit d’enlèvement élevé
Un débit d’enlèvement élevé réduit le temps d’ébauche, mais se heurte à plusieurs limites, souvent avant d’atteindre la puissance nominale de la broche.
- Puissance et couple de la broche au régime réel. Sous la vitesse de base, la puissance disponible est inférieure à la puissance nominale.
- Rigidité de l’outil, du porte-outil et du serrage. Le porte-à-faux et les parois minces provoquent du broutement avant que la puissance maximale soit atteinte.
- Évacuation des copeaux. Les rainures pleine largeur et les poches profondes se bouchent si les copeaux restent dans la zone de coupe.
- Durée de vie de l’outil. Des conditions de coupe plus élevées la réduisent et augmentent le coût d’outil par pièce.
Les stratégies qui associent une grande profondeur de coupe axiale à un faible engagement radial, comme les trajectoires trochoïdales, répartissent la chaleur et l’usure sur toute la longueur de l’arête et maintiennent un engagement constant. À faible engagement radial, le copeau est plus mince que l’avance par dent. La page Calcul de l’amincissement du copeau montre de combien il faut augmenter cette avance.
Volume enlevé et débit spécifique d’enlèvement en rectification
Le volume enlevé est le volume total retiré en cm³. Le débit d’enlèvement est le volume retiré par minute. En rectification, on rapporte généralement le débit à un millimètre de largeur de meule et on l’exprime en mm³ par mm et par seconde. Ce débit spécifique permet de comparer des meules de différentes largeurs.
Du débit d’enlèvement au chiffrage
Le volume à enlever et le débit d’enlèvement donnent un temps d’ébauche approximatif. Pour le temps à retenir dans le devis, ajoutez les trajectoires d’outil, les passes de finition et les temps auxiliaires, comme l’explique Calcul du temps d’usinage CNC. Pour les pièces fraisées, consultez Chiffrage des pièces fraisées.
Le Chiffrage entièrement automatique à partir d’un plan et de la CAO (Pro) déduit les volumes, les opérations et les temps du plan et du modèle de CAO, puis les présente dans un brouillon. Vous pouvez retracer l’origine de chaque valeur et valider le brouillon.
Contrôle de cohérence par le débit d’enlèvement
Le débit d’enlèvement sert au contrôle de cohérence. Pour chiffrer le temps d’usinage, évaluez séparément les trajectoires d’outil, les passes de finition, les temps auxiliaires et le réglage.
Questions et réponses
Quel est le débit d’enlèvement en fraisage de l’aluminium ?
Cela dépend de l’engagement et de la vitesse d’avance : Q = ae × ap × vf ÷ 1000. Une fraise en bout avec ae = 6 mm et ap = 12 mm à une vitesse supposée de 2 400 mm/min dans l’aluminium donne 172,8 cm³/min. Avec kc = 700 N/mm², il faut environ 2,0 kW de puissance de coupe. La même géométrie à 600 mm/min dans l’acier donne seulement 43,2 cm³/min. Dans l’aluminium, on atteint donc généralement les limites de la broche, de l’avance et de l’évacuation des copeaux avant celle de la puissance.
Qu’est-ce que le débit d’enlèvement de matière ?
Le débit d’enlèvement Q, aussi appelé débit de copeaux, est le volume de matière enlevé par minute, exprimé en cm³/min. Il relie les conditions de coupe à la puissance nécessaire et au temps de coupe, ce qui permet de comparer des stratégies et des machines.
Comment calculer le débit d’enlèvement en fraisage ?
Le débit d’enlèvement se calcule avec Q = (ae × ap × vf) ÷ 1000 et s’exprime en cm³/min. ae est l’engagement radial, ap la profondeur de coupe axiale en mm et vf la vitesse d’avance en mm/min. Exemple : 8 mm × 3 mm × 950 mm/min donnent 22,8 cm³/min.
Comment calculer le débit d’enlèvement en tournage ?
En tournage, on utilise Q = vc × ap × f. Avec la vitesse de coupe vc en m/min, la profondeur de coupe ap en mm et l’avance par tour f en mm, le débit s’obtient directement en cm³/min.
Quelle puissance la machine doit-elle fournir ?
La puissance de coupe en kW s’obtient avec Pc = (Q × kc) ÷ 60 000, avec Q en cm³/min et l’effort de coupe spécifique kc en N/mm². La puissance d’entraînement nécessaire est supérieure à cause des frottements et des pertes : Pan = Pc ÷ rendement, généralement de 0,80 à 0,90.
Pourquoi l’effort de coupe spécifique varie-t-il ?
En plus de la matière, kc dépend surtout de l’épaisseur du copeau. Plus le copeau est mince, plus l’effort spécifique nécessaire augmente. L’équation de Kienzle utilise donc kc1.1 et un exposant. Pour un chiffrage préliminaire, une valeur moyenne observée en pratique suffit généralement.
À quoi sert le débit d’enlèvement dans le chiffrage ?
Il permet un contrôle rapide de cohérence. Le volume à enlever et Q donnent un temps de coupe approximatif. S’il s’écarte fortement du calcul détaillé, revoyez les hypothèses d’engagement, d’avance ou de trajectoire de l’outil.