Vitesse de rotation du foret à partir de la vitesse de coupe et du diamètre
La vitesse de coupe vc s’applique aux coins de l’arête, au diamètre complet du foret. Elle décroît vers le centre et devient presque nulle à l’arête transversale. La vitesse de rotation découle de vc et du diamètre D, et la vitesse d’avance de l’avance par tour f. Un foret hélicoïdal a deux arêtes principales. Chacune enlève la moitié de f.
Si la machine limite la vitesse de rotation, le calculateur applique la vitesse maximale et affiche la vitesse de coupe effective. Cela concerne surtout les petits forets. Avec la valeur de départ, un foret en carbure monobloc de 3 mm dans du 42CrMo4 demanderait environ 8 490 1/min. Sur une broche limitée à 8 000 1/min, vc descend à 75 m/min et la vitesse d’avance baisse en conséquence.
n = vc × 1000 ÷ (π × D) · vf = f × n
Tableau des vitesses de rotation en perçage par diamètre de foret
Le tableau calcule la vitesse de rotation à partir du milieu de la plage de départ « vc en perçage » de la base matières de l’application, pour des forets en carbure monobloc revêtu à arrosage interne. Plus le foret est grand, plus la vitesse est faible, car le diamètre figure au dénominateur.
Tableau des vitesses de rotation en perçage par diamètre de foret (carbure)
Vitesse de rotation n du foret en 1/min. La vitesse de coupe utilisée figure entre parenthèses.
| Ø du foret | S235JR (105 m/min) | C45 (95 m/min) | 1.4301 (70 m/min) | EN AW-6082 (250 m/min) | CuZn39Pb3 (175 m/min) |
|---|---|---|---|---|---|
| 2 mm | 16.711 | 15.120 | 11.141 | 39.789 | 27.852 |
| 3 mm | 11.141 | 10.080 | 7.427 | 26.526 | 18.568 |
| 4 mm | 8.356 | 7.560 | 5.570 | 19.894 | 13.926 |
| 5 mm | 6.685 | 6.048 | 4.456 | 15.915 | 11.141 |
| 6 mm | 5.570 | 5.040 | 3.714 | 13.263 | 9.284 |
| 8 mm | 4.178 | 3.780 | 2.785 | 9.947 | 6.963 |
| 10 mm | 3.342 | 3.024 | 2.228 | 7.958 | 5.570 |
| 12 mm | 2.785 | 2.520 | 1.857 | 6.631 | 4.642 |
| 16 mm | 2.089 | 1.890 | 1.393 | 4.974 | 3.482 |
| 20 mm | 1.671 | 1.512 | 1.114 | 3.979 | 2.785 |
Valeurs de départ pour la préparation. Les données du fabricant du foret font foi. Sans arrosage interne et pour les trous profonds, les valeurs sont plus faibles. Respectez la vitesse maximale de la broche.
Tableau des vitesses de rotation pour forets HSS
Pour les forets en acier rapide, le calculateur de l’application ramène la vitesse de coupe à 30 % de celle du carbure et conserve l’avance. La vitesse de rotation diminue dans la même proportion.
Tableau des vitesses de rotation en perçage par diamètre de foret (HSS)
Vitesse de rotation n des forets HSS en 1/min. La vitesse de coupe figure entre parenthèses.
| Ø du foret | S235JR (31,5 m/min) | C45 (28,5 m/min) | 1.4301 (21 m/min) | EN AW-6082 (75 m/min) | CuZn39Pb3 (52,5 m/min) |
|---|---|---|---|---|---|
| 2 mm | 5.013 | 4.536 | 3.342 | 11.937 | 8.356 |
| 3 mm | 3.342 | 3.024 | 2.228 | 7.958 | 5.570 |
| 4 mm | 2.507 | 2.268 | 1.671 | 5.968 | 4.178 |
| 5 mm | 2.005 | 1.814 | 1.337 | 4.775 | 3.342 |
| 6 mm | 1.671 | 1.512 | 1.114 | 3.979 | 2.785 |
| 8 mm | 1.253 | 1.134 | 836 | 2.984 | 2.089 |
| 10 mm | 1.003 | 907 | 668 | 2.387 | 1.671 |
| 12 mm | 836 | 756 | 557 | 1.989 | 1.393 |
| 16 mm | 627 | 567 | 418 | 1.492 | 1.044 |
| 20 mm | 501 | 454 | 334 | 1.194 | 836 |
L’application applique un facteur empirique qui ne repose pas sur sa propre série de mesures. Les données du fabricant du foret font foi.
Calcul de la vitesse des forets à centrer et des outils à lamer
La formule reste la même. Le diamètre est la variable déterminante. La vitesse de coupe est maximale là où l’outil coupe à son plus grand diamètre. Pour un foret à centrer, prenez le plus grand diamètre atteint par le cône au centrage et écartez celui du téton. Pour un outil à lamer, prenez le diamètre de l’outil.
Exemple avec une valeur choisie de 25 m/min pour un foret à centrer A 2,5, un téton de 2,5 mm et un cône de 6,3 mm. Le diamètre du cône donne environ 1 263 1/min. Avec celui du téton, on obtient 3 183 1/min. La vitesse de coupe au cône atteindrait alors environ 63 m/min, bien au-dessus de la valeur retenue.
Un outil à lamer de 11 mm de diamètre, par exemple pour loger la tête d’une vis cylindrique M6, tourne à environ 1 157 1/min pour une vitesse supposée de 40 m/min. Les outils à lamer et les forets à centrer ont chacun leurs données fabricant. Les valeurs ci-dessus illustrent uniquement le calcul. Pour la profondeur, utilisez la page de calcul du fraisurage.
n = vc × 1000 ÷ (π × D_max)
Valeurs de départ par matière usinée et matière de coupe
Si vous laissez vides la vitesse de coupe et l’avance, le calculateur prend le milieu de la plage de la base matières de l’application. Ces valeurs concernent les forets en carbure monobloc revêtu à arrosage interne. L’avance de référence correspond à un diamètre de 10 mm et est ramenée au diamètre choisi par (D ÷ 10)^0,75. Pour les forets HSS, le calculateur ramène la vitesse de coupe à 30 %, car l’acier rapide supporte nettement moins de chaleur.
Ces valeurs servent à la préparation. Appliquez les données du fabricant du foret selon l’état de la matière, le type de foret, l’arrosage et la profondeur. Sans arrosage interne et pour les trous profonds, réduisez davantage la vitesse de coupe et l’avance. Quelques plages de la base de données, avec vitesse de coupe et avance par tour à 10 mm :
- S235JR : 80 à 130 m/min, 0,15 à 0,30 mm
- C45 : 70 à 120 m/min, 0,12 à 0,25 mm
- 42CrMo4 : 60 à 100 m/min, 0,10 à 0,22 mm
- X5CrNi18-10 (1.4301) : 50 à 90 m/min, 0,08 à 0,18 mm
- EN-GJL-250 : 80 à 140 m/min, 0,15 à 0,30 mm
- EN AW-6082 : 150 à 350 m/min, 0,12 à 0,30 mm
- Ti-6Al-4V : 25 à 50 m/min, 0,06 à 0,12 mm
Épaisseur de copeau, couple et effort axial
Avec le calcul de charge activé, l’outil détermine l’épaisseur de copeau par arête h = f ÷ 2 × sin(σ ÷ 2) à partir de l’avance et de l’angle de pointe σ. Le modèle de Kienzle donne l’effort de coupe spécifique kc puis, avec le débit d’enlèvement, la puissance de coupe à l’arête. La broche doit fournir le couple à ce régime précis. En dessous du régime de base, sa puissance disponible est inférieure à la puissance nominale.
Le calculateur estime l’effort axial par Ff ≈ kc × f × D ÷ 2. C’est un ordre de grandeur qui inclut l’arête transversale et varie fortement avec l’affûtage et l’usure. Il permet de voir tôt si une pièce à paroi mince ou un montage de serrage à faible appui peut reprendre l’effort de perçage.
Q = π × D² ÷ 4 × vf ÷ 1000 · Pc = Q × kc ÷ 60 000 · Mc = Pc × 30 000 ÷ (π × n)
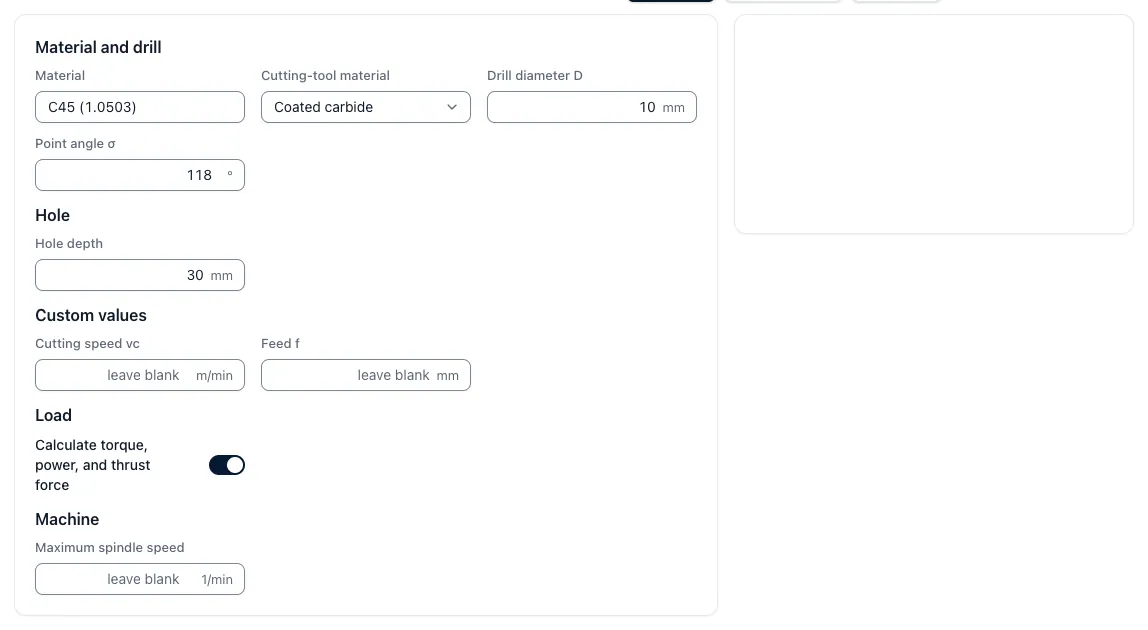
Exemple de calcul : trou Ø 10 mm dans du 42CrMo4
Foret en carbure monobloc de 10 mm de diamètre avec un angle de pointe de 140°, une profondeur cylindrique de 30 mm et les valeurs de départ de la base de données. Entre parenthèses, comparaison avec un foret HSS de même diamètre avec un angle de pointe de 118° et la même avance :
- Vitesse de coupe de 80 m/min, avance de 0,16 mm (HSS : 24 m/min, 0,16 mm)
- Vitesse de rotation de 2 546 1/min, vitesse d’avance de 407 mm/min (HSS : 764 1/min, 122 mm/min)
- Débit d’enlèvement de 32,0 cm³/min (HSS : 9,6 cm³/min)
- Couple de 9,8 Nm, puissance de coupe de 2,6 kW et effort axial d’environ 3 900 N
- Temps de perçage avec la pointe : 0,078 min ou 4,7 s (HSS : 0,27 min ou 16,2 s)
Des conditions de coupe au temps et au coût de perçage
Dans l’exemple, le foret HSS prend environ trois fois et demie plus de temps par trou. Pour 24 trous par pièce, le temps net de perçage passe de 1,9 à 6,5 minutes. Avec un taux horaire machine de 85 €/h, l’écart atteint environ 6,50 € par pièce avant de comparer le coût des outils.
Le temps indiqué par ce calculateur couvre uniquement le trajet en avance sur la profondeur du trou et la pointe. L’outil Temps principal de perçage calcule les retraits de débourrage avec G73 ou G83, la distance de sécurité, les rapides entre les trous et les temporisations. À partir d’environ cinq fois le diamètre, le débourrage ou l’arrosage interne est nécessaire pour éviter que les copeaux bloquent le foret. La page de calcul du temps de perçage montre l’effet du nombre de trous sur le temps par pièce.
Questions et réponses
Comment calculer la vitesse de rotation en perçage ?
Calculez n = vc × 1000 ÷ (π × D). Pour un foret de 10 mm à 80 m/min, cela donne 80 000 ÷ (π × 10) ≈ 2 546 1/min. Si la valeur dépasse la vitesse maximale de la machine, appliquez cette limite. La vitesse de coupe effective diminue en conséquence.
Quelle vitesse de rotation pour un foret de 8 mm dans l’acier ?
Pour l’acier de traitement C45, la base de matières de l’application indique une valeur médiane de 95 m/min avec du carbure. Cela donne 95 × 1000 ÷ (π × 8) ≈ 3 780 1/min. Un foret HSS tourne à 30 % de cette valeur, soit environ 1 134 1/min. Ce sont des valeurs de départ. Les données du fabricant du foret font foi.
Pourquoi un foret plus grand tourne-t-il moins vite ?
La vitesse de coupe aux coins de l’arête doit rester constante. Un foret plus grand parcourt une circonférence plus longue à chaque tour. Dans n = vc × 1000 ÷ (π × D), le diamètre est au dénominateur : en doublant le diamètre du foret, on divise la vitesse de rotation par deux.
Quelle avance utiliser en perçage ?
Utilisez l’avance par tour indiquée dans le catalogue du fabricant du foret. En l’absence de valeur catalogue, l’application utilise la valeur de départ médiane de sa base : environ 0,185 mm pour du C45 à 10 mm. Les forets plus grands supportent une avance par tour supérieure. L’application ramène donc la valeur au diamètre.
Pourquoi un foret HSS tourne-t-il beaucoup moins vite ?
L’acier rapide supporte nettement moins de chaleur que le carbure revêtu. L’application ramène donc la vitesse de coupe du HSS à 30 % de celle du carbure. À avance par tour identique, chaque trou prend plus de temps.
En quoi cette page diffère-t-elle de « Calcul du temps de perçage » ?
Cette page calcule les conditions de coupe et la charge du foret. La page de calcul du temps de perçage donne le temps par trou et par pièce, avec la longueur de pointe, l’approche et le positionnement.
Le calculateur s’applique-t-il au perçage profond, à l’alésage et au fraisurage ?
Le calculateur de conditions de coupe s’applique au perçage en pleine matière avec un foret hélicoïdal. Pour les trous profonds, l’application dispose d’un calculateur de perçage profond qui indique le nombre de passes. L’alésage et le fraisurage ont leurs outils dédiés.