Profondeur d’une fraisure conique
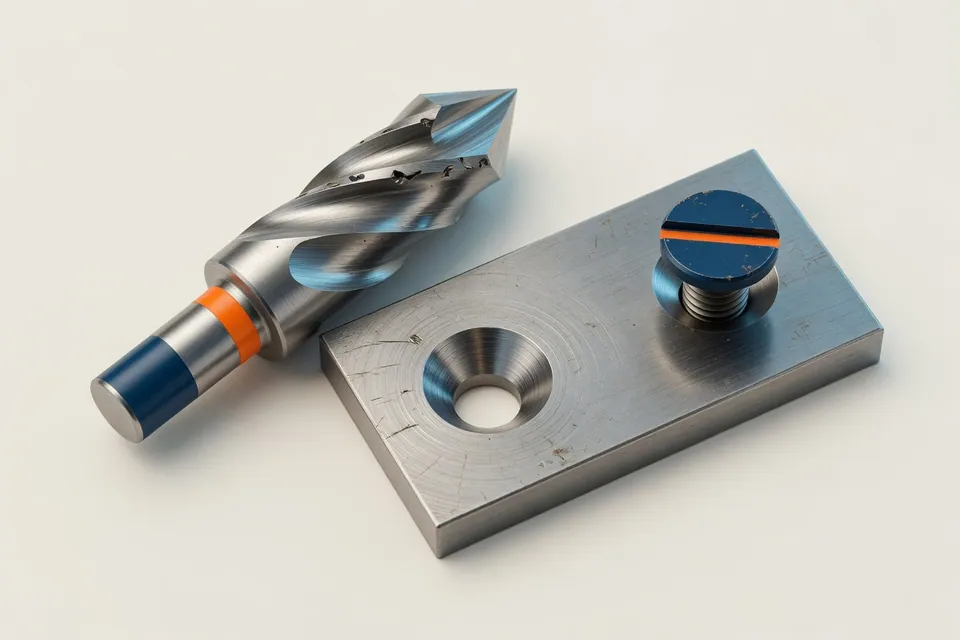
La fraisure conique relie le diamètre D en surface au diamètre de trou d par un cône d’angle total α. La profondeur axiale entre les deux diamètres se déduit du demi-angle du cône. À 90°, tan 45° vaut un et la profondeur de fraisure est la moitié de la différence des diamètres.
Exemple avec une fraisure de 20 mm de diamètre sur un trou de 11 mm. À 90°, la profondeur vaut (20 − 11) ÷ 2 = 4,5 mm. À 120°, elle descend à 2,6 mm. À diamètre égal, un angle plus grand demande une profondeur axiale moindre. Le calculateur demande les deux diamètres et l’angle total, et signale un diamètre de fraisure inférieur à celui du trou.
t = (D − d) ÷ (2 × tan(α ÷ 2))
Profondeur Z de l’outil à fraiser dans le programme CN
La profondeur de fraisure est une cote de la pièce. Un outil de fraisurage à pointe aiguë descend au-delà de cette cote, car la pointe pénètre dans le trou. Pour programmer la profondeur Z de la pointe, considérez la course entre le diamètre de pointe d_s de l’outil et le diamètre de fraisure.
À 90° avec un outil pointu, la profondeur Z vaut la moitié du diamètre de fraisure. Dans l’exemple, cela donne 10 mm au lieu de 4,5 mm de profondeur de fraisure. Si la pointe est plate, saisissez son diamètre comme petit diamètre. La formule indique aussi l’effet sur la tolérance. À 90°, une variation de Z de 0,1 mm modifie le diamètre de fraisure de 0,2 mm. Faites correspondre l’angle de l’outil à celui du plan pour respecter les deux cotes.
z_Spitze = (D − d_s) ÷ (2 × tan(α ÷ 2))
Lamage cylindrique à partir des dimensions de tête et du jeu
Pour les vis à tête cylindrique, on réalise un lamage cylindrique à fond plat. Le calculateur prend le diamètre maximal réel et la hauteur de tête, puis ajoute le jeu radial souhaité de chaque côté et le jeu axial sous la tête. Pour une tête de Ø 10 mm et de 6 mm de haut, avec un jeu radial de 0,5 mm et axial de 0,3 mm, on obtient un lamage de Ø 11 × 6,3 mm.
Le résultat découle de la géométrie des dimensions de tête saisies et ne correspond pas nécessairement à un lamage normalisé. Vérifiez séparément les rondelles, l’accès de l’outil, la paroi restante et la résistance de la pièce. Si le lamage est coté au plan, respectez le plan.
D = d_Kopf + 2 × s_radial · t = h_Kopf + s_axial
Chanfrein sur un trou et sur une arête
Un chanfrein est généralement indiqué par la profondeur axiale et l’angle, par exemple 0,5 × 45°. Le calculateur de l’application utilise l’angle par rapport à l’axe pour déterminer la largeur radiale b et la longueur oblique s. À 45°, profondeur et largeur sont égales. La longueur oblique vaut 0,71 mm. À 30° par rapport à l’axe et à profondeur égale, la largeur descend à 0,29 mm.
Pour chanfreiner le bord d’un trou avec un outil à 90°, les deux calculs sont liés. Un trou de Ø 8,5 mm avec un chanfrein de 0,5 mm donne une fraisure de 8,5 + 2 × 0,5 = 9,5 mm de diamètre et de 0,5 mm de profondeur.
b = h × tan α · s = h ÷ cos α
Fraisures et lamages dans le temps et le coût unitaire
Le temps de coupe d’un lamage ou d’une fraisure est court. La hausse du coût vient d’un changement d’outil supplémentaire, du repositionnement sur chaque trou et, le cas échéant, d’une opération sur la face arrière. Quand les trous sont nombreux, ces temps auxiliaires pèsent davantage que le lamage ou la fraisure.
Prenons des valeurs hypothétiques. Il faut environ 1,4 seconde de coupe par trou pour 24 fraisures coniques de 4,5 mm de profondeur usinées à 200 mm/min. Avec 4 secondes de positionnement par trou et 6 secondes pour le changement d’outil, le total atteint environ 2,2 minutes par pièce. Seul un quart environ correspond à la coupe.
Pour le chiffrage, il est donc utile d’isoler les lamages, fraisures et chanfreins dans un poste avec le nombre d’opérations, le changement d’outil et le temps de positionnement. Dans l’application, le temps de changement d’outil et le temps principal de perçage avec déplacement rapide entre les trous fournissent les éléments du calcul.
Questions et réponses
Quelle profondeur faut-il pour une fraisure à 90° ?
À 90°, la profondeur vaut la moitié de la différence entre les diamètres de la fraisure et du trou : t = (D − d) ÷ 2. Pour une fraisure de Ø 20 mm sur un trou de 11 mm, elle vaut 4,5 mm.
Quelle profondeur faut-il pour une fraisure conique M6 ?
Cela dépend du diamètre de fraisure indiqué sur le plan ou la fiche de la vis à tête fraisée. L’application ne donne pas les fraisures normalisées. À 90°, on a t = (D − d) ÷ 2. Avec un trou de passage de 6,6 mm (série moyenne, comme dans le tableau des filetages) et, par exemple, un diamètre de fraisure de 13 mm au plan, on obtient (13 − 6,6) ÷ 2 = 3,2 mm. Le calculateur de fraisure conique est prérempli avec 16 mm, 9 mm et 90°. Remplacez-les par vos valeurs.
Quel diamètre de fraisure convient à ma vis à tête fraisée ?
Consultez le diamètre de tête dans la fiche ou la norme de la vis et la cote de fraisure sur le plan. L’application calcule la géométrie à partir de ces cotes et ne comporte pas de tables de fraisures normalisées.
Pourquoi la profondeur Z du programme dépasse-t-elle celle de la fraisure ?
La pointe de l’outil de fraisurage pénètre dans le trou. On programme la position de cette pointe, donc sa course du diamètre de pointe au diamètre de fraisure. À 90° avec une pointe aiguë, cette course vaut la moitié du diamètre de fraisure.
Comment convertir un chanfrein de 1 × 45° ?
À 45° par rapport à l’axe, la profondeur axiale et la largeur radiale sont égales, ici de 1 mm chacune. La longueur oblique est de 1 ÷ cos 45° ≈ 1,41 mm.