Les coûts que le modèle minimise
Les petits lots entraînent de nombreux réglages par an. À consommation constante, les grands lots entraînent un stock moyen plus élevé. Le calcul classique minimise la somme de ces coûts de réglage et de stockage.
D est la demande annuelle, S le coût de chaque réglage et h le coût de stockage par pièce et par an. Le calculateur détermine h à partir de la valeur unitaire et du taux annuel de coût de stockage. Si le taux est exprimé en pourcentage, il le divise par 100.
Q = √(2 × D × S ÷ h); h = valeur unitaire × taux de coût de stockage ÷ 100
Exemple pour une demande annuelle de 12 000 pièces
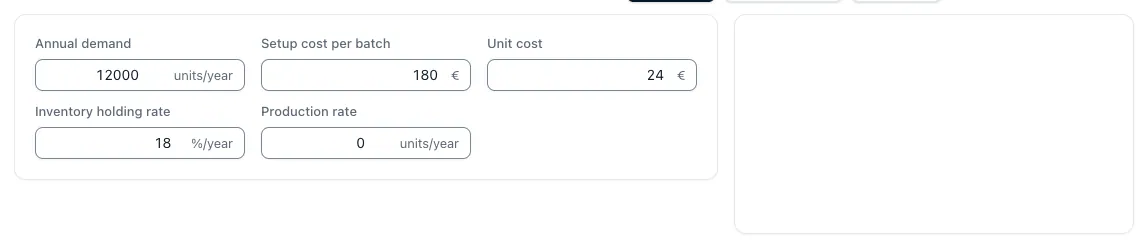
On suppose 12 000 pièces par an, 180 € par réglage, une valeur unitaire de 24 € et un coût de stockage annuel de 18 pour cent. On obtient un coût de stockage de 4,32 € par pièce et par an. La quantité calculée est exactement de 1 000 pièces.
Avec un réapprovisionnement immédiat, cela correspond à douze lots par an et à un stock moyen de 500 pièces. Les coûts de réglage et de stockage s’élèvent chacun à 2 160 €, soit 4 320 € par an au total. L’achat ou la fabrication des 12 000 pièces ne fait pas partie de cette somme de coûts supplémentaires liés à la quantité.
Quand le stock augmente en cours de fabrication
Lorsque les pièces sont consommées pendant la production, le stock augmente plus lentement. Avec une cadence de production p, le calculateur tient compte du facteur 1 − D/p. La production et la consommation doivent être exprimées sur la même base de temps, et p doit être supérieur à D.
Avec une cadence de production supposée de 24 000 pièces par an, l’exemple donne une quantité calculée d’environ 1 414,21 pièces. Pour la commande réelle, comparez séparément les quantités entières pertinentes et les limites de l’atelier.
Q_Produktion = √(2 × D × S ÷ (h × (1 − D/p)))
Les hypothèses qui limitent l’application du modèle
Le modèle suppose une demande régulière, des coûts constants et l’absence de rupture de stock. Il exclut le stock de sécurité, l’espace de stockage limité, la durée de conservation, les remises sur quantité, les délais de livraison et les réglages liés entre eux.
Si la demande ou la capacité de livraison fluctuent fortement, la quantité calculée ne résout pas ces questions de planification. Une commande client à court terme ne peut pas non plus être simplement augmentée jusqu’à la taille de lot économique annuelle.
Sources et contexte
- Instituto Superior Técnico : Economic Order Quantity
Modèle pédagogique pour une demande constante, des coûts fixes de réglage et des coûts linéaires de stockage. Les chiffres de cette page sont des exemples propres au site.
- Virginia Tech : Lean Inventory Management
Lien entre la taille du lot, les coûts de réglage et de stockage et les hypothèses du modèle.
Questions et réponses
La taille de lot économique est-elle égale à la quantité commandée par le client ?
Non. La quantité du modèle sert à une analyse interne des coûts fondée sur un besoin annuel supposé. La quantité commandée par le client, le délai, les validations et la politique de stock s’ajoutent aux contraintes.
Pourquoi la cadence de production doit-elle dépasser la demande ?
C’est la condition pour constituer un stock pendant la fabrication. Avec une cadence égale ou inférieure à la demande, ce modèle ne permet pas de reconstituer suffisamment le stock pour couvrir la consommation courante.