Formule du temps de coupe principale en électroérosion à fil
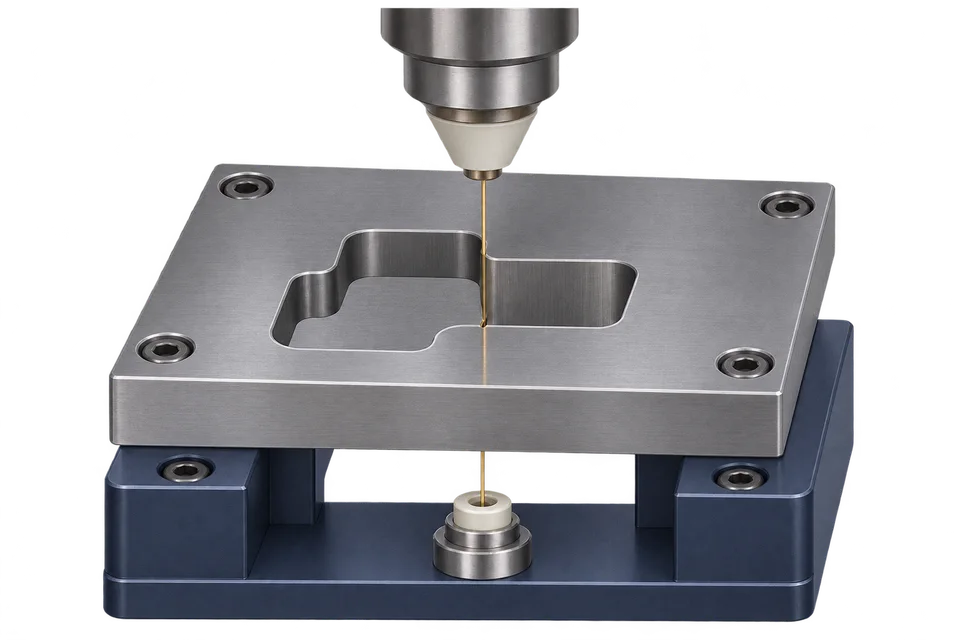
Multipliez la longueur du trajet du fil en millimètres par la hauteur de coupe de la pièce. Divisez la surface obtenue par le rendement de coupe en mm²/min. Pour plusieurs contours, additionnez les temps de coupe et comptez séparément chaque démarrage.
Pour le chiffrage préliminaire, l’application utilise des valeurs de départ par famille de matières et par plage de hauteurs. Le tableau de votre machine donne des valeurs plus précises pour le fil et le programme de coupe utilisés.
Temps de coupe principale = longueur du contour × hauteur de coupe ÷ rendement de coupe
Exemple d’un contour dans de l’acier trempé
Un contour de 420 mm de long traverse une pièce de 40 mm de haut. Avec un rendement de coupe estimé à 100 mm²/min, les 16 800 mm² de surface de coupe donnent un temps de coupe principale de 168,0 min.
Pour IT7 et Ra 0,8 µm, l’exemple prévoit une passe de finition égale à 35 % du temps de coupe principale. Avec 0,7 min d’enfilage et 3,0 min d’alignement, on obtient 230,5 min par pièce. Dans cet exemple, le temps supplémentaire saisi pour le chargement et le déchargement est de 0 min.
Décomposition des temps en électroérosion à fil
| Poste | Calcul | Temps |
|---|---|---|
| Coupe principale | 420 × 40 ÷ 100 | 168,0 min |
| Passe de finition | 168,0 × 0,35 | 58,8 min |
| Enfilage et alignement | 0,7 + 3,0 | 3,7 min |
| Temps unitaire | 168,0 + 58,8 + 3,7 | 230,5 min |
Le contrôle de la première coupe et le réglage sont imputés au lot. L’application indique séparément le temps de programmation.
Temps nécessaire pour les contours fermés et les passes de finition
Pour un contour intérieur fermé, le fil a besoin d’un trou de départ. Prévoyez-le tôt dans la gamme, par exemple avant la trempe. Dans le chiffrage, comptez séparément le trou de départ, l’enfilage et les passes de finition nécessaires pour chaque contour.
Des tolérances plus serrées et des états de surface plus fins peuvent demander des passes de finition supplémentaires. Adaptez le rendement de coupe retenu et l’ordre des passes à la machine et au fil avant de reporter ce temps dans un devis.
Sources et contexte
- Temps d’électroérosion à fil dans l’application CNC Calculator
Formule, paramètres de l’exemple et valeurs de départ pour le chiffrage préliminaire.
Questions et réponses
Comment convertir le rendement de coupe en vitesse d’avance ?
Divisez le rendement de coupe en mm²/min par la hauteur de coupe en mm. Avec 100 mm²/min et une hauteur de 40 mm, le fil suit théoriquement le contour à 2,5 mm/min.
Que comprend le temps par lot en électroérosion à fil ?
Multipliez le temps par pièce par la quantité, puis ajoutez le contrôle de la première coupe et le réglage. L’application indique séparément le temps de programmation.