Formule du temps de rectification cylindrique
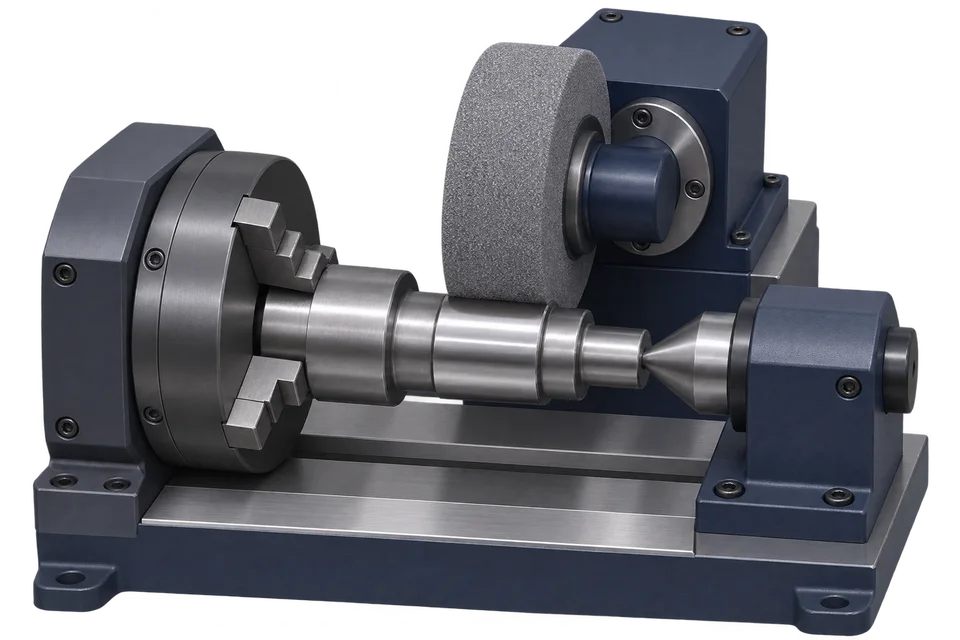
En rectification cylindrique extérieure, le volume enlevé est approximativement égal à la circonférence multipliée par la longueur rectifiée et la surépaisseur radiale. Le débit d’enlèvement s’obtient à partir du débit spécifique Q′w en mm³/(mm · s) et de la largeur effective d’engagement en mm.
Calculez séparément l’ébauche et la finition avec leurs surépaisseurs et leurs valeurs Q′w respectives. Ajoutez l’approche, les passes d’extinction, le serrage et la manutention pour obtenir le temps par pièce.
Temps de rectification en min = volume enlevé ÷ (Q′w × largeur d’engagement) ÷ 60
Exemple de rectification cylindrique extérieure longitudinale
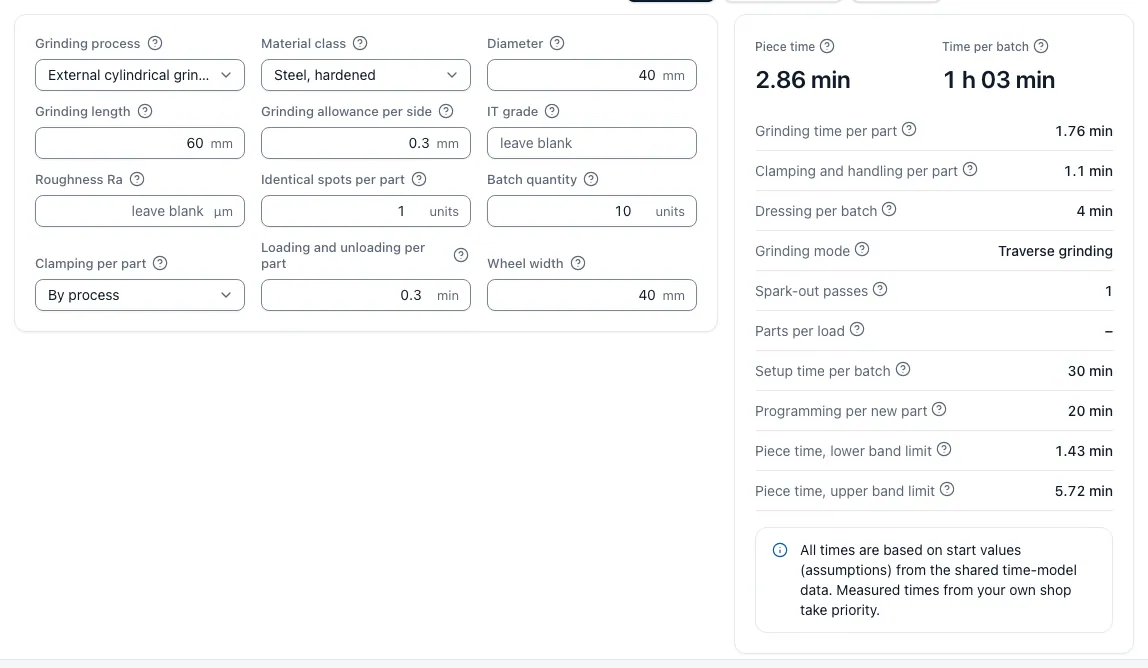
Une portée de roulement trempée mesure 40 mm de diamètre et 60 mm de longueur à rectifier. Le calcul retient une surépaisseur radiale de 0,30 mm, IT6 et Ra 0,4 µm. Avec une meule de 40 mm de large et une largeur effective de 20 mm, l’application sélectionne la rectification longitudinale.
Avec les valeurs initiales de l’application, le temps unitaire pour une zone à rectifier est d’environ 1,88 min, approche et passes d’extinction comprises. L’exemple ne prévoit aucun temps supplémentaire de serrage, de chargement ou de déchargement. Le dressage, le réglage et la programmation figurent séparément.
Temps par opération pour une portée de roulement
| Poste | Temps |
|---|---|
| Ébauche | 1,1310 min |
| Finition | 0,4712 min |
| Passes d’extinction | 0,1800 min |
| Approche | 0,1000 min |
| Temps par pièce dans l’exemple | 1,8822 min |
Les temps sont estimatifs. Utilisez en priorité les valeurs mesurées dans votre atelier.
Calculer la rectification plane par chargement et quantité
En rectification plane, la surépaisseur, la prise de passe, les courses transversales, la disposition des pièces et l’avance de table déterminent le temps par chargement. Si plusieurs pièces tiennent sur la surface de serrage, elles partagent les courses de table. Le dernier chargement nécessite ses propres courses, même s’il n’est que partiellement rempli.
Le dressage suit l’intervalle prévu pour la meule. Pour la rectification double face et la rectification sans centre en plongée, saisissez un temps mesuré par pièce. L’application ajoute les temps prévus pour le lot.
Sources et contexte
- Temps de rectification dans CNC Calculator
Modèle de calcul pour la rectification cylindrique et plane et valeurs initiales de l’exemple.
Questions et réponses
La surépaisseur de rectification est-elle radiale ou diamétrale ?
En rectification cylindrique, saisissez la surépaisseur radiale. Si vous devez enlever 0,60 mm sur le diamètre, saisissez une surépaisseur radiale de 0,30 mm. En rectification plane, saisissez la surépaisseur par face usinée.
Qu’est-ce que la passe d’extinction en rectification ?
Après la dernière prise de passe, la meule effectue plusieurs allers-retours sans pénétration supplémentaire. Le calcul intègre ainsi le temps nécessaire pour atteindre la précision dimensionnelle et l’état de surface demandés.