Choisir le procédé de filetage selon la matière, la valeur de la pièce et la taille du lot
Trois procédés pour réaliser un filetage intérieur
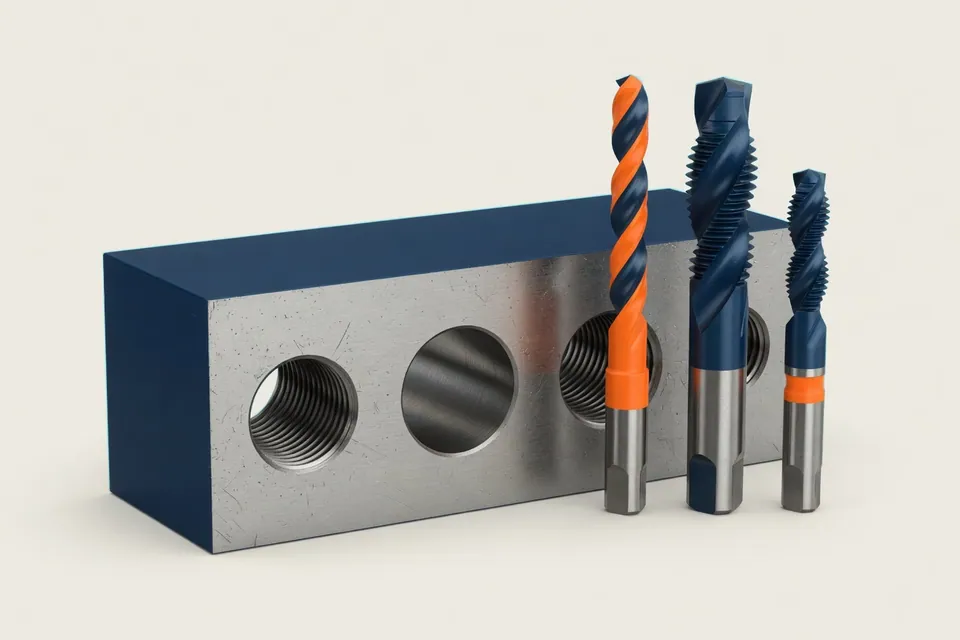
Un filetage intérieur peut être réalisé par taraudage par coupe, taraudage par déformation ou fraisage. Les trois procédés produisent le même profil de filet. Ils diffèrent par la manière de couper ou de déplacer la matière, le diamètre de l’avant-trou et les conséquences d’une défaillance de l’outil.
Le taraudage par coupe taille le filet avec un outil de même profil. Le pas fixe l’avance (vf = n × P) et le filet se réalise en un aller-retour. Le procédé est rapide et demande peu de programmation. Le taraud reproduit directement la forme du filet et peut casser dans le trou, surtout dans les trous borgnes où les copeaux s’évacuent mal et dans les matières tenaces.
Le taraudage par déformation déplace la matière. Il ne produit pas de copeaux, écrouit le filet et offre une grande stabilité avec les matières adaptées. Il exige un avant-trou plus grand et plus précis qu’en taraudage par coupe, une matière suffisamment ductile et un couple de broche plus important.
Le fraisage de filets réalise le filet sur une trajectoire hélicoïdale à l’aide d’une fraise de diamètre inférieur au filetage. L’avance se choisit librement et se ramène au parcours du centre de l’outil par correction circulaire. La correction de rayon permet d’ajuster la cote. Une fraise couvre plusieurs diamètres de même pas et reste rarement coincée dans la pièce si elle casse. Le procédé prend généralement plus de temps par filet et nécessite un programme CN avec hélice et mouvement d’approche.
Choix selon la matière, le trou et la pièce
| Critère | Taraudage | Taraudage par déformation | Fraisage de filets |
|---|---|---|---|
| Matière | La plupart des matières usinables | Matières suffisamment ductiles uniquement | Également les matières fragiles et difficiles à usiner |
| Copeaux | Oui, évacuation délicate dans les trous borgnes | Aucun | Oui, copeaux courts |
| Diamètre d’avant-trou | Diamètre de foret selon la DIN 336 | Plus grand, selon la fiche du taraud à déformation | Comme en taraudage par coupe |
| Temps par filetage | Court | Court | Plus long |
| Conséquence d’une rupture d’outil | L’outil reste souvent coincé dans la pièce | L’outil reste souvent coincé dans la pièce | La fraise reste rarement coincée dans la pièce |
| Correction de la cote | Non, l’outil fixe la cote | Non, l’outil fixe la cote | Oui, par correction de rayon |
Le tableau indique des tendances. Pour déterminer quel outil fonctionne de manière fiable dans une matière, appuyez-vous sur les données du fabricant et sur votre expérience en atelier.
Effets du choix sur le chiffrage
Pour le chiffrage, incluez toute la gamme par filetage. Comptez le centrage ou le pointage, le perçage de l’avant-trou, le chanfreinage, le filetage et l’ébavurage, avec les changements d’outil et les déplacements de positionnement à chaque opération. Sur une pièce comptant vingt filetages, ces étapes peuvent prendre plus de temps que tout l’usinage du contour alors que le volume enlevé est minime. Une estimation fondée sur le seul volume est donc systématiquement trop basse pour les pièces comportant beaucoup de trous.
Chaque procédé implique des compromis différents. Le taraudage par coupe réduit le temps, mais une rupture du taraud peut entraîner la perte d’une pièce presque finie. Ce risque intervient dans le choix du procédé et ne se couvre pas par une majoration forfaitaire. Le fraisage prend plus de temps par filet, mais réduit la diversité d’outils pour les pas rares et le risque de rebut sur les pièces coûteuses. Le taraudage par déformation évite les copeaux, mais exige une matière adaptée et un avant-trou précis.
Consultez les diamètres par taille de filetage dans Calcul de l’avant-trou et le pas et la section résistante dans le tableau des filetages M3 à M24. La page Calcul du fraisage de filets donne la vitesse de rotation et l’avance corrigée sur la trajectoire.
Points importants
Le guide explique le filetage, les données nécessaires, la méthode, ses effets et ses limites dans le chiffrage CNC.
- La matière d’abord. La déformation exige une matière ductile. Le fraisage convient souvent mieux aux matières fragiles et difficiles à usiner.
- Valeur de la pièce. Plus la pièce a de valeur au moment du filetage, plus la fiabilité du procédé importe face à quelques secondes gagnées.
- Chiffrage de toute la gamme. Incluez le centrage, le perçage de l’avant-trou, le chanfreinage, le filetage et l’ébavurage de chaque filet.