

Matériaux à base de cuivre dans l’outil de recherche des conditions de coupe
L’application propose des conditions de coupe propres à deux matériaux à base de cuivre du groupe ISO N : le laiton de décolletage CuZn39Pb3 (2.0401, CW614N, également Ms58) et le cuivre pur Cu-ETP (2.0065, CW004A, E-Cu). Vous pouvez les retrouver dans la base de données par ces désignations.
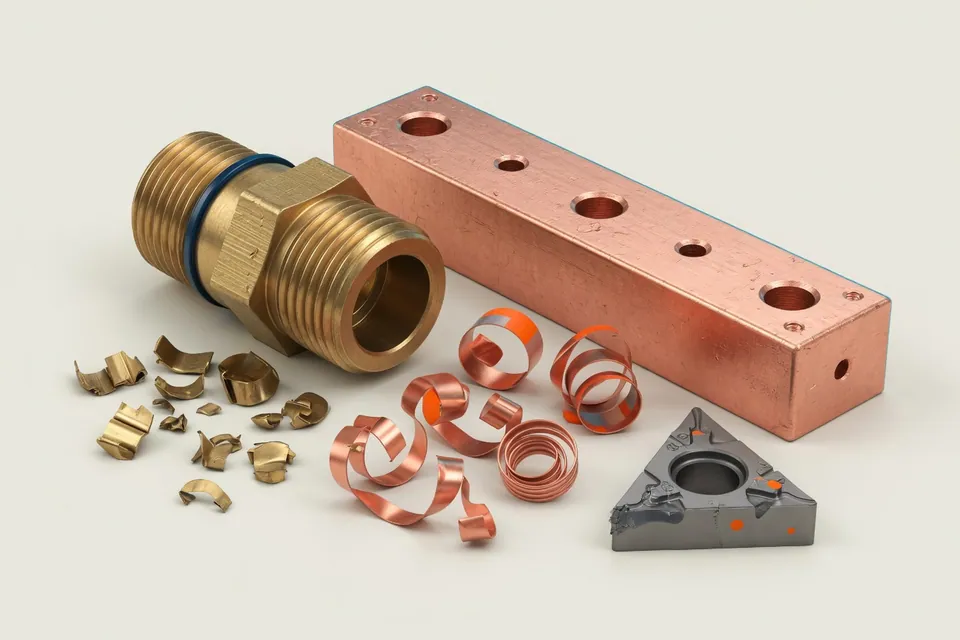
Les indications de l’application distinguent les deux matériaux. Le CuZn39Pb3 s’usine très bien. Un angle de coupe neutre évite que l’outil s’engage dans la matière. Le Cu-ETP est tendre, a tendance à coller et produit des copeaux longs. Il exige des arêtes vives et polies. La différence se retrouve dans l’effort spécifique de coupe. Pour le laiton, kc1.1 est de 780 N/mm² et mc de 0,18. Pour le cuivre, ces valeurs sont de 1 100 N/mm² et de 0,25.
Valeurs de départ pour le tournage, le fraisage et le perçage
Ces plages sont les valeurs de départ de l’outil de recherche des conditions de coupe pour du carbure revêtu. L’avance par dent correspond à une fraise de 10 mm de diamètre et l’avance de perçage à un foret de 10 mm. Suivez les données du fabricant de l’outil.
Sur une barre de 20 mm de diamètre, la valeur de départ de 375 m/min en tournage du laiton donne environ 5 970 1/min. Si la limite de la broche est plus basse, l’outil de conditions de coupe en tournage utilise la vitesse maximale saisie et signale la réduction de la vitesse de coupe.
- CuZn39Pb3, tournage. vc 250–500 m/min, valeur de départ 375 m/min. f 0,10–0,35 mm.
- CuZn39Pb3, fraisage. vc 200–400 m/min, valeur de départ 300 m/min. fz 0,05–0,12 mm.
- CuZn39Pb3, perçage Ø 10 mm. vc 100–250 m/min. f 0,10–0,25 mm.
- Cu-ETP, tournage. vc 200–400 m/min, valeur de départ 300 m/min. f 0,10–0,30 mm.
- Cu-ETP, fraisage. vc 150–300 m/min, valeur de départ 225 m/min. fz 0,04–0,10 mm.
- Cu-ETP, perçage Ø 10 mm. vc 80–150 m/min. f 0,08–0,20 mm.
Laiton sans plomb, bronze et laitons spéciaux
La base de données matières comprend de nombreux autres alliages de cuivre avec leur masse volumique et leur norme. Ils n’ont pas de conditions de coupe propres. Le catalogue renvoie au CuZn39Pb3 ou au Cu-ETP. Les laitons sans plomb comme le CuZn21Si3P (CW724R) et le CuZn42 (CW510L) renvoient au CuZn39Pb3, avec l’indication de copeaux plus longs et d’une usure accrue. Les laitons corroyés sans plomb comme le CuZn37 (Ms63) et le CuZn10 renvoient au Cu-ETP. Sans plomb, ils produisent des copeaux longs qui demandent un brise-copeaux et des arêtes vives.
Les bronzes à l’étain comme le CuSn6, le CuSn8 (2.1030, CW453K, 8,8 g/cm³) et le CuSn12-C renvoient au Cu-ETP. Les bronzes rouges de fonderie comme le CuSn7Zn4Pb7-C (Rg7) renvoient au CuZn39Pb3. Pour les laitons spéciaux à haute résistance contenant de l’aluminium, du manganèse ou du nickel, le catalogue conseille une vitesse de coupe nettement inférieure à celle du laiton. Une mesure de protection au travail concerne le cuivre au béryllium, comme le CuBe2. Les poussières et fumées au béryllium sont nocives. Usinez sous arrosage et utilisez une aspiration.
Ces correspondances servent de point de départ au chiffrage. Utilisez les conditions du fabricant de l’outil pour usiner le bronze et les laitons spéciaux.
Coûts des pièces en laiton tournées et fraisées
Parmi les métaux de l’application, seul l’aluminium présente des temps de coupe plus courts que le laiton. En tournage longitudinal avec les paramètres par défaut de l’outil de conditions de coupe, Ø 50 mm, longueur de 100 mm et profondeur de 2 mm, une passe aux valeurs de départ dure environ 11 secondes dans le CuZn39Pb3, 16 dans le Cu-ETP et 17 dans le C45. En fraisage avec Ø 10 mm, trois arêtes, 10 mm de profondeur et 5 mm de largeur, le laiton donne environ 122 cm³/min, le Cu-ETP 75 cm³/min et le C45 46 cm³/min.
Plus le temps de coupe est court, plus la matière, l’utilisation des barres, les temps auxiliaires et le réglage pèsent dans le coût. Avec 8,47 g/cm³, le CuZn39Pb3 est plus dense que l’acier. Le Cu-ETP atteint 8,93 g/cm³. Calculez le poids du brut, le coût matière et l’utilisation de la barre dans l’application avec votre prix au kilo.
Le passage d’un laiton au plomb à un laiton sans plomb modifie le chiffrage à cause des copeaux plus longs et de l’usure accrue. Réévaluez la durée de vie et le coût des outils avant de remplacer les valeurs du CuZn39Pb3.
Questions et réponses
Quelle vitesse de coupe utiliser pour tourner le laiton ?
Pour le CuZn39Pb3 (Ms58), l’outil de recherche des conditions de coupe de l’application indique en tournage de 250 à 500 m/min, avec une valeur de départ de 375 m/min et une avance de 0,10 à 0,35 mm par tour. En fraisage, la plage est de 200 à 400 m/min.
L’application propose-t-elle des conditions de coupe pour le bronze CuSn8 ?
Elle ne propose pas de valeurs propres à cette nuance. Le CuSn8 (2.1030, CW453K) figure dans la base de données avec une masse volumique de 8,8 g/cm³. Pour les conditions de coupe, le catalogue renvoie au Cu-ETP comme point de départ. Suivez les données du fabricant de l’outil.
Pourquoi l’outil a-t-il tendance à s’engager dans le laiton ?
Avec une arête affûtée à un angle de coupe fortement positif, l’outil peut être entraîné dans cette matière facile à usiner. L’application recommande donc un angle de coupe neutre pour le CuZn39Pb3.
Qu’est-ce qui change avec le laiton sans plomb ?
Le catalogue de l’application indique que les nuances sans plomb, comme le CuZn21Si3P et le CuZn42, produisent des copeaux plus longs et usent davantage l’outil que le CuZn39Pb3. Réévaluez donc le brise-copeaux, la durée de vie et le coût des outils.

