Matière, conditions de coupe et structure des coûts
L’usinabilité s’évalue à partir de plusieurs propriétés : vitesse de coupe atteignable, durée de vie des outils, formation et évacuation des copeaux, état de surface atteignable et besoins en effort et en puissance. Une matière peut accepter des conditions de coupe élevées et rester difficile à usiner si les copeaux ne se fragmentent pas ou si l’état de surface manque de stabilité. L’évaluation dépend toujours du procédé, de l’outil et de la machine.
Les écarts sont considérables en pratique. En fraisage au carbure monobloc revêtu, les valeurs de départ usuelles vont de 300 à 800 m/min pour l’aluminium, de 150 à 250 m/min pour l’acier de construction S235JR, de 100 à 200 m/min pour les aciers pour trempe et revenu comme le C45 et le 42CrMo4, de 80 à 140 m/min pour l’inox austénitique et de 40 à 80 m/min seulement pour le titane Ti-6Al-4V. L’effort nécessaire varie également. L’effort spécifique de coupe est d’environ 500 à 900 N/mm² pour l’aluminium et de 1 900 à 2 400 N/mm² pour l’inox. Une même pièce peut demander plusieurs fois plus de temps d’usinage.
Les causes dépendent de la matière. L’inox austénitique s’écrouit sous l’arête et forme des copeaux longs et tenaces. Une avance trop faible aggrave le problème. Le titane conduit mal la chaleur, qui s’accumule à l’arête, et réagit chimiquement avec la matière de coupe. Les alliages à base de nickel restent résistants à haute température. Les aciers trempés au-delà d’environ 45 HRC exigent des matières d’outil particulières et des procédés très stables. La fonte grise et le laiton produisent des copeaux courts et s’usinent facilement, mais peuvent accroître l’usure abrasive.
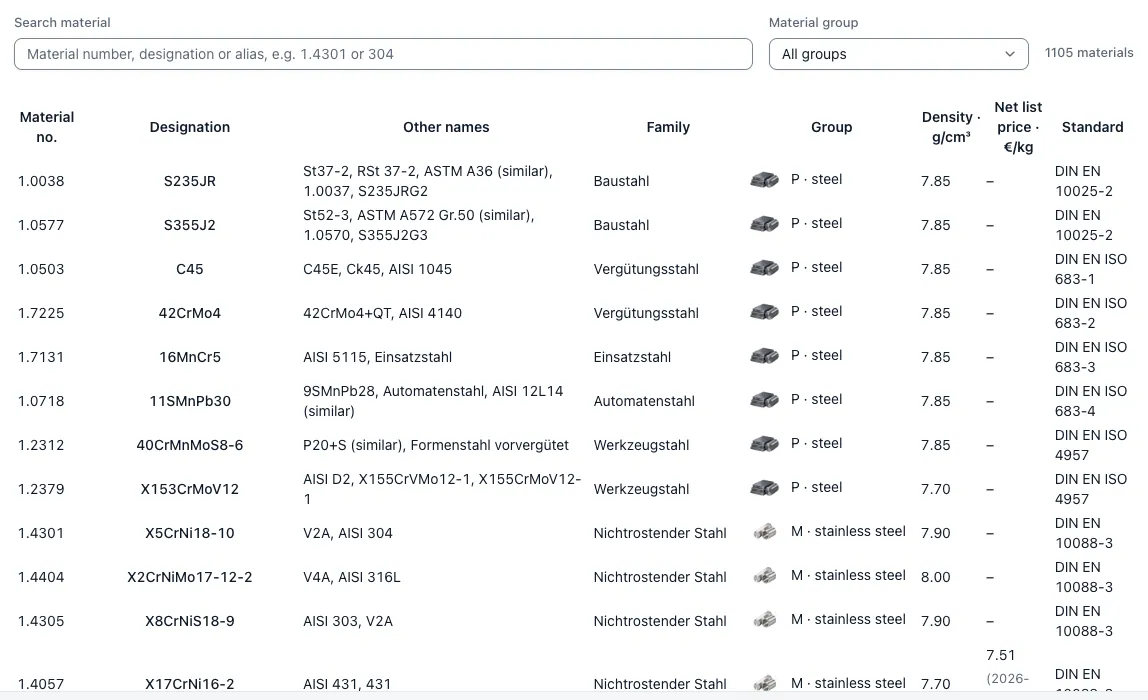
La matière influe sur le chiffrage de trois manières. Des conditions de coupe plus faibles allongent le temps de coupe. Une durée de vie plus courte augmente le coût d’outillage et les temps de changement. Une fiabilité moindre exige des contrôles supplémentaires ou une majoration de risque documentée. Faites apparaître chaque effet séparément afin de pouvoir attribuer un écart au temps, à l’outil ou à une hypothèse. La référence la plus fiable est une pièce validée de même matière et de même état de livraison. Vérifiez l’ordre de grandeur avec le calculateur de débit de copeaux et le calculateur de vitesse de rotation. Consultez le numéro, la désignation abrégée et la masse volumique dans la base de données matières.
Points importants
Le guide explique les matières, les données nécessaires, la méthode, ses effets et ses limites dans le chiffrage CNC.
- Trois effets sur le prix. Les conditions de coupe plus faibles, la durée de vie plus courte et le risque de procédé plus élevé influent séparément.
- État de livraison. Pour un même numéro de matière, le laminage, la trempe et le revenu, le recuit et le durcissement modifient fortement les propriétés.
- Pièce de référence. Une pièce de référence dans la même matière est plus fiable qu’une majoration forfaitaire.