

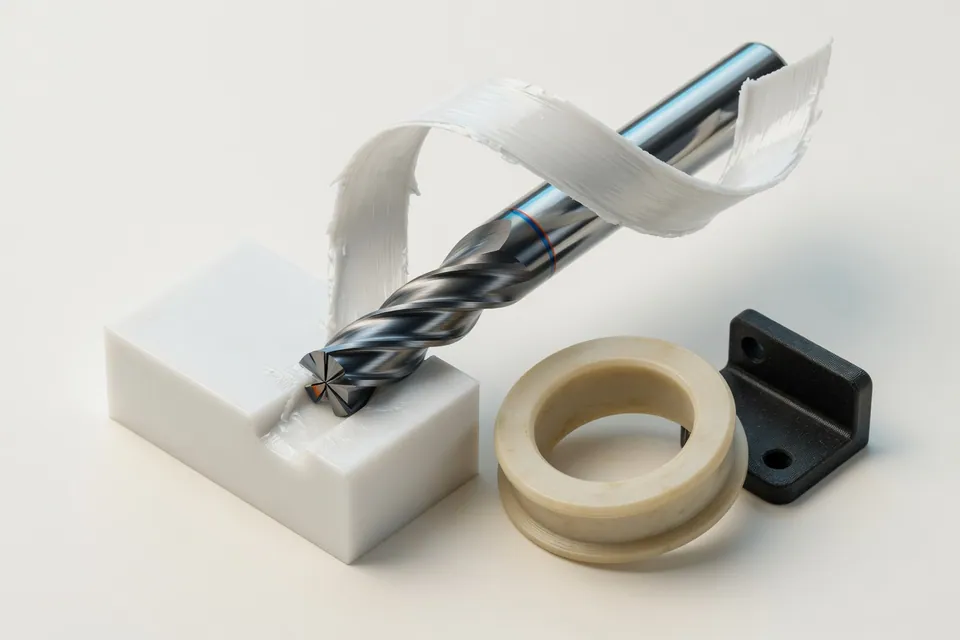
Plastiques dans l’outil de recherche des conditions de coupe
L’outil de recherche de l’application propose des plages propres à quatre plastiques : le POM-C (polyacétal), le PA 6 (polyamide 6), le PEEK (polyétheréthercétone) et le PE-HD. Ils relèvent d’un groupe de plastiques distinct, en dehors des groupes ISO P à H. De 200 à 350 N/mm², l’effort spécifique de coupe kc1.1 n’est qu’une fraction de celui de l’acier. L’effort de coupe et la puissance du moteur limitent donc rarement le procédé.
D’autres propriétés fixent les limites. Selon la base de données, le module d’élasticité va de 1 GPa (PE-HD) à 3,7 GPa (PEEK), contre 210 GPa pour l’acier. Une pièce en plastique se déforme donc davantage sous l’effort de serrage et de coupe. Il faut aussi tenir compte de la dilatation thermique élevée, de l’absorption d’humidité du polyamide et des contraintes internes du demi-produit.
Valeurs de départ pour le POM-C, le PA 6, le PEEK et le PE-HD
Les plages proviennent de l’outil de recherche des conditions de coupe de l’application. La valeur de départ est le milieu de la plage. L’avance par dent correspond à une fraise de 10 mm de diamètre et l’avance de perçage à un foret de 10 mm. Suivez les données des fabricants de l’outil et du demi-produit.
À 450 m/min, une fraise de 10 mm de diamètre exige environ 14 300 1/min. Si la limite de la broche est plus basse, l’outil de conditions de coupe en fraisage utilise la vitesse de rotation maximale et réduit en conséquence la vitesse de coupe et l’avance. La valeur par défaut est 12 000 1/min.
- POM-C. Fraisage : vc 300–600 m/min, fz 0,08–0,20 mm. Tournage : vc 300–600 m/min, f 0,10–0,40 mm. Perçage : vc 100–300 m/min, f 0,10–0,30 mm.
- PA 6. Fraisage : vc 250–500 m/min, fz 0,08–0,20 mm. Tournage : vc 250–500 m/min, f 0,10–0,40 mm. Perçage : vc 100–250 m/min, f 0,10–0,30 mm.
- PEEK. Fraisage : vc 200–400 m/min, fz 0,06–0,15 mm. Tournage : vc 200–400 m/min, f 0,10–0,30 mm. Perçage : vc 80–200 m/min, f 0,08–0,20 mm.
- PE-HD. Fraisage : vc 300–600 m/min, fz 0,10–0,25 mm. Tournage : vc 300–600 m/min, f 0,10–0,40 mm. Perçage : vc 100–300 m/min, f 0,10–0,30 mm.
Dilatation thermique et stabilité dimensionnelle
En chauffant, les plastiques se dilatent plusieurs fois plus que les métaux. L’application utilise les coefficients de dilatation suivants : 180 pour le PE-HD, 110 pour le POM-C, 90 pour le PA 6 et 47 µm/(m·K) pour le PEEK. À titre de comparaison, le C45 est à 11,5 et l’EN AW-6082 à 23,4 µm/(m·K).
Pour un écart de température de 10 K, une cote de 100 mm varie de 0,18 mm dans le PE-HD, de 0,11 mm dans le POM-C, de 0,09 mm dans le PA 6 et de 0,047 mm dans le PEEK. Dans le C45, la variation est de 0,012 mm. Si vous mesurez et mettez à la cote une pièce en POM encore chaude après l’usinage, elle sortira d’une tolérance de quelques centièmes en refroidissant. Le calculateur de dilatation thermique utilise un calcul linéaire. Cette approximation perd en fiabilité sur de grandes plages de température et à proximité du ramollissement.
ΔL = L₀ × α × ΔT
Humidité, contraintes et renforts fibreux
Le PA 6 absorbe l’humidité et change de dimensions. L’application recommande de le mesurer après stockage. Le PEEK est un matériau haut de gamme et coûteux. Avant la finition, un recuit détend les contraintes du demi-produit. Le PE-HD est tendre et exige de grands espaces pour les copeaux et des arêtes vives. Le POM-C s’usine très bien et, sous tolérances serrées, la dilatation thermique reste le point critique.
Le catalogue matières de l’application répertorie les nuances renforcées de fibres de verre, comme le PA 6-GF30, le PA 66-GF30 et le PEEK-GF30, avec leur propre masse volumique. Pour les conditions de coupe, il renvoie à la matière de base non renforcée. Les fibres de verre sont abrasives et l’application recommande des outils en carbure ou diamantés. Prévoyez une durée de vie d’outil plus courte qu’avec la matière de base.
Pour les stratifiés à fibres de carbone, le catalogue ne donne que la masse volumique : 1,55 g/cm³ pour les quasi-isotropes et 1,58 g/cm³ pour les unidirectionnels. L’application ne fournit pas de conditions de coupe. Le catalogue indique que les fibres de carbone sont abrasives, que leur poussière est conductrice et que des outils diamantés et une aspiration sont nécessaires. Utilisez exclusivement les conditions du fabricant de l’outil.
Risques de chiffrage des pièces en plastique
Le temps de coupe détermine rarement le coût du plastique. Dans un exemple avec une fraise de Ø 10 mm, trois arêtes, 10 mm de profondeur de coupe et 5 mm de largeur, les valeurs de départ avec une broche à 12 000 1/min donnent environ 250 cm³/min pour le POM-C et 150 cm³/min pour le PEEK. Dans les mêmes conditions, le C45 atteint 46 cm³/min.
Le coût des pièces en plastique augmente avec le prix du demi-produit, surtout pour le PEEK, les dispositifs de bridage qui évitent de déformer la pièce tendre, les opérations intermédiaires comme le recuit ou le stockage avant la mise à la cote, la mesure après stabilisation thermique et les rebuts quand une cote ne tient plus après refroidissement. Chiffrez séparément chaque poste.
L’application calcule le poids du brut avec la masse volumique enregistrée, par exemple 1,41 g/cm³ pour le POM-C, 1,32 g/cm³ pour le PEEK, 1,14 g/cm³ pour le PA 6, 1,36 g/cm³ pour le PA 6-GF30 et 0,95 g/cm³ pour le PE-HD.
Questions et réponses
Quelle vitesse de coupe utiliser pour fraiser le POM ?
Pour le POM-C, l’outil de recherche des conditions de coupe de l’application indique de 300 à 600 m/min, avec une valeur de départ de 450 m/min et une avance par dent de 0,08 à 0,20 mm pour une fraise de 10 mm de diamètre. Pour les petites fraises, la vitesse de broche constitue généralement la limite.
L’application fournit-elle des conditions de coupe pour les composites à fibres de carbone ?
Non. La base de données matières de l’application répertorie les stratifiés à fibres de carbone avec leur masse volumique et une note sur les fibres abrasives, les poussières conductrices, les outils diamantés et l’aspiration. Elle ne fournit pas de conditions de coupe propres. Suivez les données du fabricant de l’outil.
De combien une cote en POM varie-t-elle au refroidissement ?
Avec le coefficient de dilatation de 110 µm/(m·K) de l’application, une cote de 100 mm varie de 0,11 mm pour un écart de 10 K. Le calculateur de dilatation thermique utilise votre longueur et votre écart de température. L’approximation linéaire cesse d’être valable à proximité du ramollissement.
Qu’est-ce qui change entre le PA 6-GF30 et le PA 6 ?
La base de données matières de l’application indique 1,36 g/cm³ pour le PA 6-GF30 contre 1,14 g/cm³ et renvoie au PA 6 pour les conditions de coupe. Les fibres de verre sont abrasives. L’application recommande des outils en carbure ou diamantés. Leur durée de vie est plus courte qu’avec la matière de base non renforcée.

