Definir el sentido de las cotas y las desviaciones
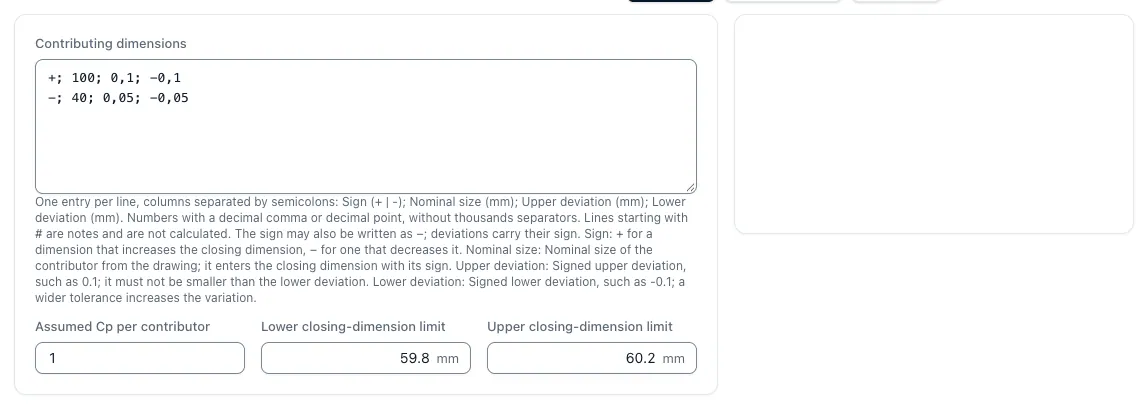
Introduzca el signo, la medida nominal y las desviaciones superior e inferior de cada eslabón. Un eslabón positivo aumenta la cota de cierre y uno negativo la reduce. Por eso, si una cota se resta, se invierten sus casos límite desfavorables.
La calculadora trabaja con cadenas lineales. Las dependencias angulares, la geometría espacial, los sistemas de referencia, la deformación elástica y las condiciones de montaje quedan fuera del modelado automático.
Ejemplo con dos eslabones
Al restar 40 ± 0,05 mm de 100 ± 0,10 mm, se obtiene una cota de cierre nominal de 60 mm. El valor mínimo es 99,90 − 40,05 = 59,85 mm. El máximo es 100,10 − 39,95 = 60,15 mm.
La amplitud del peor caso es, por tanto, de 0,30 mm. Con límites definidos de 59,80 y 60,20 mm, estos casos límite puramente geométricos se sitúan dentro del intervalo admisible. Para ello, es necesario haber incluido todos los eslabones y las condiciones pertinentes.
Dispersión estadística con supuestos definidos
La calculadora deduce la desviación típica a partir de la amplitud de tolerancia de cada eslabón y del Cp supuesto. Si las contribuciones son independientes, se suman las varianzas. Con Cp = 1 para ambas cotas del ejemplo, la desviación típica por RSS es de unos 0,037268 mm.
Tres veces ese valor son unos 0,111803 mm. El intervalo límite no está garantizado. El modelo supone distribuciones normales independientes y centradas, con el Cp introducido. Las correlaciones o los desplazamientos del proceso pueden cambiar el resultado.
σ_i = T_i ÷ (6 × Cp); σ_Kette = √Σσ_i²
Ejemplo con cuatro eslabones en ambos sentidos
Un alojamiento de una carcasa de 100 ± 0,10 mm recibe tres piezas consecutivas: un casquillo de 40 ± 0,05 mm, un separador de 25 ± 0,05 mm y un anillo de 30 ± 0,02 mm. Se busca la holgura axial restante. La cota de la carcasa es positiva y las tres piezas montadas son negativas. La cota de cierre nominal es 100 − 40 − 25 − 30 = 5 mm.
En el peor caso se suman todas las desviaciones. La holgura mínima es 99,90 − 40,05 − 25,05 − 30,02 = 4,78 mm y la máxima, 100,10 − 39,95 − 24,95 − 29,98 = 5,22 mm, es decir, 5 ± 0,22 mm. Con el valor predeterminado Cp = 1 de la aplicación, el cálculo estadístico da una desviación típica por RSS de unos 0,041366 mm. Tres veces ese valor son unos 0,124097 mm, así que el resultado es de aproximadamente 5 ± 0,124 mm. Con cuatro eslabones, la amplitud estadística es claramente menor que la del peor caso y solo es válida con los supuestos de distribución indicados.
Cadena de cotas con cuatro eslabones
| Eslabón | Sentido | Cota nominal | Desviaciones | Tolerancia T | σ con Cp = 1 |
|---|---|---|---|---|---|
| Alojamiento de la carcasa | + | 100 mm | ±0,10 mm | 0,20 mm | 0,033333 mm |
| Casquillo | − | 40 mm | ±0,05 mm | 0,10 mm | 0,016667 mm |
| Casquillo separador | − | 25 mm | ±0,05 mm | 0,10 mm | 0,016667 mm |
| Anillo | − | 30 mm | ±0,02 mm | 0,04 mm | 0,006667 mm |
| Cota de cierre (holgura) | 5 mm | Peor caso ±0,22 mm | 0,44 mm | RSS 0,041366 mm |
σ_i = T_i ÷ (6 × Cp); σ_Kette = √Σσ_i². Es el mismo cálculo que realiza la calculadora de cadenas de cotas de la aplicación con las cotas de este ejemplo.
La aprobación de la cadena de cotas exige más que el cálculo estadístico
La proporción fuera de los límites que muestra la calculadora es una frecuencia estimada mediante un modelo normal. No representa un porcentaje de rechazos medido ni demuestra que el conjunto pueda montarse. Si se desconocen los supuestos de distribución o la capacidad de los procesos, la estimación sigue siendo incierta.
Compruebe el sentido, las condiciones de referencia y cada fila de cotas válida. Si aparece un aviso de que se han omitido filas no válidas, el resultado ya no representa toda la cadena prevista.
Fuentes y contexto
- NIST: Combining uncertainty components
Combinación en cuadratura de contribuciones típicas independientes. Si hay correlación, hacen falta términos adicionales.
- NIST: Process Capability
Definición del índice de capacidad Cp. El cálculo lineal de límites utiliza aritmética de intervalos que tiene en cuenta los signos.
Preguntas y respuestas
¿Qué es un análisis de cadena de cotas?
El análisis de una cadena de cotas determina cómo influyen las tolerancias de varias cotas consecutivas en una cota de cierre, como un juego o una distancia en un conjunto. Se registran los eslabones con su sentido y sus desviaciones y se combinan para calcular las medidas nominal, máxima y mínima de la cota de cierre.
¿Cuándo se calcula el peor caso y cuándo se usa el método estadístico?
El cálculo del peor caso suma todas las tolerancias y garantiza la cota de cierre para cada pieza. Es habitual cuando hay pocos eslabones, piezas únicas o cotas críticas para la seguridad. El cálculo estadístico mediante la raíz de la suma de los cuadrados supone cotas independientes, centradas y obtenidas con un proceso estable, y admite una pequeña proporción fuera del límite. Resulta útil en cadenas con muchos eslabones y en fabricación en serie.
¿Puedo usar tolerancias estadísticas en lugar del cálculo del peor caso sin más?
Solo si puede justificar técnicamente tanto los supuestos estadísticos como el riesgo admisible. El peor caso describe las combinaciones límite permitidas. El método estadístico describe un modelo de distribución supuesto.
¿Qué ocurre con desviaciones asimétricas?
El cálculo de límites usa las desviaciones superior e inferior en sus posiciones reales. La media estadística del modelo se basa en los centros de tolerancia y puede diferir de la cota de cierre nominal.