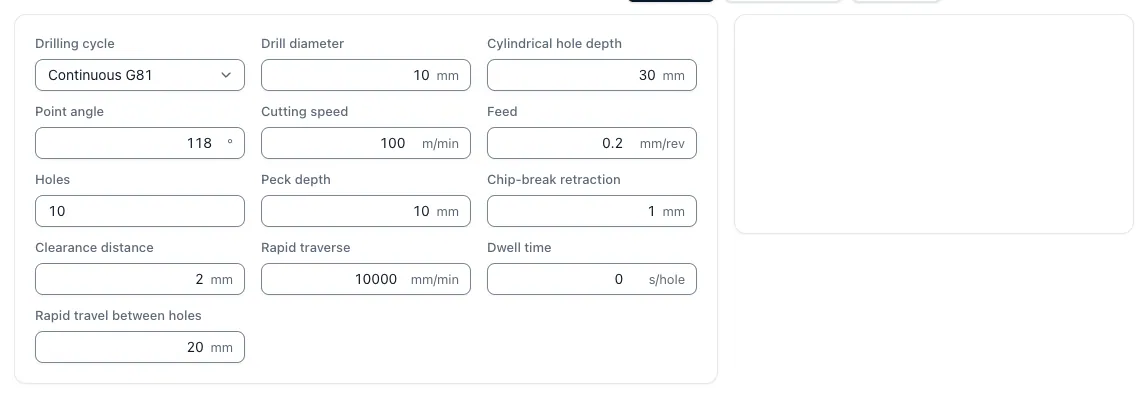
Le temps de perçage correspond à la course totale d’avance divisée par la vitesse d’avance. L’outil de l’application prend en compte la profondeur du trou, la longueur de pointe obtenue à partir de l’angle de pointe et la course d’approche. Il calcule les temps de coupe et auxiliaire pour tous les trous de la pièce.
Formules
n = (vc × 1000) ÷ (π × d)Vitesse de rotation
Le calcul est le même que pour tout outil rotatif, avec le diamètre du foret dans ce cas.
vf = n × fVitesse d’avance
Multipliez l’avance par tour f par la vitesse de rotation.
l_Spitze = d ÷ 2 ÷ tan(σ ÷ 2)Longueur de pointe
σ est l’angle de pointe. Les valeurs usuelles sont de 118 ou 140 degrés.
t = (L + l_Spitze + l_Anlauf) ÷ vfTemps par trou
La course totale d’avance divisée par la vitesse d’avance.
Douze avant-trous de taraudage M10 dans de l’acier de construction
Foret Ø 8,5 mm, vc 90 m/min, avance 0,18 mm/tr, profondeur de perçage 25 mm, angle de pointe 140 degrés, 3 mm d’approche et 4 secondes de positionnement par trou.
- Vitesse de rotation n = 90 × 1000 ÷ (π × 8,5)3 370 1/min
- Vitesse d’avance vf = 3 370 × 0,18607 mm/min
- Longueur de pointe = 8,5 ÷ 2 ÷ tan(70°)1,55 mm
- Course par trou = 25 + 1,55 + 329,55 mm
- Temps de coupe par trou = 29,55 ÷ 6070,05 min
- Ajouter 4 s de positionnement par trou0,07 min
- Temps total par trou0,115 min
- Douze trous × 0,115 min1,38 min
RésultatEnviron 1,4 minute de perçage par pièce, dont un peu plus de la moitié en temps auxiliaire.
Il reste à compter le fraisurage, le taraudage et l’ébavurage. Ces opérations sont souvent sous-estimées sur les pièces qui comportent beaucoup de trous.
Valeurs indicatives pour le perçage au carbure monobloc
Valeurs de départ avec arrosage interne et bridage rigide. Respectez les indications du fabricant de l’outil.
| Matière | vc (m/min) | f par tour | Remarque |
|---|---|---|---|
| Aluminium | 150–350 | 0,10–0,30 mm | Volume de copeaux élevé. Prévoir une bonne évacuation. |
| Acier de construction S235 / S355 | 80–130 | 0,15–0,30 mm | Facile à percer, cas courant |
| Acier pour trempe et revenu C45 / 42CrMo4 | 70–110 | 0,12–0,25 mm | Vigilance au débouchage |
| Acier inoxydable 1.4301 / 1.4404 | 50–90 | 0,10–0,20 mm | Avance constante pour éviter l’écrouissage |
| Fonte grise EN-GJL-250 | 80–140 | 0,15–0,30 mm | Produit des copeaux courts |
| Titane Ti-6Al-4V | 25–50 | 0,08–0,15 mm | Échauffement et évacuation des copeaux critiques |
À partir d’une profondeur d’environ 3 × d, prévoyez des cycles de débourrage ou des forets pour trous profonds. Le temps augmente alors plus que proportionnellement.
Beaucoup de petits trous peuvent prendre plus de temps qu’une grande poche
Le nombre de trous détermine leur poids dans le calcul. Les temps d’approche, de positionnement, de perçage, de fraisurage et d’ébavurage s’additionnent. Inscrivez donc chaque groupe de trous sur une ligne distincte dans le calcul des temps.
Questions et réponses
Comment calculer le temps de perçage ?
Le temps de perçage correspond à la course totale d’avance divisée par la vitesse d’avance. t = (profondeur du trou + longueur de pointe + approche) ÷ (n × f). n désigne la vitesse de rotation et f, l’avance par tour. Pour obtenir le temps par pièce, multipliez par le nombre de trous et ajoutez les temps de positionnement et de changement d’outil.
Qu’est-ce que la longueur de pointe et pourquoi la prendre en compte ?
La pointe du foret est conique. Pour finir le trou à pleine profondeur, le foret doit parcourir la longueur de ce cône en plus. La longueur de pointe vaut d ÷ 2 ÷ tan(angle de pointe ÷ 2). Avec un foret de 8,5 mm, elle est d’environ 1,5 mm à 140 degrés et de 2,6 mm à 118 degrés. Pour les trous débouchants, elle s’ajoute à la course de perçage.
Quelle avance utilise-t-on généralement pour le perçage ?
À titre indicatif, f ≈ 0,02 × d à 0,03 × d par tour pour les forets en carbure monobloc dans l’acier. L’avance tend à être plus faible pour les forets HSS. Avec un foret de 8,5 mm, cela donne environ 0,17 à 0,25 mm/tr. Respectez les indications du fabricant pour la matière, le type de foret et l’arrosage.
À partir de quelle profondeur faut-il débourrer ?
À partir d’une profondeur d’environ trois à cinq fois le diamètre, l’évacuation des copeaux se dégrade nettement. Utilisez alors des cycles de débourrage ou des forets pour trous profonds à arrosage interne. Les deux solutions allongent sensiblement le temps d’usinage et doivent figurer dans le chiffrage.
Pourquoi les perçages sont-ils si importants dans le chiffrage ?
Leur nombre multiplie le temps nécessaire. Chaque trou exige une approche, un positionnement, un perçage et souvent un fraisurage ou un ébavurage. Sur les pièces qui comportent beaucoup de trous, ces opérations dépassent souvent le temps d’usinage du contour, même lorsque le volume enlevé est faible.