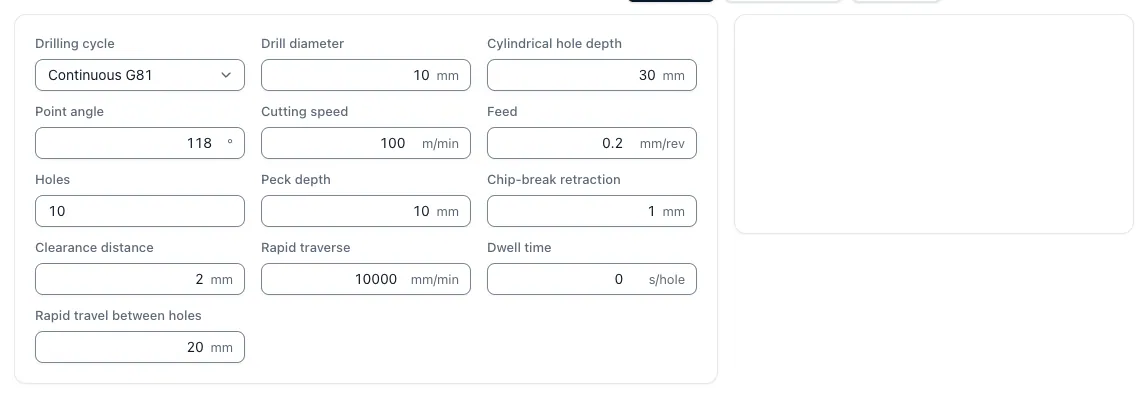
El tiempo de taladrado es el recorrido total de avance dividido entre la velocidad de avance. La herramienta de la aplicación tiene en cuenta la profundidad del orificio, la longitud de punta obtenida a partir del ángulo de punta y el recorrido de aproximación. Calcula el tiempo de corte y el auxiliar para todos los orificios de la pieza.
Fórmulas
n = (vc × 1000) ÷ (π × d)Revoluciones
Se calcula como en cualquier herramienta rotativa, con el diámetro de la broca en este caso.
vf = n × fVelocidad de avance
El avance por revolución f se multiplica por el régimen de giro.
l_Spitze = d ÷ 2 ÷ tan(σ ÷ 2)Longitud de punta
σ es el ángulo de punta. Los valores habituales son 118 o 140 grados.
t = (L + l_Spitze + l_Anlauf) ÷ vfTiempo por orificio
El recorrido total de avance dividido entre la velocidad de avance.
Doce orificios para roscar M10 en acero estructural
Broca Ø 8,5 mm, vc 90 m/min, avance 0,18 mm/vuelta, profundidad del orificio 25 mm, ángulo de punta 140 grados, 3 mm de aproximación y 4 segundos de posicionamiento por orificio.
- Régimen de giro n = 90 × 1000 ÷ (π × 8,5)3.370 1/min
- Velocidad de avance vf = 3.370 × 0,18607 mm/min
- Longitud de punta = 8,5 ÷ 2 ÷ tan(70°)1,55 mm
- Recorrido por orificio = 25 + 1,55 + 329,55 mm
- Tiempo de corte por orificio = 29,55 ÷ 6070,05 min
- Más 4 s de posicionamiento por orificio0,07 min
- Tiempo total por orificio0,115 min
- Doce orificios × 0,115 min1,38 min
ResultadoUnos 1,4 minutos de taladrado por pieza. Algo más de la mitad corresponde al tiempo auxiliar.
Falta incluir el avellanado, el roscado y el desbarbado. Estas operaciones suelen infravalorarse en las piezas con muchos orificios.
Valores orientativos para taladrar con metal duro integral
Valores iniciales con refrigeración interna y sujeción rígida. Siga las indicaciones del fabricante de la herramienta.
| Material | vc (m/min) | f por revolución | Nota |
|---|---|---|---|
| Aluminio | 150–350 | 0,10–0,30 mm | Mucho volumen de viruta. Requiere buena evacuación. |
| Acero estructural S235 / S355 | 80–130 | 0,15–0,30 mm | Fácil de mecanizar, caso habitual |
| Acero para temple y revenido C45 / 42CrMo4 | 70–110 | 0,12–0,25 mm | Precaución a la salida de la broca |
| Acero inoxidable 1.4301 / 1.4404 | 50–90 | 0,10–0,20 mm | Avance constante para evitar el endurecimiento por deformación en frío |
| Fundición gris EN-GJL-250 | 80–140 | 0,15–0,30 mm | Forma virutas cortas |
| Titanio Ti-6Al-4V | 25–50 | 0,08–0,15 mm | Gestión del calor y evacuación de viruta críticas |
A partir de una profundidad de unos 3 × d, prevea ciclos de desahogo de viruta o brocas para taladros profundos. El tiempo aumenta más que proporcionalmente.
Muchos orificios pequeños pueden llevar más tiempo que un cajeado grande
El número de orificios determina su peso en el cálculo. Los tiempos de aproximación, posicionamiento, taladrado, avellanado y desbarbado se acumulan. Por eso, cada grupo de orificios debe figurar como partida propia en el cálculo de tiempos.
Preguntas y respuestas
¿Cómo se calcula el tiempo de taladrado?
El tiempo de taladrado es el recorrido total de avance dividido entre la velocidad de avance. t = (profundidad del orificio + longitud de punta + aproximación) ÷ (n × f). n es el régimen de giro y f, el avance por revolución. Para obtener el tiempo por pieza, se multiplica por el número de orificios y se añaden los tiempos de posicionamiento y de cambio de herramienta.
¿Qué es la longitud de punta y por qué se incluye?
La punta de la broca tiene forma cónica. Para terminar el orificio a la profundidad nominal, la broca debe recorrer también la longitud de ese cono. La longitud de punta es d ÷ 2 ÷ tan(ángulo de punta ÷ 2). Para una broca de 8,5 mm con un ángulo de 140 grados es de unos 1,5 mm, y con un ángulo de 118 grados, de unos 2,6 mm. En orificios pasantes se suma al recorrido de taladrado.
¿Qué avance se suele utilizar al taladrar?
Como valor orientativo, f ≈ 0,02 × d a 0,03 × d por revolución con brocas de metal duro integral en acero. Para brocas HSS suele ser menor. Con una broca de 8,5 mm son unos 0,17 a 0,25 mm/vuelta. Siga las indicaciones del fabricante para el material, el tipo de broca y la refrigeración.
¿A partir de qué profundidad hay que desahogar la viruta?
A partir de una profundidad de entre tres y cinco veces el diámetro, la evacuación de viruta empeora claramente. En ese caso se emplean ciclos de desahogo de viruta o brocas para taladros profundos con refrigeración interna. Ambas opciones prolongan de forma apreciable el mecanizado y deben incluirse en el cálculo.
¿Por qué son tan importantes los taladros en el cálculo de costes?
Su número multiplica el tiempo. Cada orificio requiere aproximación, posicionamiento, taladrado y, a menudo, avellanado o desbarbado. En piezas con muchos orificios, estas operaciones suelen llevar más tiempo que mecanizar el contorno, aunque el volumen retirado sea pequeño.